
 EN


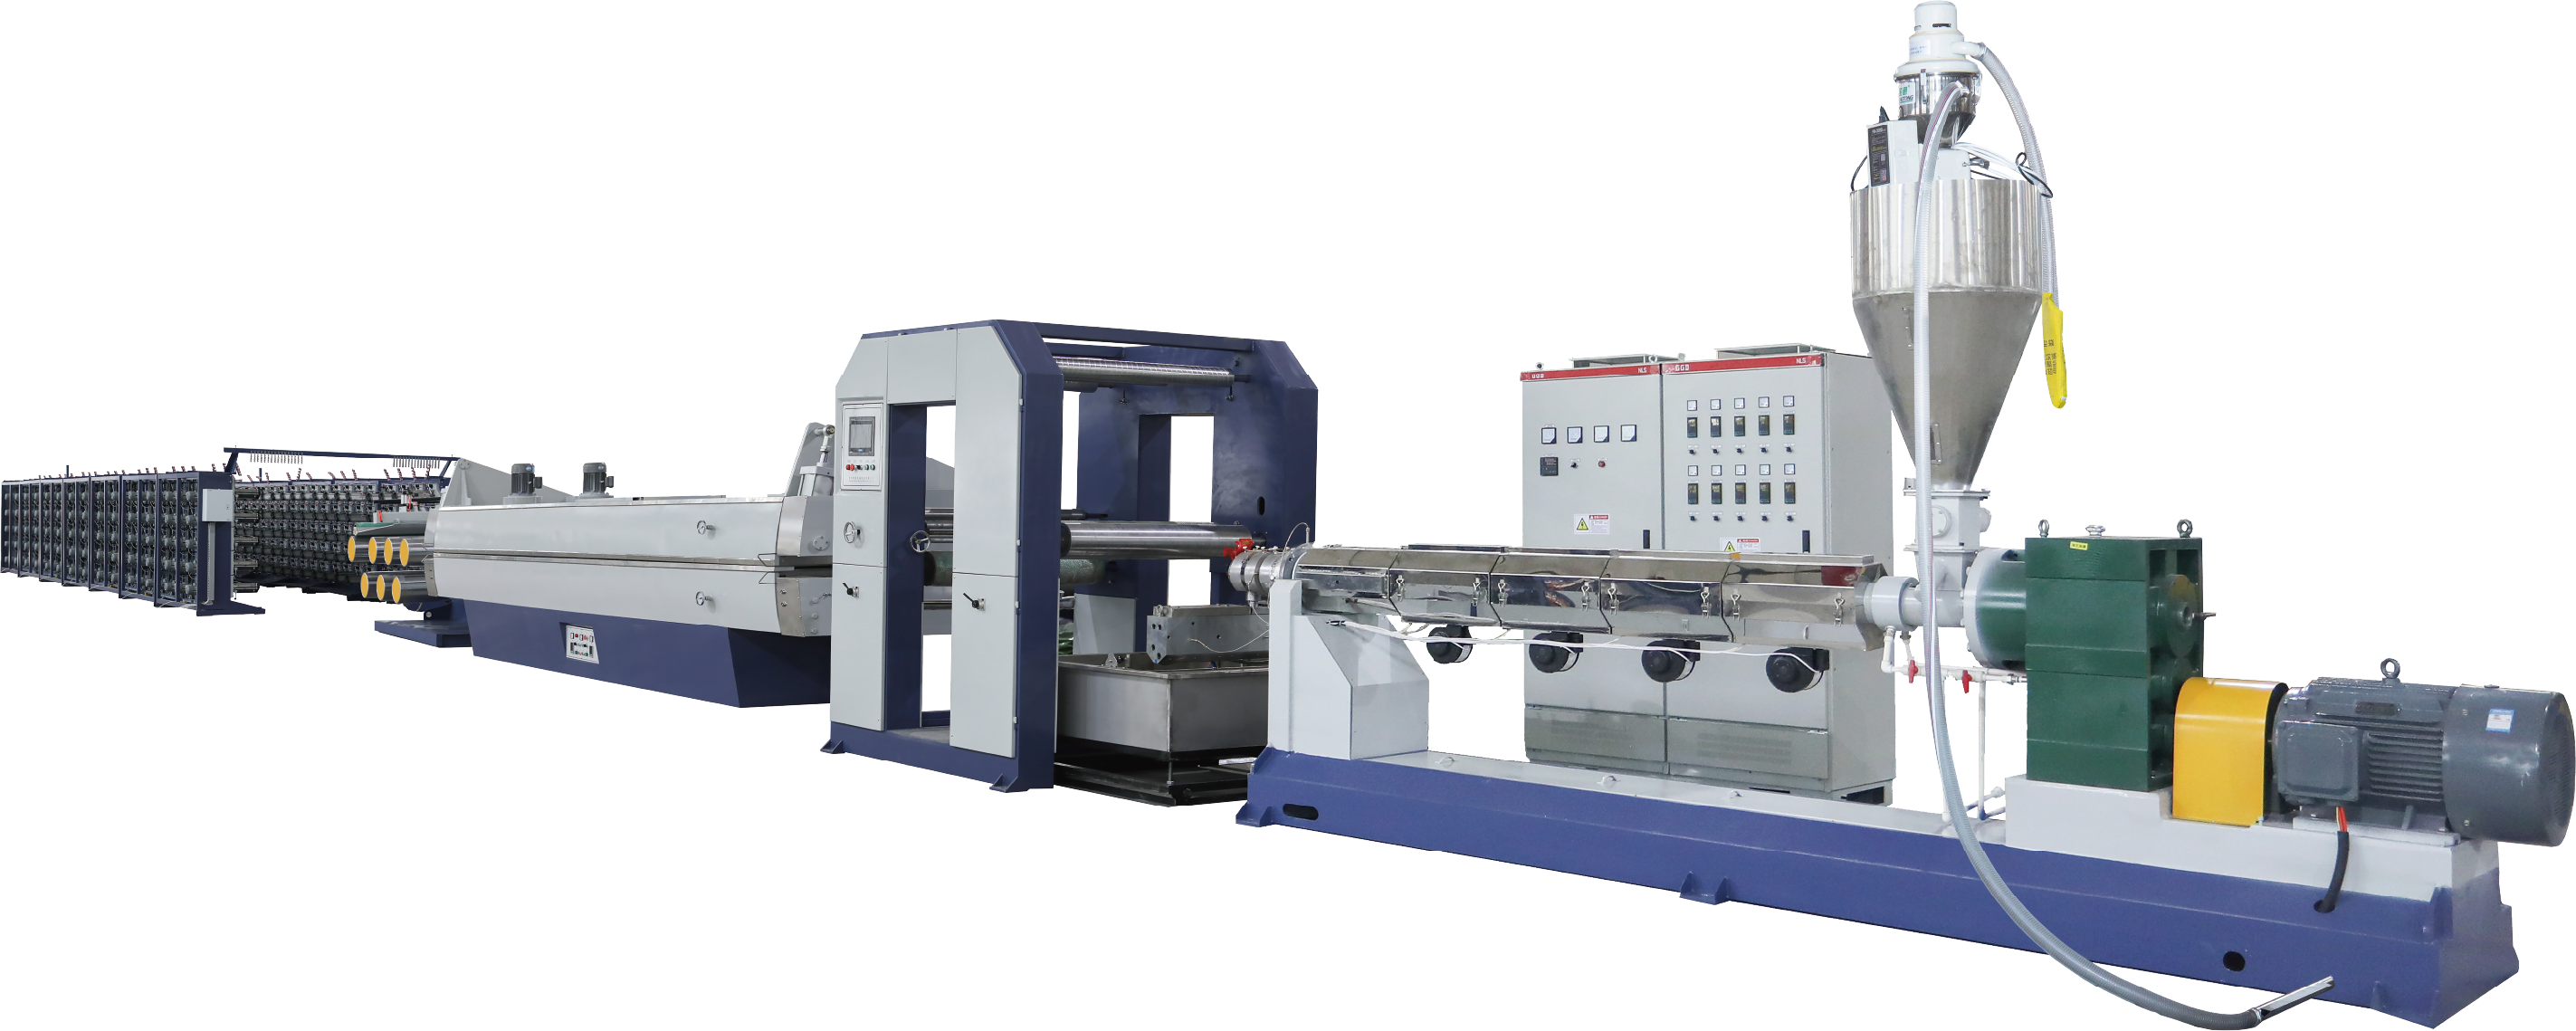
เหตุใดฝุ่นและเศษวัสดุขนาดเล็กจึงเป็นอุปสรรคต่อหน่วยแกรนูเลชันพลาสติกรีไซเคิล
แหล่งที่มาของฝุ่นและเศษวัสดุขนาดเล็กเฉพาะที่เกิดจากการสับและแกรนูเลทพลาสติกหลังการบริโภค
แหล่งพลาสติกที่ผ่านการใช้งานแล้วมีสิ่งปนเปื้อน เช่น ฉลากกระดาษ กาว ดิน และเศษอาหารที่เหลือติดอยู่ ซึ่งจะแตกตัวเป็นอนุภาคขนาดเล็กขณะถูกตัดด้วยความเร็วสูง ภายในหน่วยบดละเอียด (granulation unit) การสัมผัสกันระหว่างมีดหมุนกับมีดคงที่บนฐานนั้นก่อให้เกิดอนุภาคจิ๋วขึ้นเองตามธรรมชาติ แม้ในสภาวะการทำงานที่เหมาะสมที่สุดก็ตาม พอลิเมอร์ที่เปราะ เช่น เศษขวด PET มีแนวโน้มสร้างฝุ่นได้มากเป็นพิเศษ หากใบมีดทื่นหรือไม่อยู่ในแนวที่ถูกต้อง จะทำให้วัสดุขาดแทนที่จะถูกตัดอย่างสะอาด ส่งผลให้เกิดฝุ่นเพิ่มขึ้น รูตะแกรงที่กว้างเกินไปยังทำให้ชิ้นส่วนที่ยังไม่ถูกตัดให้สมบูรณ์ไหลกลับเข้าสู่ระบบและสลายตัวต่อไปอีก ความเร็วของโรเตอร์ที่สูงเกินไปจะเพิ่มแรงเสียดทานและความร้อน จนทำให้วัสดุเปราะจากความร้อน (thermal embrittlement) ซึ่งส่งผลให้เกิดฝุ่นมากขึ้นเช่นกัน เช่นเดียวกัน อัตราการป้อนวัสดุที่ไม่สม่ำเสมอ—ไม่ว่าจะมากเกินไปหรือน้อยเกินไป—จะรบกวนสมดุลภายในห้องตัด ส่งผลให้ได้เม็ดบดที่ไม่สม่ำเสมอและมีปริมาณอนุภาคขนาดเล็กเพิ่มขึ้นโดยรวม ปัจจัยทั้งหมดนี้ทำให้หน่วยบดละเอียดเป็นแหล่งหลักของฝุ่นละอองในอากาศและอนุภาคที่มีขนาดเล็กเกินเกณฑ์
ผลที่เกิดขึ้นต่ออายุการใช้งานของอุปกรณ์ ความปลอดภัยของผู้ปฏิบัติงาน และคุณภาพการอัดรีดในขั้นตอนถัดไป
การสะสมของฝุ่นเร่งให้ตลับลูกปืนและซีลสึกหรออย่างรวดเร็ว ส่งผลให้เกิดการหยุดทำงานโดยไม่ได้วางแผนไว้และต้องใช้ค่าใช้จ่ายสูงในการซ่อมแซม อนุภาคขนาดเล็กอาจอุดตันช่องระบายความร้อน และตกค้างบนชิ้นส่วนไฟฟ้า ทำให้เสี่ยงต่อการเกิดความร้อนสูงเกินไปและลัดวงจร นอกจากนี้ ฝุ่นพลาสติกที่ลอยอยู่ในอากาศในความเข้มข้นสูงอาจก่อให้เกิดอันตรายจากฝุ่นที่ติดไฟได้ การสัมผัสฝุ่นเป็นเวลานานอาจทำให้ระบบทางเดินหายใจของผู้ปฏิบัติงานระคายเคือง สำหรับขั้นตอนการอัดรีดในขั้นตอนถัดไป อนุภาคขนาดเล็กจะรบกวนกระบวนการ: การป้อนวัตถุดิบที่ไม่สม่ำเสมอทำให้เกิดความผันผวนของการไหลของมวลหลอมและความไม่เสถียรของแรงดัน ส่งผลให้คุณภาพผลิตภัณฑ์ไม่สม่ำเสมอ อนุภาคขนาดเล็กยังทำหน้าที่เป็นจุดเริ่มต้นของการเสื่อมสภาพเนื่องจากความร้อน ซึ่งก่อให้เกิดจุดสีดำและจุดอ่อนเชิงโครงสร้างในเม็ดพลาสติกหรือชิ้นส่วนที่ขึ้นรูปด้วยแม่พิมพ์ แม้แต่ปริมาณเพียงเล็กน้อยก็อาจลดความใสของ PET รีไซเคิล ดังนั้น การควบคุมปริมาณอนุภาคขนาดเล็กอย่างแม่นยำจึงจำเป็นอย่างยิ่งสำหรับการใช้งานที่มีมูลค่าสูง
การปรับแต่งหน่วยย่อยเม็ดพลาสติกรีไซเคิลของท่านให้เกิดอนุภาคขนาดเล็กน้อยที่สุด
การตั้งค่าที่สำคัญ: ความเร็วของโรเตอร์ ขนาดหน้าจอ และอัตราการป้อนวัสดุสำหรับสายการรีไซเคิล PET, HDPE และ PP
การปรับแต่งค่าตั้งของเครื่องบดเป็นพื้นฐานสำคัญในการลดเศษวัสดุขนาดเล็กให้น้อยที่สุด สำหรับพอลิเอทิลีนเทเรฟทาเลต (PET) ควรรักษาความเร็วเชิงเส้นของโรเตอร์ไว้ที่ 20–25 เมตรต่อวินาที เพื่อจำกัดการเสื่อมสภาพจากความร้อนและฝุ่นผง ส่วนพอลิเอทิลีนความหนาแน่นสูง (HDPE) และพอลิโพรไพลีน (PP) ทนต่อแรงเฉือนได้มากกว่า จึงสามารถใช้ความเร็วสูงขึ้นที่ 25–30 เมตรต่อวินาที โดยไม่ก่อให้เกิดเศษวัสดุขนาดเล็กมากเกินไป การเลือกขนาดรูตะแกรงต้องสอดคล้องกับพฤติกรรมของพอลิเมอร์: รูตะแกรงขนาด 10 มิลลิเมตรช่วยป้องกันการบดเกินขนาดในกรณีของ PET ขณะที่รูตะแกรงขนาด 8 มิลลิเมตรให้สมดุลระหว่างความสม่ำเสมอของอนุภาคกับอัตราการผลิตสำหรับ HDPE และ PP อัตราการป้อนวัสดุต้องคงที่อยู่เสมอ เพราะการป้อนวัสดุมากเกินไปจะทำให้การตัดไม่สม่ำเสมอและก่อให้เกิดเศษวัสดุขนาดเล็กเพิ่มขึ้น ข้อมูลจากการดำเนินงานจริงของโรงงานรีไซเคิลชั้นนำระบุว่า การปรับแต่งพารามิเตอร์เหล่านี้อย่างสอดคล้องกันสามารถลดปริมาณฝุ่นผงได้สูงสุดถึงร้อยละ 40 ในการทำงานแบบต่อเนื่อง ที่สำคัญยิ่งคือ ความเร็วของโรเตอร์กับขนาดรูตะแกรงมีปฏิสัมพันธ์กันโดยตรงต่อระยะเวลาที่อนุภาคค้างอยู่ภายในเครื่องบด การจับคู่ความเร็วสูงเข้ากับรูตะแกรงขนาดเล็กจะเพิ่มการไหลเวียนซ้ำภายในเครื่องและส่งผลให้เกิดเศษวัสดุขนาดเล็กมากขึ้น ดังนั้น ทุกการปรับแต่งจึงควรตรวจสอบความเหมาะสมจากข้อมูลผลลัพธ์จริงแบบเรียลไทม์ ไม่ใช่จากสมมุติฐานเชิงทฤษฎี
แนวทางปฏิบัติที่ดีที่สุดในการบำรุงรักษาเพื่อป้องกันเศษฝุ่นที่เกิดจากการสึกหรอ (เช่น การจัดแนวใบมีด การรักษาความสมบูรณ์ของตะแกรง)
การบำรุงรักษาเชิงป้องกันคือมาตรการป้องกันที่มีประสิทธิภาพสูงสุดต่อเศษฝุ่นที่เกิดจากการสึกหรอ ใบมีดที่ทื่นจะไม่ตัดแต่ฉีกแทน ส่งผลให้เกิดขอบหยักและฝุ่นละออง ควรตรวจสอบการจัดแนวและคมของใบมีดทุกๆ 200 ชั่วโมงของการทำงาน โดยการจัดแนวที่ผิดเพียงอย่างเดียวอาจทำให้ปริมาณฝุ่นเพิ่มขึ้นได้ถึง 15% หรือมากกว่านั้น ความสมบูรณ์ของตะแกรงก็มีความสำคัญไม่แพ้กัน — ตะแกรงที่สึกหรอหรือบิดเบี้ยวจะยอมให้อนุภาคขนาดใหญ่เกินไปผ่านเข้าไป ซึ่งนำไปสู่การบดซ้ำโดยไม่จำเป็นและการสร้างเศษฝุ่นเพิ่มเติม จึงควรเปลี่ยนตะแกรงที่เสียหายทันที และทำความสะอาดห้องตัดอย่างสม่ำเสมอเพื่อป้องกันการสะสมที่ขัดขวางการไหลของอนุภาค การปฏิบัติตามแผนการบำรุงรักษานี้อย่างสม่ำเสมอจะช่วยรักษาการกระจายขนาดอนุภาคให้สม่ำเสมอ ลดฝุ่นละอองในอากาศ และส่งเสริมทั้งคุณภาพผลิตภัณฑ์และความปลอดภัยในสถานที่ทำงาน
โซลูชันควบคุมฝุ่นแบบบูรณาการสำหรับหน่วยบดพลาสติกเพื่อการรีไซเคิล
หมวกดูดฝุ่นแบบจับแหล่งกำเนิด ไซโคลน และตัวกรองแบบคาทริดจ์ ที่ออกแบบเฉพาะสำหรับฝุ่นจากเม็ดพลาสติก
การควบคุมฝุ่นอย่างมีประสิทธิภาพเริ่มต้นตั้งแต่แหล่งกำเนิด ฮูดจับฝุ่นที่ติดตั้งอย่างมีกลยุทธ์ ณ ตำแหน่งห้องตัด ช่องปล่อยวัสดุจากตะแกรง และจุดถ่ายโอนบนสายพานลำเลียง จะดูดฝุ่นละอองขนาดเล็กเข้าสู่ท่อระบายอากาศโดยตรง ก่อนที่ฝุ่นจะกระจายออกไป ฮูดเหล่านี้ออกแบบให้มีช่องรับลมความเร็วสูง เพื่อเพิ่มประสิทธิภาพในการจับฝุ่นสูงสุด โดยไม่รบกวนการไหลของวัสดุ ต่อมา ไซโคลนแยกเศษวัสดุจะกำจัดอนุภาคขนาดใหญ่ส่วนใหญ่ (10–50 ไมครอน) ผ่านแรงเหวี่ยง ซึ่งช่วยลดภาระการทำงานของระบบกรองขั้นตอนสุดท้ายอย่างมีนัยสำคัญ จากนั้น ตัวกรองแบบคาร์ทริดจ์ที่ติดตั้งอยู่ด้านหลังจะใช้ตัวกรองเคลือบสาร PTFE เพื่อดักจับฝุ่นขนาดต่ำกว่าหนึ่งไมครอน ซึ่งพบได้บ่อยในวัสดุรีเกรน PET และ HDPE โดยรักษาระดับประสิทธิภาพการดักจับสูงไว้ได้โดยไม่เกิดการอุดตันอย่างรวดเร็ว ระบบแบบโมดูลาร์สามารถปรับแต่งได้ตามลักษณะเฉพาะของแต่ละวัตถุดิบ ทั้งช่วงขนาดอนุภาคและการโหลดฝุ่น การตรวจสอบความต่างของแรงดัน (differential pressure) ให้ข้อมูลเชิงปฏิบัติเกี่ยวกับสภาพของตัวกรอง ทำให้สามารถเปลี่ยนตัวกรองได้ทันเวลา และรักษาระดับประสิทธิภาพในการจับฝุ่นให้คงที่ต่อเนื่อง
จุดถ่ายโอนที่ปิดสนิทและการล้างด้วยก๊าซเฉื่อยในโซนที่มีความเสี่ยงสูง (เช่น บริเวณปล่อยวัสดุออกจากเครื่องบดเม็ด และการบรรจุไซโล)
การปิดผนึกจุดถ่ายโอน—โดยเฉพาะระหว่างบริเวณปล่อยวัสดุออกจากเครื่องบดเม็ดกับท่อส่งวัสดุแบบแรงดันลม—เป็นสิ่งที่ไม่อาจต่อรองได้ วาล์วอากาศหมุนนำไฟฟ้าและรางถ่ายโอนที่ติดตั้งแน่นหนาช่วยกักเก็บเศษฝุ่นไว้พร้อมลดการไหลเข้าของออกซิเจน ในพื้นที่เสี่ยงสูง เช่น บริเวณการบรรจุไซโล ซึ่งฝุ่นพลาสติกที่มีประจุไฟฟ้าสถิตอาจก่อให้เกิดบรรยากาศที่ระเบิดได้ การล้างด้วยไนโตรเจนจะลดความเข้มข้นของออกซิเจนลงต่ำกว่าค่าความเข้มข้นของสารออกซิไดซ์ที่จำกัด (LOC) จึงขจัดศักยภาพในการจุดระเบิดได้อย่างมีประสิทธิภาพ เมื่อใช้ร่วมกับท่อส่งที่ทำจากวัสดุนำไฟฟ้าและต่อสายดินอย่างเหมาะสม รวมทั้งการเชื่อมต่อ (bonding) อย่างถูกต้อง แนวทางนี้จะทำให้ประจุไฟฟ้าสถิตเป็นกลาง และลดความเสี่ยงจากการระเบิด สำหรับบริเวณปล่อยวัสดุออกจากเครื่องบดเม็ด การติดตั้งระบบเชื่อมต่อแบบปิดสนิทร่วมกับระบบดูดฝุ่นเฉพาะจุด จะช่วยดักจับฝุ่นที่เกิดขึ้นระหว่างการตัดวัสดุทันที ส่งผลให้บริเวณรอบเครื่องมือมีฝุ่นน้อยและปลอดภัย ทั้งยังสนับสนุนการปฏิบัติตามมาตรฐานของ OSHA และ NFPA
คำถามที่พบบ่อย
เหตุใดการเกิดฝุ่นจึงเป็นปัญหาในหน่วยบดพลาสติกเพื่อการรีไซเคิล
การเกิดฝุ่นก่อให้เกิดการสึกหรอของอุปกรณ์ ความเสี่ยงต่อความปลอดภัยของผู้ปฏิบัติงาน และปัญหาคุณภาพในกระบวนการอัดรีด ฝุ่นที่สะสมอาจทำลายเครื่องจักร เป็นอันตรายต่อคนงาน และลดคุณภาพของผลิตภัณฑ์รีไซเคิล
จะปรับแต่งการตั้งค่าเครื่องบดอย่างไรเพื่อลดฝุ่นและเศษชิ้นเล็กๆ ให้น้อยที่สุด
ความเร็วของโรเตอร์ที่เหมาะสม ขนาดของตะแกรง และอัตราการป้อนวัสดุอย่างสม่ำเสมอซึ่งปรับให้เหมาะกับชนิดของพอลิเมอร์ จะช่วยลดการเกิดฝุ่นได้ การปรับแต่งเป็นระยะและการตรวจสอบแบบเรียลไทม์มีความสำคัญต่อประสิทธิภาพ
แนวทางการบำรุงรักษาใดบ้างที่ช่วยป้องกันเศษชิ้นเล็กๆ ที่เกิดจากการสึกหรอ
การตรวจสอบการจัดแนวใบมีดอย่างสม่ำเสมอ การรักษาความสมบูรณ์ของตะแกรง และการทำความสะอาดห้องตัด จะช่วยให้ได้การกระจายขนาดอนุภาคที่สม่ำเสมอ และจำกัดการผลิตเศษชิ้นเล็กๆ ที่ไม่จำเป็น
ระบบควบคุมฝุ่นในหน่วยบดพลาสติกทำงานอย่างไร
ระบบที่ใช้เช่น ฮูดดักฝุ่นแบบจับต้นทาง ไซโคลน และตัวกรองแบบคาร์ทริดจ์ ช่วยกำจัดฝุ่นที่ลอยอยู่ในอากาศได้ที่จุดต่าง ๆ ภายในกระบวนการแกรนูเลชัน ทั้งนี้ รูปแบบโมดูลาร์ช่วยให้สามารถปรับแต่งระบบได้ตามลักษณะของอนุภาค
เหตุใดจุดถ่ายโอนที่ปิดสนิทจึงมีความสำคัญต่อความปลอดภัย
จุดถ่ายโอนที่ปิดสนิทช่วยกักเก็บฝุ่นและป้องกันไม่ให้ออกซิเจนไหลเข้า จึงลดความเสี่ยงจากการสะสมประจุไฟฟ้าสถิต การลุกไหม้ และการระเบิด นอกจากนี้ ยังช่วยให้สอดคล้องกับมาตรฐานความปลอดภัย เช่น OSHA และ NFPA
สารบัญ
- เหตุใดฝุ่นและเศษวัสดุขนาดเล็กจึงเป็นอุปสรรคต่อหน่วยแกรนูเลชันพลาสติกรีไซเคิล
- การปรับแต่งหน่วยย่อยเม็ดพลาสติกรีไซเคิลของท่านให้เกิดอนุภาคขนาดเล็กน้อยที่สุด
- โซลูชันควบคุมฝุ่นแบบบูรณาการสำหรับหน่วยบดพลาสติกเพื่อการรีไซเคิล
-
คำถามที่พบบ่อย
- เหตุใดการเกิดฝุ่นจึงเป็นปัญหาในหน่วยบดพลาสติกเพื่อการรีไซเคิล
- จะปรับแต่งการตั้งค่าเครื่องบดอย่างไรเพื่อลดฝุ่นและเศษชิ้นเล็กๆ ให้น้อยที่สุด
- แนวทางการบำรุงรักษาใดบ้างที่ช่วยป้องกันเศษชิ้นเล็กๆ ที่เกิดจากการสึกหรอ
- ระบบควบคุมฝุ่นในหน่วยบดพลาสติกทำงานอย่างไร
- เหตุใดจุดถ่ายโอนที่ปิดสนิทจึงมีความสำคัญต่อความปลอดภัย