
 EN


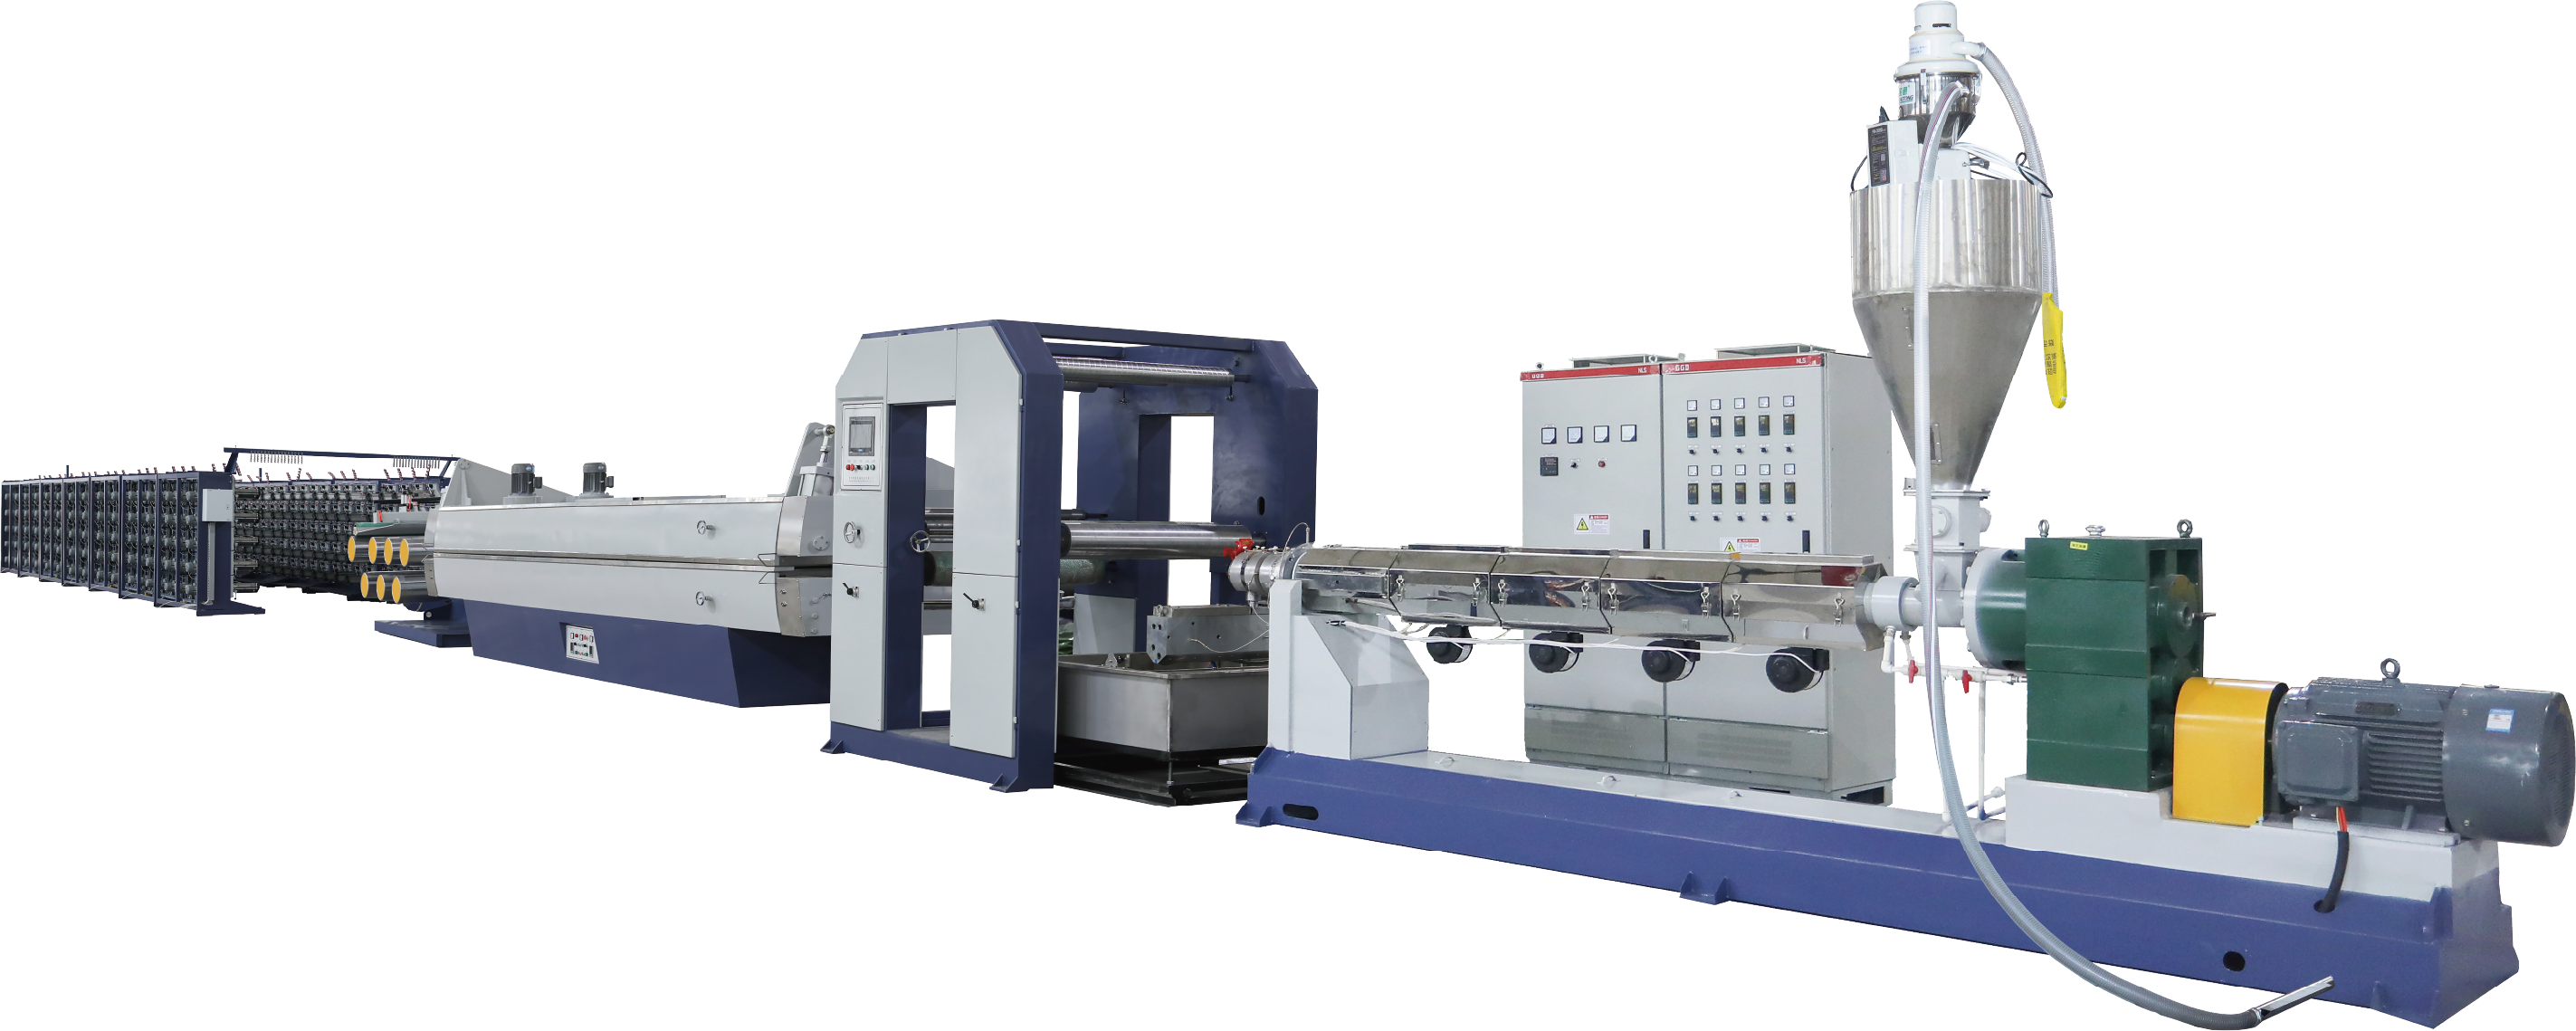
ເຫດໃດທີ່ຝຸ່ນ ແລະ ສ່ວນປະກອບທີ່ເປື່ອຍເປັນບັນຫາຕໍ່ຫົວໜ່ວຍການເຮັດເປັນເມັດພາສຕິກທີ່ຖືກນຳມາຮີໄຊເຄິ່ງ
ແຫຼ່ງທີ່ເກີດຝຸ່ນ ແລະ ສ່ວນປະກອບທີ່ເປື່ອຍທີ່ເກີດຂື້ນເປັນເອກະລັກຈາກການບີບອັດ ແລະ ເຮັດເປັນເມັດພາສຕິກທີ່ຖືກນຳມາຈາກຜູ້ບໍລິໂພກ
ສາຍການປຸງແຕ່ງພາສຕິກທີ່ໄດ້ມາຈາກຜູ້ບໍລິໂພກຫຼັງການໃຊ້ງານ ນຳເອົາສິ່ງປົນເປືືອນເຂົ້າມາດ້ວຍ—ເຊັ່ນ: ປ້າຽງເປືອກເຈ້າ, ກາວຕິດ, ດິນ, ແລະ ອາຫານທີ່ເຫຼືອຄ້າງ—ເຊິ່ງແຕກເປັນອະນຸພາກນ້ອຍໆ ໃນເວລາທີ່ຖືກຕັດຢ່າງໄວວ່າ. ໃນຫົວໜ່ວຍການບີບເປັນເມັດ, ການປະຕິກິລິຍາເຊີງກົກຍາກລະຫວ່າງມີດທີ່ເລີ່ມຕົ້ນການເລື່ອນກັບມີດທີ່ຢູ່ນິ່ງນິ້ວ ສ້າງເກີດອະນຸພາກນ້ອຍໆ ໂດຍທຳມະຊາດ, ເຖິງແມ່ນວ່າຈະຢູ່ໃນສະພາບການທີ່ດີທີ່ສຸດກໍຕາມ. ພາສຕິກທີ່ເປື່ອຍງ່າຍເຊັ່ນ: ຊິ້ນສ່ວນຂອງຂວດ PET ມີຄວາມອ່ອນໄຫວເປັນພິເສດຕໍ່ການສ້າງຝຸ່ນ. ມີດທີ່ທື້ ຫຼື ບໍ່ຖືກຈັດຕັ້ງໃຫ້ຖືກຕ້ອງຈະເຮັດໃຫ້ບັນຫາຮ້າຍແຮງຂຶ້ນ ເນື່ອງຈາກການຂູດແທນທີ່ຈະຕັດ, ໃນຂະນະທີ່ຮູທີ່ໃຫຍ່ເກີນໄປຈະອະນຸຍາດໃຫ້ຊິ້ນສ່ວນທີ່ຍັງບໍ່ຖືກຕັດຢ່າງສົມບູນລ້ອມວຽນກັບຄືນໄປ ແລະ ແຕກອອກເປັນຊິ້ນນ້ອຍໆ ຢ່າງຕໍ່ເນື່ອງ. ຄວາມໄວຂອງລ໋ອດເທີທີ່ເກີນໄປຈະເພີ່ມການເສຍດສ້າງ ແລະ ຄວາມຮ້ອນ, ອັນເຮັດໃຫ້ເກີດຄວາມເປື່ອຍງ່າຍຈາກຄວາມຮ້ອນ ແລະ ເພີ່ມການສ້າງຝຸ່ນ. ໃນທາງດຽວກັນ, ອັດຕາການປ້ອນທີ່ບໍ່ສົມໍ່າສົມເພໍ່ອ—ບໍ່ວ່າຈະເປັນການປ້ອນທີ່ຫຼາກຫຼ້ານ ຫຼື ບໍ່ພໍເທົ່າທີ່ຕ້ອງການ—ຈະເຮັດໃຫ້ເກີດຄວາມບໍ່ສົມດຸນໃນຫ້ອງຕັດ, ສົ່ງຜົນໃຫ້ເກີດເມັດທີ່ບໍ່ເປັນປົກກະຕິ ແລະ ອັດຕາການເກີດອະນຸພາກນ້ອຍໆ ສູງຂຶ້ນ. ທັງໝົດນີ້ຮວມກັນເຮັດໃຫ້ຫົວໜ່ວຍການບີບເປັນເມັດເປັນແຫຼ່ງຫຼັກຂອງຝຸ່ນທີ່ເຫຼືອຢູ່ໃນອາກາດ ແລະ ອະນຸພາກທີ່ມີຂະໜາດນ້ອຍເກີນໄປ.
ຜົນກະທົບຕໍ່ອາຍຸການຂອງອຸປະກອນ ຄວາມປອດໄພຂອງຜູ້ປະຕິບັດງານ ແລະ ຄຸນນະພາບຂອງການອັດຮ້ອນທີ່ເກີດຂື້ນຕໍ່ມາ
ການເກີດຝຸ່ນຢູ່ໃນອຸປະກອນຈະເຮັດໃຫ້ບ່ອນເຄື່ອນໄຫວ (bearing) ແລະ ອຸປະກອນປິດຜົນ (seal) ເສື່ອມສະຫຼາດໄວຂື້ນ ເຊິ່ງເຮັດໃຫ້ເກີດການຢຸດເຄື່ອນໄຫວທີ່ບໍ່ໄດ້ວາງແຜນໄວ້ ແລະ ຕ້ອງໃຊ້ເງິນຈຳນວນຫຼາຍໃນການຊ່ວຍແກ້ໄຂ. ຝຸ່ນທີ່ມີຂະໜາດນ້ອຍຫຼາຍອາດຈະອຸດຕັນທາງລະບາຍຄວາມຮ້ອນ ແລະ ຕົກຢູ່ເທິງຊິ້ນສ່ວນທີ່ເປັນໄຟຟ້າ ເຮັດໃຫ້ເກີດຄວາມເປັນໄປໄດ້ທີ່ຈະຮ້ອນເກີນໄປ ຫຼື ເກີດລະດັບໄຟຟ້າສັ້ນ. ໃນຄວາມເຂັ້ມຂຸ້ນທີ່ສູງ, ຝຸ່ນພາສຕິກທີ່ບິນຢູ່ໃນອາກາດອາດເປັນອັນຕະລາຍທີ່ຈະລຸກເຖິງໄຟໄດ້; ການສຳຜັດຢູ່ໃນໄລຍະຍາວຂອງຜູ້ປະຕິບັດງານອາດເຮັດໃຫ້ເກີດຄວາມເຄັ່ງຕຶດທາງລະບົບຫາຍໃຈ. ທີ່ຂະບວນການອັດຮ້ອນທີ່ເກີດຂື້ນຕໍ່ມາ, ຝຸ່ນຈະເຮັດໃຫ້ການອັດຮ້ອນບໍ່ເປັນປົກກະຕິ: ການປ້ອນວັດຖຸດິບທີ່ບໍ່ເທົ່າກັນຈະເຮັດໃຫ້ການລົ້ນຂອງວັດຖຸທີ່ລະຫວ່າງການລະຫວ່າງການອັດຮ້ອນປ່ຽນແປງ ແລະ ຄວາມກົດດັນບໍ່ສະເໝີພາກ, ເຮັດໃຫ້ຄຸນນະພາບຂອງຜະລິດຕະພັນບໍ່ຄົງທີ່. ຝຸ່ນຍັງເປັນຈຸດເລີ່ມຕົ້ນທີ່ເຮັດໃຫ້ວັດຖຸເສື່ອມສະຫຼາດຈາກຄວາມຮ້ອນ, ເຮັດໃຫ້ເກີດຈຸດດຳ ແລະ ຄວາມເຂັ້ມແຂງທີ່ບໍ່ພໍເທົ່າທີ່ຕ້ອງການໃນເມັດ ຫຼື ຊິ້ນສ່ວນທີ່ຖືກຂຶ້ນຮູບ. ເຖິງແຕ່ຈຳນວນນ້ອຍທີ່ສຸດກໍຍັງສາມາດເຮັດໃຫ້ຄວາມຊັດເຈນດ້ານແສງລົງໃນ PET ທີ່ຖືກນຳມາໃຊ້ໃໝ່—ດັ່ງນັ້ນການຄວບຄຸມຈຳນວນຝຸ່ນຢ່າງຖືກຕ້ອງຈຶ່ງເປັນສິ່ງຈຳເປັນສຳລັບການນຳໃຊ້ທີ່ມີມູນຄ່າສູງ.
ການປັບປຸງຫົວໜ່ວຍການບີບເປັນເມັດຂອງທ່ານໃນການຮີໄຊເຄິ່ງພາສຕິກເພື່ອຫຼຸດຜ່ອນການເກີດຝຸ່ນໃຫ້ໆນ້ອຍທີ່ສຸດ
ການຕັ້ງຄ່າທີ່ສຳຄັນ: ຄວາມໄວຂອງລ໋ອດເຕີ, ຂະໜາດໜ້າຈໍ, ແລະ ອັດຕາການປ້ອນວັດຖຸດິບສຳລັບແຜ່ນ PET, HDPE, ແລະ PP
ການປັບແຕ່ງຄ່າຂອງເຄື່ອງບີບອັດເປັນສິ່ງທີ່ສຳຄັນທີ່ສຸດໃນການຫຼຸດຜ່ອນສ່ວນທີ່ເປັນເມັດຝຸ່ນ. ສຳລັບ PET, ຄວນຮັກສາຄວາມໄວຂອງລ້ອດທີ່ເຄື່ອງບີບອັດຢູ່ໃນຊ່ວງ 20–25 ແມັດຕີຕໍ່ວິນາທີ ເພື່ອຈຳກັດການເສື່ອມສະພາບຈາກຄວາມຮ້ອນ ແລະ ການເກີດຝຸ່ນ; HDPE ແລະ PP ສາມາດຮັບຄວາມເຄີຍທີ່ສູງຂຶ້ນໄດ້, ຈຶ່ງສາມາດໃຊ້ຄວາມໄວ 25–30 ແມັດຕີຕໍ່ວິນາທີ ໂດຍບໍ່ເກີດເມັດຝຸ່ນຫຼາຍເກີນໄປ. ການເລືອກຂອງແຜ່ນກະແຈຕ້ອງເໝາະສົມກັບຄຸນລັກສະນະຂອງໂປລີເມີ: ແຜ່ນກະແຈຂະໜາດ 10 ມີລີແມັດຈະຊ່ວຍປ້ອງກັນການບີບອັດຫຼາຍເກີນໄປໃນ PET, ໃນຂະນະທີ່ແຜ່ນກະແຈຂະໜາດ 8 ມີລີແມັດຈະຮັກສາຄວາມເປັນເອກະພາບ ແລະ ຄວາມໄວໃນການຜະລິດໄດ້ຢ່າງເໝາະສົມສຳລັບ HDPE ແລະ PP. ອັດຕາການປ້ອນວັດຖຸຕ້ອງຄົງທີ່—ການປ້ອນຫຼາຍເກີນໄປຈະເຮັດໃຫ້ການຕັດບໍ່ເປັນປົກກະຕິ ແລະ ເກີດເມັດຝຸ່ນ. ຂໍ້ມູນຈາກໂຮງງານຮີໄຊເຄິ່លທີ່ຊັ້ນນຳໃນເຂດເຮັດໃຫ້ເຫັນວ່າ ການປັບແຕ່ງຄ່າເຫຼົ່ານີ້ຢ່າງເປັນລະບົບສາມາດຫຼຸດຜ່ອນການເກີດຝຸ່ນໄດ້ເຖິງ 40% ໃນການເຮັດວຽກຢ່າງຕໍ່ເນື່ອງ. ຢ່າງໃຫຍ່ຫຼວງ, ຄວາມໄວຂອງລ້ອດ ແລະ ຂະໜາດຂອງຮູໃນແຜ່ນກະແຈມີຜົນກະທົບຕໍ່ເວລາທີ່ເມັດຢູ່ໃນເຄື່ອງ: ການຈັບຄູ່ຄວາມໄວສູງກັບຮູທີ່ນ້ອຍຈະເຮັດໃຫ້ເມັດຖືກສົ່ງກັບຄືນເຂົ້າໄປໃນລະບົບຫຼາຍຂຶ້ນ ແລະ ເກີດເມັດຝຸ່ນຫຼາຍຂຶ້ນ, ດັ່ງນັ້ນການປັບແຕ່ງຄ່າເຫຼົ່ານີ້ຄວນຖືກຢືນຢັນດ້ວຍການຕິດຕາມຜົນຜະລິດຈິງໃນເວລາຈິງ—ບໍ່ແມ່ນພຽງແຕ່ຄາດຄະເນທາງທິດສະດີ.
ວິທີທີ່ດີທີ່ສຸດໃນການບໍລິຫານຮັກສາເພື່ອປ້ອງກັນຄວາມເສຍຫາຍຈາກການສຶກສາ (ຕົວຢ່າງ: ການຈັດຕັ້ງແຖວຂອງມີດ, ຄວາມເຂັ້ມແຂງຂອງແຜ່ນກະຈົກ)
ການບໍລິຫານຮັກສາເພື່ອປ້ອງກັນເປັນວິທີທີ່ມີປະສິດທິຜົນທີ່ສຸດໃນການປ້ອງກັນຄວາມເສຍຫາຍຈາກການສຶກສາ. ມີດທີ່ທື້ຈະເຮັດໃຫ້ວັດຖຸເສຍຫາຍແທນທີ່ຈະຖືກຕັດ, ສ້າງເສັ້ນຕາດທີ່ບໍ່ເລີຍແລະຝຸ່ນ. ຄວນກວດສອບຄວາມຖືກຕ້ອງຂອງແຖວມີດ ແລະ ຄວາມແ sharp ຂອງມີດທຸກໆ 200 ຊົ່ວໂມງທີ່ໃຊ້ງານ; ຄວາມບໍ່ຖືກຕ້ອງຂອງແຖວມີດເທົ່ານັ້ນກໍສາມາດເພີ່ມປະລິມານຝຸ່ນໄດ້ 15% ຫຼື ຫຼາຍກວ່ານັ້ນ. ຄວາມເຂັ້ມແຂງຂອງແຜ່ນກະຈົກກໍມີຄວາມສຳຄັນເທົ່າກັນ—ແຜ່ນກະຈົກທີ່ເສຍຫາຍ ຫຼື ຜິດຮູບຈະອະນຸຍາດໃຫ້ອະນຸພາກທີ່ໃຫຍ່ເກີນໄປຜ່ານໄປ, ສົ່ງຜົນໃຫ້ຕ້ອງປັ່ນໃໝ່ອີກຄັ້ງ ແລະ ສ້າງອະນຸພາກທີ່ບໍ່ຕ້ອງການ. ຄວນປ່ຽນແຜ່ນກະຈົກທີ່ບໍ່ດີທັນທີ ແລະ ລ້າງຫ້ອງຕັດຢ່າງເປັນປະຈຳເພື່ອຫຼີກເວັ້ນການສັ່ງສົມທີ່ຈະຂັດຂວາງການລົ້ນຂອງອະນຸພາກ. ການປະຕິບັດຕາມແຜນນີ້ຢ່າງຕໍ່ເນື່ອງຈະຮັກສາການແຈກຢາຍຂະໜາດອະນຸພາກໃຫ້ຄົງທີ່, ຫຼຸດຈຳນວນຝຸ່ນທີ່ບິນຢູ່ໃນອາກາດ, ແລະ ເຮັດໃຫ້ຄຸນນະພາບຜະລິດຕະພັນ ແລະ ຄວາມປອດໄພໃນທີ່ເຮັດວຽກດີຂຶ້ນ.
ວິທີແກ້ໄຂການຄວບຄຸມຝຸ່ນທີ່ບໍລິການຮ່ວມກັນສຳລັບຫົວໜ່ວຍການຕັດເປັນເມັດຂອງຂະບວນການຮີໄຊເຄິ່ງພາສະຕິກ
ຟີເລີ້ດການຈັບແຫຼ່ງ, ການປັ່ນປວນ, ແລະ ຟີເລີ້ດແທັງຄາຣ໌ຕຣິດຈ໌ ທີ່ປັບແຕ່ງໃຫ້ເໝາະສົມກັບຝຸ່ນຂອງເມັດພາສຕິກ
ການຄວບຄຸມຝຸ່ນຢ່າງມີປະສິດທິຜົນເລີ່ມຕົ້ນຈາກແຫຼ່ງທີ່ເກີດ. ການຕິດຕັ້ງຫົວດູດທີ່ແຫຼ່ງເກີດຢ່າງມີຢຸດທະສາດ—ທີ່ຫ້ອງຕັດ, ຈຸດປ່ອຍຂອງເຄື່ອງກະຈາຍ, ແລະ ຈຸດຖ່າຍໂອນຂອງເຄື່ອງຂົນສົ່ງ—ຈະດູດຝຸ່ນທີ່ເຫຼືອຢູ່ໃນອາກາດໄປສູ່ທໍ່ລະບົບກ່ອນທີ່ຈະກະຈາຍອອກ. ຫົວດູດເຫຼົ່ານີ້ຖືກອອກແບບດ້ວຍຊ່ອງເຂົ້າທີ່ມີຄວາມໄວສູງເພື່ອເພີ່ມປະສິດທິຜົນໃນການດູດໃຫ້ສູງສຸດ ໂດຍບໍ່ຮີ້ນຮາງການຫຼື່ນໄຫຼຂອງວັດສະດຸ. ຕໍ່ມາ, ເຄື່ອງແຍກແບບໄຊໂຄລ (cyclone separator) ຈະເອົາອອກເຖິງສ່ວນໃຫຍ່ຂອງອະນຸພາກທີ່ໃຫຍ່ກວ່າ (10–50 ໄມໂຄຣນ) ດ້ວຍແຮງເຄື່ອນທີ່ເກີດຈາກການປັ່ນ, ເຊິ່ງຊ່ວຍຫຼຸດພາບການເຕັມເຕັມຂອງຕົວກັ້ນຂັ້ນສຸດທ້າຍ. ຕົວກັ້ນແບບຄາດຣີດຈ໌ (cartridge filter) ທີ່ຢູ່ດ້ານລຸ່ມ ແລະ ມີພື້ນຜິວເຄືອບດ້ວຍ PTFE ຈະຈັບຈຸ່ມຝຸ່ນທີ່ມີຂະໜາດນ້ອຍກວ່າ 1 ໄມໂຄຣນ ເຊິ່ງເກີດຂຶ້ນທົ່ວໄປໃນ PET ແລະ HDPE regrind—ເພື່ອຮັບປະກັນການກັ້ນທີ່ມີປະສິດທິຜົນສູງ ໂດຍບໍ່ເກີດການອຸດຕັນຢ່າງໄວວ່າ. ລະບົບທີ່ອອກແບບແບບປັບແຕ່ງໄດ້ (modular) ສາມາດປັບໃຫ້ເໝາະສົມກັບການແຈກຢາຍຂະໜາດອະນຸພາກ ແລະ ປະລິມານຝຸ່ນທີ່ແຕກຕ່າງກັນຂອງແຕ່ລະວັດສະດຸປ້ອນ. ການຕິດຕາມຄວາມແຕກຕ່າງຂອງຄວາມດັນ (differential pressure monitoring) ຈະໃຫ້ຂໍ້ມູນທີ່ເປັນປະໂຫຍດຕໍ່ການປະເມີນສະພາບຂອງຕົວກັ້ນ, ເພື່ອໃຫ້ສາມາດປ່ຽນຕົວກັ້ນໃນເວລາທີ່ເໝາະສົມ ແລະ ຮັກສາປະສິດທິຜົນໃນການດູດຢ່າງຕໍ່ເນື່ອງ.
ຈຸດທີ່ຖືກປິດຜນຢ່າງໃຫ້ແໜ້ນ ແລະ ການລ້າງອອກດ້ວຍອາຊາຍທີ່ບໍ່ເຮັດປະຕິກິລິຍາ ໃນເຂດທີ່ມີຄວາມສ່ຽງສູງ (ຕົວຢ່າງເຊັ່ນ: ຈຸດທີ່ວັດຖຸຖືກປ່ອຍອອກຈາກເຄື່ອງບີບອັດ, ການເຕີມວັດຖຸເຂົ້າໃນຖັງເກັບ)
ການປິດຜນຈຸດທີ່ມີການຖ່າຍໂອນວັດຖຸ—ໂດຍເປັນພິເສດຢູ່ລະຫວ່າງຈຸດທີ່ວັດຖຸຖືກປ່ອຍອອກຈາກເຄື່ອງບີບອັດ ແລະ ເສັ້ນທາງທີ່ໃຊ້ເຄື່ອງສູບອາກາດ—ເປັນສິ່ງທີ່ບໍ່ສາມາດເຈລະຈອນໄດ້. ວາວທີ່ປັບໄຫຼວໄດ້ທີ່ເປັນຕົວນຳໄຟຟ້າ ແລະ ຊ່ອງທີ່ເຂົ້າກັນໄດ້ຢ່າງແໜ້ນຂັ້ນ ສາມາດກັກກັນວັດຖຸທີ່ເປັນເມັດນ້ອຍໄວ້ ແລະ ຈຳກັດການເຂົ້າໄປຂອງອົກຊີເຈນ. ໃນເຂດທີ່ມີຄວາມສ່ຽງສູງເຊັ່ນ: ການເຕີມວັດຖຸເຂົ້າໃນຖັງເກັບ ໂດຍທີ່ຝຸ່ນພາສຕິກທີ່ມີຄວາມຕຶກຕື່ນດ້ານໄຟຟ້າສາມາດສ້າງສະພາບແວດລ້ອມທີ່ອາດລະເບີດໄດ້, ການລ້າງອອກດ້ວຍໄນໂຕຣເຈນຈະຊ່ວຍຫຼຸດລົງຄວາມເຂັ້ມຂຸ້ນຂອງອົກຊີເຈນໃຕ້ລະດັບທີ່ຈຳກັດການເຮັດປະຕິກິລິຍາ (LOC), ເຊິ່ງເຮັດໃຫ້ຄວາມເປັນໄປໄດ້ທີ່ຈະເກີດການລະເບີດຫາຍໄປຢ່າງມີປະສິດທິຜົນ. ເມື່ອນຳມາປະກອບກັບທໍ່ທີ່ເປັນຕົວນຳໄຟຟ້າ ແລະ ມີການຕໍ່ດິນຢ່າງຖືກຕ້ອງ ແລະ ການເຊື່ອມຕໍ່ທີ່ເໝາະສົມ, ວິທີການນີ້ຈະເຮັດໃຫ້ຄວາມຕຶກຕື່ນດ້ານໄຟຟ້າຫາຍໄປ ແລະ ຫຼຸດຄວາມສ່ຽງທີ່ຈະເກີດການລະເບີດ. ຢູ່ຈຸດທີ່ວັດຖຸຖືກປ່ອຍອອກຈາກເຄື່ອງບີບອັດ, ການເຊື່ອມຕໍ່ທີ່ປິດຜນຢ່າງແໜ້ນ ຮ່ວມກັບລະບົບດູດອາກາດທ້ອງຖິ່ນຈະຊ່ວຍຈັບຝຸ່ນທີ່ເກີດຂຶ້ນໃນເວລາຕັດວັດຖຸໄດ້ທັນທີ—ເຮັດໃຫ້ສະພາບແວດລ້ອມອ້ອມອຸປະກອນນີ້ຢູ່ໃນສະພາບທີ່ປອດໄພ ແລະ ມີຝຸ່ນນ້ອຍ, ແລະ ຊ່ວຍໃຫ້ເຂົ້າຕາມມາດຕະຖານຂອງ OSHA ແລະ NFPA.
FAQs
ເປັນຫຍັງການເກີດຝຸ່ນຈຶ່ງເປັນບັນຫາໃນໜ່ວຍບັດເສັ້ນພາສຕິກທີ່ຖືກຮີໄຊເຄີນ?
ການເກີດຝຸ່ນເຮັດໃຫ້ອຸປະກອນສຶກ, ຄວາມປອດໄພຂອງຜູ້ປະຕິບັດງານເສີຍຫາຍ, ແລະບັນຫາຄຸນນະພາບໃນຂະບວນການອັດເອກຊູດ. ຝຸ່ນທີ່ເກີດຂຶ້ນຈະເຮັດໃຫ້ເຄື່ອງຈັກເສີຍຫາຍ, ສົ່ງຜົນເຖິງສຸຂະພາບຂອງແຮງງານ, ແລະຫຼຸດຄຸນນະພາບຂອງຜະລິດຕະພັນທີ່ຖືກຮີໄຊເຄີນ.
ຈະປັບແຕ່ງການຕັ້ງຄ່າຂອງເຄື່ອງບັດເສັ້ນໃຫ້ເໝາະສົມແນວໃດເພື່ອຫຼຸດການເກີດຝຸ່ນ ແລະ ຊີ້ນສານທີ່ບໍ່ເທົ່າທຽນ?
ຄວາມໄວຂອງລ໋ອດເຕີທີ່ເໝາະສົມ, ຂະໜາດຂອງແຜ່ນກະແຈ, ແລະອັດຕາການປ້ອນວັດຖຸທີ່ຄົງທີ່ ແລະ ສອດຄ່ອງກັບປະເພດຂອງໂປລີເມີ ຈະຊ່ວຍຫຼຸດການເກີດຝຸ່ນ. ການປັບແຕ່ງຢ່າງເປັນປະຈຳ ແລະ ການຕິດຕາມໃນເວລາຈິງ ແມ່ນຈຳເປັນເພື່ອປະສິດທິພາບ.
ວິທີການບໍາລຸງຮັກສາໃດທີ່ຊ່ວຍປ້ອງກັນການເກີດຊີ້ນສານທີ່ບໍ່ເທົ່າທຽນອັນເນື່ອງມາຈາກການສຶກ?
ການກວດສອບການຈັດຕັ້ງຂອງມີດຢ່າງເປັນປະຈຳ, ການຮັກສາຄວາມເປັນປົກກະຕິຂອງແຜ່ນກະແຈ, ແລະ ການລ້າງຫ້ອງຕັດ ຈະຮັບປະກັນການແຈກຢາຍຂະໜາດຂອງຊີ້ນສານທີ່ຄົງທີ່ ແລະ ຈຳກັດການຜະລິດຊີ້ນສານທີ່ບໍ່ເທົ່າທຽນຢ່າງເກີນໄປ.
ລະບົບຄວບຄຸມຝຸ່ນເຮັດວຽກແນວໃດໃນໜ່ວຍບັດເສັ້ນພາສຕິກ?
ລະບົບເຊັ່ນ: ການດູດຟອງທີ່ແຫຼ່ງການຜະລິດ, ວົງຈອນ, ແລະ ເຄື່ອງກັ້ນທີ່ໃຊ້ແຕ່ລະຄັ້ງ ສາມາດກຳຈັດຝຸ່ນທີ່ຢູ່ໃນອາກາດໄດ້ທີ່ຈຸດຕ່າງໆ ໃນຂະບວນການການປັ້ນເມັດ. ການອອກແບບແບບປັບແຕ່ງໄດ້ຊ່ວຍໃຫ້ສາມາດປັບໃຫ້ເໝາະສົມຕາມລັກສະນະຂອງອະນຸພາກ.
ເປັນຫຍັງຈຸດຖ່າຍໂອນທີ່ປິດຢ່າງດີຈຶ່ງສຳຄັນຕໍ່ຄວາມປອດໄພ?
ຈຸດຖ່າຍໂອນທີ່ປິດຢ່າງດີຈະຊ່ວຍກັ້ນຝຸ່ນໄວ້ ແລະ ປ້ອງກັນການເຂົ້າໄປຂອງອົກຊີເຈນ ເຊິ່ງຈະຫຼຸດຄວາມສ່ຽງຂອງການເກີດຄວາມຮ້ອນຈາກຄວາມຕ້ານທາງໄຟຟ້າ, ການລຸກລາມ, ແລະ ການផະທຸດ. ມັນຍັງຊ່ວຍໃຫ້ເຂົ້າຕາມມາດຕະຖານຄວາມປອດໄພເຊັ່ນ: OSHA ແລະ NFPA.
ບົດສາລະບານ
- ເຫດໃດທີ່ຝຸ່ນ ແລະ ສ່ວນປະກອບທີ່ເປື່ອຍເປັນບັນຫາຕໍ່ຫົວໜ່ວຍການເຮັດເປັນເມັດພາສຕິກທີ່ຖືກນຳມາຮີໄຊເຄິ່ງ
- ການປັບປຸງຫົວໜ່ວຍການບີບເປັນເມັດຂອງທ່ານໃນການຮີໄຊເຄິ່ງພາສຕິກເພື່ອຫຼຸດຜ່ອນການເກີດຝຸ່ນໃຫ້ໆນ້ອຍທີ່ສຸດ
- ວິທີແກ້ໄຂການຄວບຄຸມຝຸ່ນທີ່ບໍລິການຮ່ວມກັນສຳລັບຫົວໜ່ວຍການຕັດເປັນເມັດຂອງຂະບວນການຮີໄຊເຄິ່ງພາສະຕິກ
-
FAQs
- ເປັນຫຍັງການເກີດຝຸ່ນຈຶ່ງເປັນບັນຫາໃນໜ່ວຍບັດເສັ້ນພາສຕິກທີ່ຖືກຮີໄຊເຄີນ?
- ຈະປັບແຕ່ງການຕັ້ງຄ່າຂອງເຄື່ອງບັດເສັ້ນໃຫ້ເໝາະສົມແນວໃດເພື່ອຫຼຸດການເກີດຝຸ່ນ ແລະ ຊີ້ນສານທີ່ບໍ່ເທົ່າທຽນ?
- ວິທີການບໍາລຸງຮັກສາໃດທີ່ຊ່ວຍປ້ອງກັນການເກີດຊີ້ນສານທີ່ບໍ່ເທົ່າທຽນອັນເນື່ອງມາຈາກການສຶກ?
- ລະບົບຄວບຄຸມຝຸ່ນເຮັດວຽກແນວໃດໃນໜ່ວຍບັດເສັ້ນພາສຕິກ?
- ເປັນຫຍັງຈຸດຖ່າຍໂອນທີ່ປິດຢ່າງດີຈຶ່ງສຳຄັນຕໍ່ຄວາມປອດໄພ?