
 EN


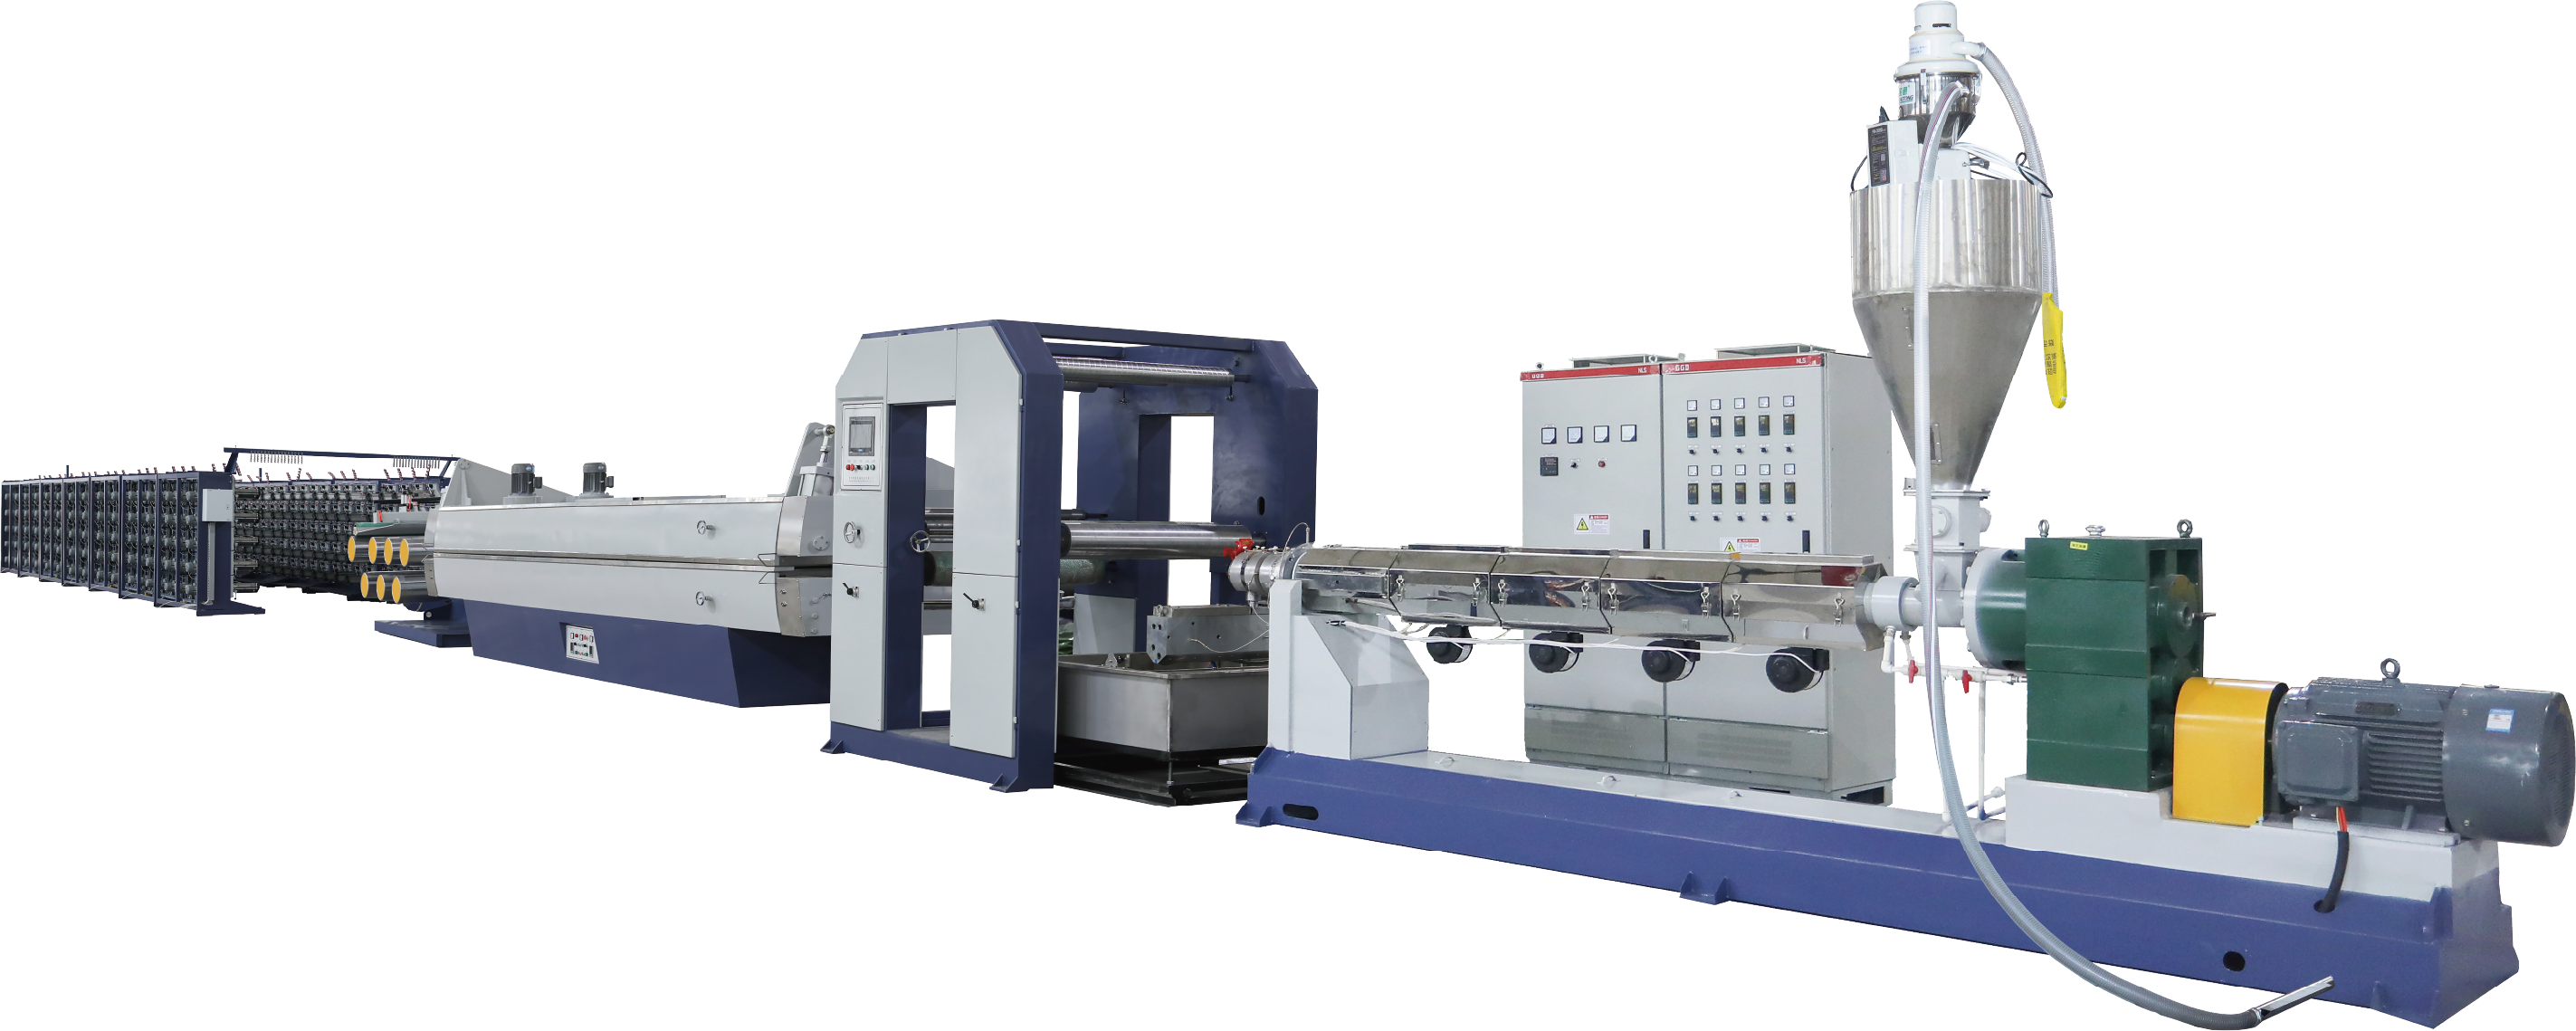
Miért okoznak kihívást a por és a finomrészecskék a műanyag-újrahasznosítási porcukozó egységek számára
A háztartási műanyagok aprítása és porcukozása során keletkező por és finomrészecskék forrásai
A fogyasztóktól származó műanyag-áramok szennyező anyagokat – például papírcímkéket, ragasztókat, földet és maradék élelmiszert – vezetnek be, amelyek a nagy sebességű vágás során finom részecskékre törnek. A granuláló egységben a forgó kés és az álló alaplemez közötti mechanikai kölcsönhatás természetes módon mikrorészecskéket hoz létre, még optimális körülmények mellett is. A törékeny polimerek, mint például a PET palackdarabkák, különösen hajlamosak por képződésére. A tompa vagy rosszul beállított pengék a vágás helyett a tépést eredményezik, ami tovább súlyosbítja a problémát, míg a túl nagy nyílásközű rácsok lehetővé teszik, hogy részben vágott darabok újra bekerüljenek a ciklusba, és tovább töredezzenek. A túlzott forgórész-sebesség növeli a súrlódást és a hőfejlesztést, ami hő okozta ridegséget idéz elő, és ezzel megnöveli a por képződését. Hasonlóképpen, az egyenetlen adagolási sebesség – akár túladagolás, akár hiányos ellátás esetén is – zavarja a vágókamra egyensúlyát, változó minőségű granulátumot és növekedett finom frakciót eredményez. Ezek a tényezők együttesen a granuláló egységet a levegőbe kerülő port és a túl kis méretű részecskék elsődleges forrásává teszik.
A berendezés élettartamára, az üzemeltetők biztonságára és a szűrő utáni extrúziós minőségre gyakorolt hatások
A porlerakódás gyorsítja a csapágyak és tömítések kopását, ami váratlan leállásokhoz és költséges javításokhoz vezet. A finom részecskék eltömíthetik a hűtőcsatornákat, illetve leülepedhetnek az elektromos alkatrészekre, növelve a túlmelegedés és rövidzárlat kockázatát. Nagy koncentrációban a levegőben lebegő műanyagpor robbanásveszélyes porhalmazt képez; hosszabb távú kitettség esetén az üzemeltetők légzőszervi irritációt szenvedhetnek. A szűrő után a finom részecskék zavarják az extrúziót: egyenetlen adagolás miatt ingadozik az olvadékáram és a nyomás, ami rombolja a termék egységességét. A finom részecskék emellett hőbontási magként is működnek, fekete foltokat és szerkezeti gyengeségeket okozva a granulátumokban vagy formázott alkatrészekben. Már nyomokban is csökkenthetik az optikai átlátszóságot újrahasznosított PET anyagoknál – ezért a finom részecskék pontos szabályozása elengedhetetlen a magas értékű alkalmazásokhoz.
Műanyag-újrahasznosítási granuláló egységének optimalizálása minimális finom részecske-képződés érdekében
Kritikus beállítások: forgókorong sebessége, képernyő mérete és az adagolási sebesség hangolása PET-, HDPE- és PP-áramokhoz
A granulátor beállításainak optimalizálása alapvető a finom szennyeződések minimalizálásához. A PET esetében a forgórész kerületi sebességét 20–25 m/s tartományban kell tartani, hogy korlátozzuk a hőkárosodást és a porkeletkezést; az HDPE és a PP nagyobb nyíróhatást bír el, így 25–30 m/s sebesség mellett is keletkezik minimális finom szennyeződés. A szűrőkiválasztásnak meg kell egyeznie a polimer viselkedésével: egy 10 mm-es szűrő megakadályozza a túlfinomítást PET esetében, míg az 8 mm-es szűrők az HDPE és a PP esetében egyensúlyt teremtenek az egységes méret és a folyamatos áteresztés között. A táplálási sebességnek állandónak kell maradnia – a túlterhelés egyenetlen vágást és finom szennyeződések képződését eredményezi. A vezető újrahasznosító vállalatok gyári adatai azt mutatják, hogy ezeknek a paramétereknek a koordinált hangolása folyamatos üzemelés során akár 40%-kal is csökkentheti a portermelést. Különösen fontos, hogy a forgórész sebessége és a szűrőnyílás mérete kölcsönösen befolyásolja a részecskék tartózkodási idejét; a magas sebesség és a kis nyílás párosítása növeli a recirkulációt és a finom szennyeződések képződését, ezért a beállításokat valós idejű kimeneti monitorozással – nem elméleti feltételezések alapján – kell érvényesíteni.
A kopás okozta finom szennyeződések megelőzésének legjobb gyakorlatai (pl. pengék igazítása, rácsok épsége)
A megelőző karbantartás a leghatékonyabb védelem a kopás által kiváltott finom szennyeződések ellen. A tompa pengék nem váganak, hanem tépnek, így egyenetlen élű darabokat és port állítanak elő. A pengék igazítását és élességét minden 200 üzemóra után ellenőrizni kell; az igazítatlanság egyedül is 15%-kal vagy többel növelheti a portermelést. A rácsok épsége ugyanolyan fontos – kopott vagy deformálódott rácsokon túlméretes részecskék juthatnak át, ami szükségtelen újragyúrásra és másodlagos finom szennyeződések képződésére kényszeríti a rendszert. A sérült rácsokat azonnal ki kell cserélni, és a vágókamrát rendszeresen tisztítani kell, hogy elkerüljük a részecskék áramlását akadályozó lerakódásokat. Ennek a rendszeres betartása biztosítja az egyenletes részecskeméret-eloszlást, csökkenti a levegőben lebegő port és hozzájárul mind a termékminőséghez, mind a munkahelyi biztonsághoz.
Integrált porcsillapítási megoldások műanyag-újrahasznosítási granuláló egységekhez
Forrásfogó sisakok, ciklonok és patronos szűrők, amelyeket a műanyag granulátum porprofiljához igazítottak
A hatékony porcsapdázás a forrásnál kezdődik. Stratégikusan elhelyezett, forrást elfogó csatornák – a vágókamrában, a rács kimenetén és a szállítószalag-átadási pontokon – a levegőbe került finom részecskéket közvetlenül a csatornarendszerbe szívják, mielőtt azok szétszóródhatnának. A magas sebességű belépőrésnyílásokkal kialakított csatornák maximális elfogási hatékonyságot biztosítanak anyagáramlás-zavar nélkül. Egy ciklon szeparátor ezután a nagyobb részecskék (10–50 mikron) túlnyomó tömegét centrifugális erővel távolítja el, jelentősen csökkentve a végső szűrőszakasz terhelését. Egy utólagos patron-szűrő PTFE-bevonatos szűrőanyaggal fogja el a PET és HDPE újrahasznosított anyagokban gyakori, egy mikronnál kisebb méretű port – így biztosítva magas hatékonyságú visszatartást gyors eldugulás nélkül. A moduláris rendszertervek lehetővé teszik az egyes nyersanyagok egyedi részecskeméret-eloszlásának és porterhelésének megfelelő testreszabást. A differenciális nyomásmérés objektív információt nyújt a szűrő állapotáról, így időben lehetséges a cseréje és a folyamatosan magas szintű elfogási teljesítmény fenntartása.
Zárt átmeneti pontok és inaktív gázos fúvás a nagy kockázatú területeken (pl. granulátor kiürítése, siló töltése)
Az átmeneti pontok lezárása – különösen a granulátor kiürítése és a pneumatikus szállítóvezetékek között – kötelező. A vezetőképes forgó levegőzáró szelepek és szorosan illeszkedő csatornák megakadályozzák a finom por részecskék kiszökését, miközben korlátozzák az oxigén bejutását. A nagy kockázatú területeken, például a siló töltésekor, ahol a statikus töltéssel rendelkező műanyagpor robbanó légkört képezhet, a nitrogénnel történő fúvás az oxigénkoncentrációt a korlátozó oxidálószer-koncentráció (LOC) alá csökkenti, így hatékonyan megszünteti a gyulladás veszélyét. Ha ezt a földelt, vezetőképes csővezetékkel és megfelelő összekötéssel kombinálják, ez a megoldás semlegesíti a statikus töltés felhalmozódását, és csökkenti a robbanás kockázatát. A granulátor kiürítésénél egy helyi szellőztetéssel integrált zárt átmenet biztosítja a vágás során keletkező por azonnali elszívását – így biztosítva a berendezés környezetében egy biztonságos, alacsony por-szintű körülményt, és támogatva az OSHA és az NFPA szabványoknak való megfelelést.
GYIK
Miért okoz problémát a por képződése a műanyag újrahasznosítási granuláló egységekben?
A por képződése gépalkatrészek kopásához, az üzemeltetők biztonsági kockázataihoz és minőségi problémákhoz vezet az extrúziós folyamatokban. A felhalmozódott por károsíthatja a gépeket, veszélyeztetheti a dolgozókat, és csökkentheti az újrahasznosított termékek minőségét.
Hogyan lehet optimalizálni a granulátor beállításait a por és a finom szennyeződések minimalizálására?
Az optimális forgórész-sebesség, a rács mérete és a polimer típusnak megfelelő, egyenletes adagolási sebesség segít csökkenteni a port. A rendszeres beállítások és a valós idejű figyelés elengedhetetlenek a hatékonyság érdekében.
Milyen karbantartási gyakorlatok segítenek megelőzni a kopásból eredő finom szennyeződések keletkezését?
Rendszeres pengék igazításának ellenőrzése, a rács integritásának fenntartása és a vágókamra tisztítása biztosítja a részecskeméret-eloszlás egyenletességét, és korlátozza a felesleges finom szennyeződések képződését.
Hogyan működnek a porcsapdázó rendszerek a műanyag granuláló egységekben?
A forrásmegfogó sisakok, ciklonok és patronos szűrők olyan rendszerek, amelyek a granulációs folyamat különböző pontjain eltávolítják a levegőben lebegő port. A moduláris tervek lehetővé teszik az alkalmazkodást a részecskék jellemzői alapján.
Miért fontosak a tömített átadási pontok a biztonság érdekében?
A tömített átadási pontok visszatartják a port és megakadályozzák az oxigén bejutását, csökkentve ezzel a statikus feltöltődés, az égés és a robbanás kockázatát. Emellett hozzájárulnak az OSHA és az NFPA biztonsági szabványokhoz való megfeleléshez.
Tartalomjegyzék
- Miért okoznak kihívást a por és a finomrészecskék a műanyag-újrahasznosítási porcukozó egységek számára
- Műanyag-újrahasznosítási granuláló egységének optimalizálása minimális finom részecske-képződés érdekében
- Integrált porcsillapítási megoldások műanyag-újrahasznosítási granuláló egységekhez
-
GYIK
- Miért okoz problémát a por képződése a műanyag újrahasznosítási granuláló egységekben?
- Hogyan lehet optimalizálni a granulátor beállításait a por és a finom szennyeződések minimalizálására?
- Milyen karbantartási gyakorlatok segítenek megelőzni a kopásból eredő finom szennyeződések keletkezését?
- Hogyan működnek a porcsapdázó rendszerek a műanyag granuláló egységekben?
- Miért fontosak a tömített átadási pontok a biztonság érdekében?