
 EN


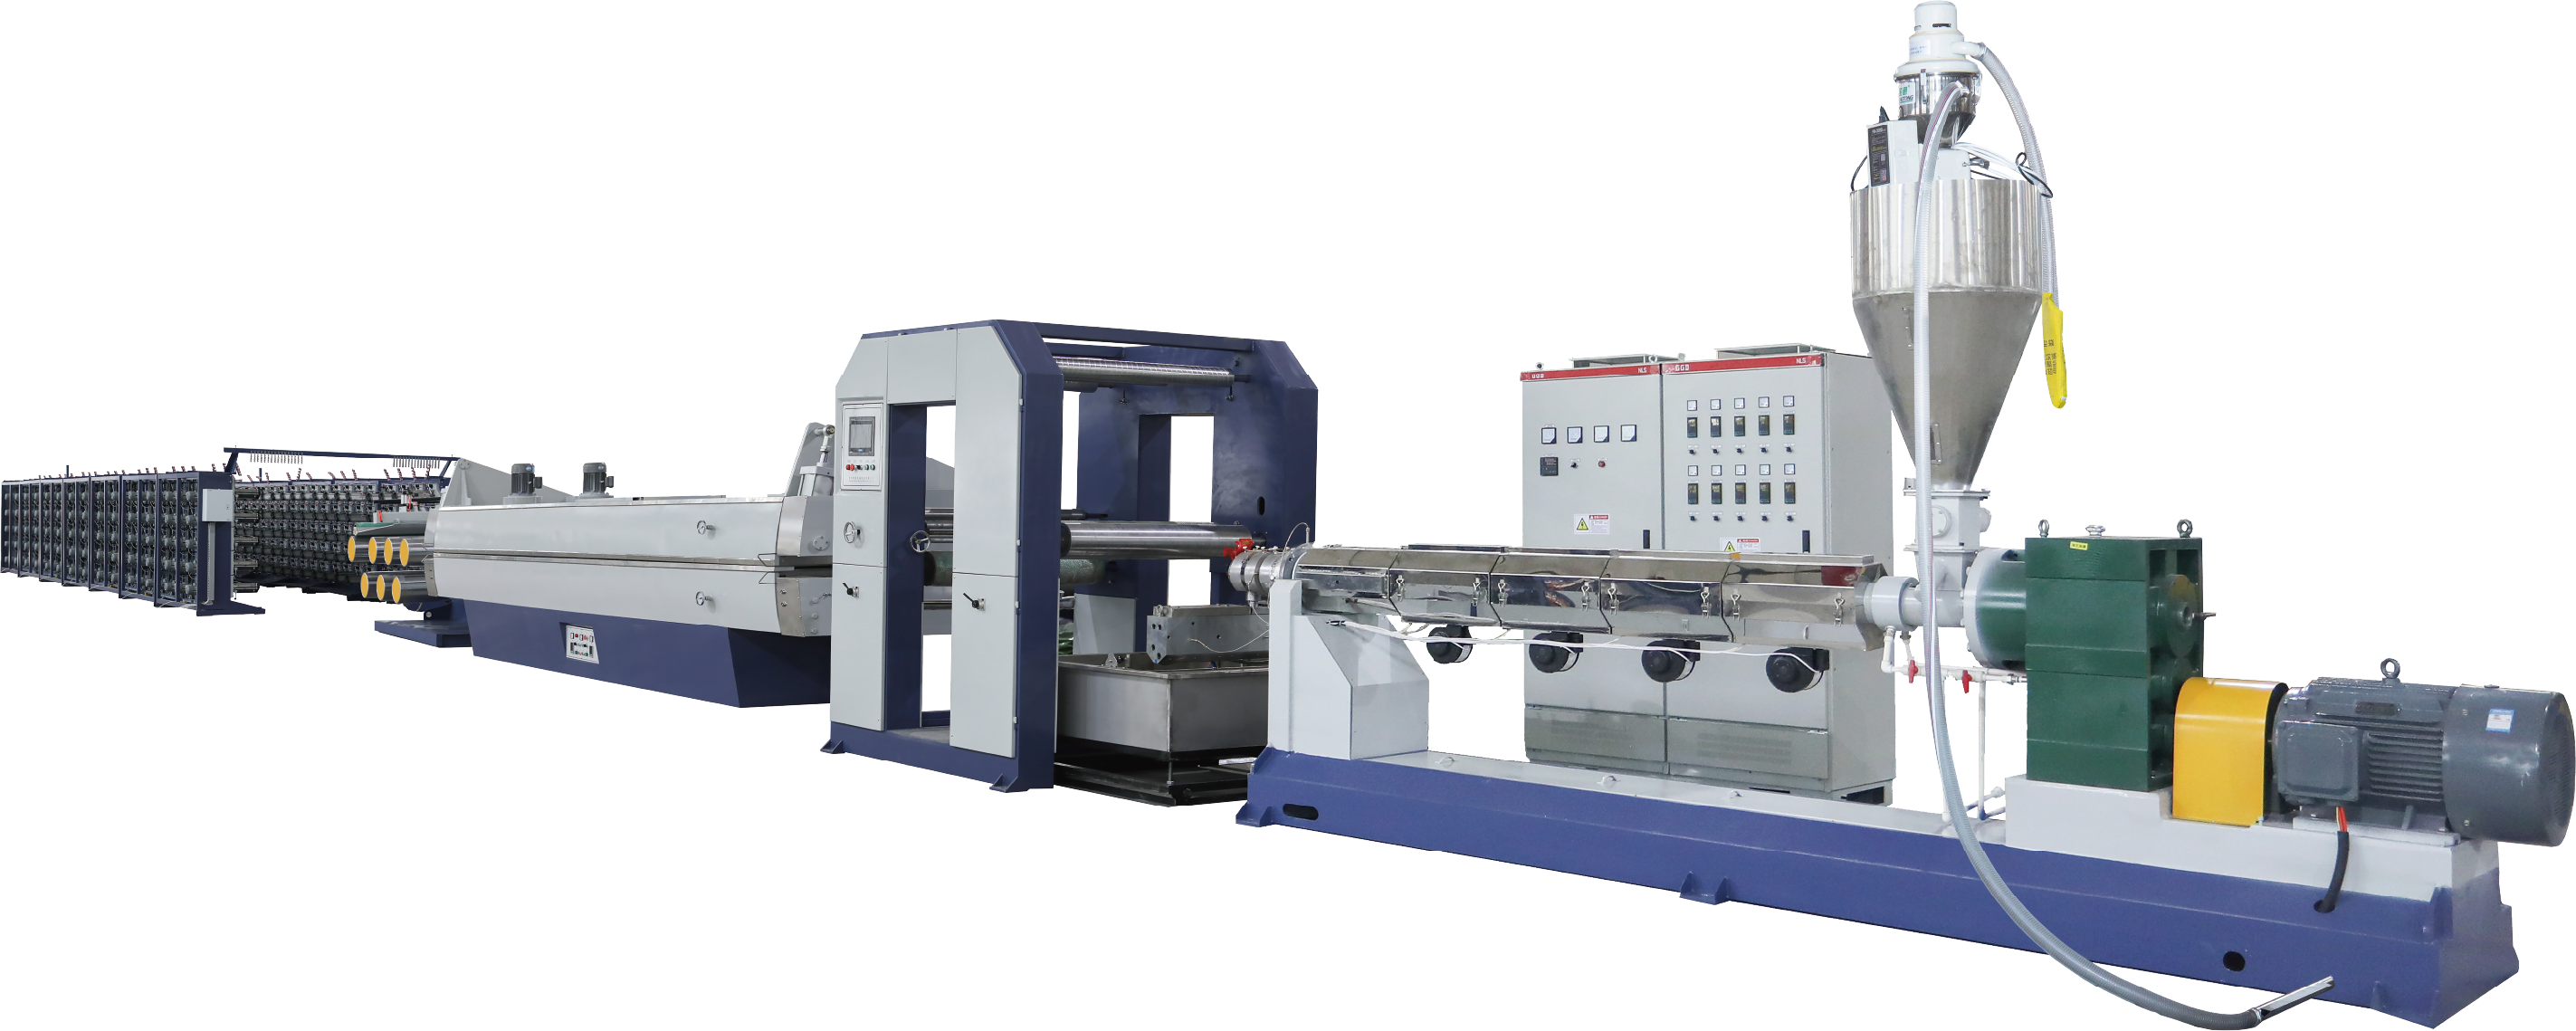
Неге токтунуу жана майда бөлүктөр пластик рециклингинин токтунуу бирдиктерине кыйынчылык түзөт
Токтунуу жана майда бөлүктөрдүн пайда болушунун башкача айтканда, колдонулган пластиктиң кесилүүсү жана токтунуусуна таандык баштапкы булактары
Колдонулган пластик агымдарында — кагаз этикеткалар, клейлер, топурак жана калган тамак — ластырткычтар бар, алар жогорку ылдамдыкта кесилгенде майда бөлүктөргө бөлүнөт. Грануляциялык бирдикте ротордун пилаларынын тынч жаткан түптүн пилаларына механикалык таасири натыйжасында микробөлүктөр пайда болот, бул оптималдык шарттарда да болот. Катуу полимерлер, мисалы PET шишээлэринин чачырандысы, чачырандылардын пайда болушуна өтө сезгич. Түбөлүк пилаларында жумшаруу же түзүлүштүн бузулушу кесүүгө эмес, жыртып алууга алып келет, ал эми ичке септегичтердин чоң дыралары жарым кесилген бөлүктөрдү кайра циркуляциялоого жана андан ары бүзүлүшкө мүмкүндүк берет. Ротордун ашыкча ылдамдыгы үйкүлүштү жана жылуулукту көтөрөт, бул жылуулуктун таасири менен полимерлер катууланат жана чачырандылардын пайда болушу көбөйөт. Ошондой эле, бирдей эмес ташып берүү ылдамдыгы — орчундун тез көтөрүлүшү же азырындыгы — кесүү камерысындагы теңсиздикти бузат, натыйжада гранулят өзгөрүп, чачырандылар көбөйөт. Бул факторлордун баары грануляциялык бирдикти ага чачырандылардын жана кичине бөлүктөрдүн негизги булагы кылат.
Жабдууздун жашоо узактыгына, оператордун коопсуздугуна жана төмөнкү экструзия сапатына таасирлери
Тозолордун жыйналышы подшипниктердин жана тыгыздоочулардын износун тездетет, пландан тышкары токтотууларга жана кымбат турган ремонтторго алып келет. Жылдызча бөлүктөр суутуу каналдарын тосуп, электр компоненттерине чөгүп, перегрев жана кыска токтотуулардын рискисин көтөрөт. Жогорку концентрацияда аба менен таралган пластик тозолору отко төзүмсүз тозолордун коркунучун тудурат; оператордун узак мөөнөткө учураганы дем алуу жолдорунун кычышуусуна алып келет. Төмөнкү өндүрүштө тозолор экструзияны бузат: тегиз эмес ташуу эриген массанын агышында термелүүлөр жана басымдын турмуштук болбойт, продукттун бирдейлигин талкалаган. Тозолор термалдык деградациянын нукталары катары да иштейт, пеллеттерде же калыпка койулган бөлүктөрдө кара чекиттер жана структуралык зайларга алып келет. Даже аз мөлчүрлүү тозолор кайра иштетилген ПЭТте оптикалык ачыктыкты төмөндөт — ошондуктан жогорку баалуулуктагы колдонулуштар үчүн так тозолорду контролдоо зарыл.
Пластикти кайра иштетүүнүн грануляциялык бирдигин тозолорду минималдуу өндүрүү үчүн оптималдаштыруу
Маанилүү орнотуулар: ротордун айлануу жылдамдыгы, экрандын өлчөмү жана PET, HDPE жана PP агымдары үчүн таштаган жылдамдыкты түзөтүү
Тозоолорду минималдаоо үчүн гранулятордун орнотулуштарын оптималдоо негизги талап. PET үчүн ротордун перифериялык ылдамдыгын 20–25 м/с деңгээлинде кармап туруу керек, антпен жылуулуктун деградациясын жана чачырандыны чектөөгө болот; HDPE жана PP жогорку кесилүүгө чыдамдуу, ошондуктан алар үчүн 25–30 м/с ылдамдыкта иштөөгө болот, бирок тозоолор көбөйбөйт. Сызыктын тандоосу полимердин өзгөчөлүктөрүнө ылайык болушу керек: PET үчүн 10 мм сызык тозоолорду ашырып өңдөөнү болтурат, ал эми HDPE жана PP үчүн 8 мм сызыктар бирдейлик менен өтүштүн баалуулугун тең сактайт. Ташуу темпи туруктуу болушу керек — ашыкча жүктөлүш турган кесилүүнү жана тозоолордун пайда болушун тудурат. Жетекчи рециклинг компанияларынын заводдук маалыматтарына ылайык, бул параметрлерди координацияланган түрдө түзөтүү үзгүлтүз иштегенде чачырандыны 40% чейин азайта алат. Эң маанилүүсү — ротордун ылдамдыгы жана сызыктын ачылуусу башка-башка таасир этет, антпен бөлүкчөлөрдүн иштөө узактыгы өзгөрөт; жогорку ылдамдык менен кичине ачылууларды бириктирүү рециркуляцияны жана тозоолорду көбөйтөт, ошондуктан түзөтүүлөрдү теориялык жоромолдорго эмес, нааданын чыгышын тездикте көрсөтүүчү мониторингге негизделген тажрыйбалар аркылуу текшерүү керек.
Иштетүүдөн келген чачырандыларды (мисалы, пила орнотулушу, септилгичтин бүтүндүгү) болтурбоо үчүн колдонулуучу жакшы практикалар
Чачырандыларды токтотуу үчүн иштетүүдөн келген чачырандыларга каршы иштеген иштетүүдөн алдын ала сактоо – эң тиимдүү коргоо. Күйүп калган пилалар кесбей, жыртып таштайт, бул түз эмес кырларды жана чачырандыны пайда кылат. Пиланын орнотулушу жана остротасы ар бир 200 иштетүү саатынан кийин текшерилүүрү керек; бир гана орнотулушунун бузулушу чачырандынын көлөмүн 15% же андан көбүрөөк көтөрөт. Септилгичтин бүтүндүгү да ошончолук маанилүү – изилдөөдөн келген же формасы өзгөрүлгөн септилгичтер чоң бөлүктөрдү өткөрүп жиберет, бул кайрадан өңдөөгө жана кошумча чачырандылардын пайда болушуна алып келет. Бузулган септилгичтерди убактысында алмаштырып, кесүү бөлмөсүн регулярдуу тазалап тургула, себеби чогулуп калган заттар бөлүктөрдүн агышын токтотот. Бул режимге туруктуу убакытта уялышып турганда, бөлүктөрдүн чоңдугу бирдей болот, ага чачырандынын айланып жүрүшү азаят, продукттун сапаты жана иштегендердин коопсуздугу камсыз кылынат.
Пластикти кайра иштетүүдөгү грануляциялык бирдиктер үчүн интегралдуу чачыранды контролдук чечимдери
Пластик гранулатынын тозогу профилдерине ылайыкташтырылган баштапкы жыйноо капчыгы, циклондор жана картридждик сүзгүчтөр
Тоюгун токтотуу эффективдүүлүгү баштапкы булактан башталат. Кесүү камерысында, экрандын чыгаруу жеринде жана конвейердин өтүш нүктөлөрүндө стратегиялык орнотулган булактын тартып алуу капчыгы ага чачыранган майда топурактарды тармакка тартат, алар чачыранбаса. Жогорку ылдамдыктагы киреңкелер менен долбоорлонгон бул капчыгы материалдын агымын бузбай, тартып алуунун эффективдүүлүгүн максималдуу деңгээлгә көтөрөт. Андан кийин циклондук бөлүүчү баштапкы ири бөлүктөрдү (10–50 микрон) борборго тартуу күчү аркылуу айрып алат, бул акыркы фильтрация этапындагы жүктөмдү көп төмөндөтөт. Төмөнкү бөлүктөгү картридждик фильтр PTFE-менен капталган медиа менен PET жана HDPE реингринддеги суб-микрондук тоюгун кармайт — бул жогорку эффективдүүлүккө жетүүгө жана тез тосулуп калбаганга камсыз кылат. Модульдук системалардын долбоорлору ар бир баштапкы материалдын өзүнчө бөлүкчөлөрдүн чоңдугуна жана тоюгунун жүктөмүнө ылайыкташтырууга мүмкүндүк берет. Айырмалуу басымдын баалоосу фильтрдун абалы жөнүндө иштеп жаткан маалыматтарды берет, бул убактылык алмаштырууга жана тартып алуунун эффективдүүлүгүн узак убакыт бою сактоого мүмкүндүк түзөт.
Жогорку рисктүү зоналар үчүн (мисалы, гранулятордун чыгарылышы, силодун жүктөлүшү) герметиктештирилген көчүрүү чекиттери жана инерттүү газ менен тазартуу
Көчүрүү чекиттерин герметиктештирилүү — айрыкча гранулятордун чыгарылышы менен пневматикалык ташуу сызыктары ортосунда — талашпести. Өткөргүч ротациялык аба-токтогузгуч клапандары жана тыгыз орнотулган чуттар майда бөлүктөрдү камтып, оксигендин кирүүсүн чектейт. Силодун жүктөлүшү кабыл алынган жогорку рисктүү зоналарда статикалык заряддалган пластмасса тозогу эксплозиялык атмосфера түзүшү мүмкүн; азот менен тазартуу оксиген концентрациясын чектөөчү оксиддегич концентрациядан (LOC) төмөн түшүрөт, натыйжада иштетүү потенциалы толугу менен жок болот. Топтоо үчүн жерге туташтырылган өткөргүч каналдардын жана туура байланыштыруунун менен бирге колдонулганда, бул ыкма статикалык зарядды бейтаасырлайт жана эксплозиянын рискисин азайтат. Гранулятордун чыгарылышында жергиликтүү чыгарылыш менен бирдиктештирилген герметиктештирилген өтүш тездетилген тозо топтолушун туташтап алат — бул бирдиктин айланасындагы коопсуздукту камсыз кылат, тозонун деңгээли төмөн болот жана OSHA жана NFPA стандарттарына ылайык келүүнү камсыз кылат.
ЖЧК
Пластикти кайра иштетүүчү грануляциялык бирдиктерде тозойлордун пайда болушу негизинен кандай проблема туудурат?
Тозойлордун пайда болушу жабдуулардын износун, операторлордун коопсуздугуна коркунуч төндүрүшү жана экструзиялык процесстерде сапаттын төмөндөшүн алып келет. Жыйналган тозойлор жабдууларды зыянга учурушу, ишчилерге зыян көрсөтүшү жана кайра иштетилген продукттардын сапатын төмөндөтүшү мүмкүн.
Тозойлор менен чачырангандарды минималдаш үчүн гранулятордун орнотмолорун кандай оптималдош керек?
Оптималдык ротордун айлануу жыштыгы, септегичтин өлчөмү жана полимердин түрүнө ылайыкташтырылган туруктуу ташып берүү жылдамдыгы тозойлорду азайтат. Тириштиктин тириштиги үчүн периоддук орнотмо жана чыныгы убакытта мониторлоо зарыл.
Износко байланышкан чачырангандарды алдын алуу үчүн кандай техникалык караштар колдонулат?
Кылычтардын түзүлүшүн регулярдуу текшерүү, септегичтин бүтүндүгүн сактоо жана кесүү камерын тазалоо бирдей бөлүкчөлөрдүн таралышын камсыз кылат жана ашыкча чачырангандардын пайда болушун чектейт.
Пластикти грануляциялоочу бирдиктерде тозойлорду контролдоочу системалар кандай иштейт?
Buluttu tozduu zatтардын чыгышын токтотуучу системалар, мисалы, булуттуу зондун үстүнөн алып кетүүчү капактар, циклондор жана картридждик фильтрлер грануляция процесинин ар кандай баскычтарында ага каршы күрөшүүгө жардам берет. Модулдук конструкциялар заттардын бөлүкчөлөрүнүн профилдерине ылайыкташтырууга мүмкүндүк берет.
Ийледирилген өткөрүү чекиттери негизинен коопсуздук үчүн негизги мааниге ээ болот?
Ийледирилген өткөрүү чекиттери тозун камтыйт жана оксигендин ичине киришин токтотот, бул статикалык заряддан, жануудан жана эксплозиядан пайда болгон коркунучтарды азайтат. Алар ОША жана НФПА сыяктуу коопсуздук стандарттарына ылайык келүүгө да жардам берет.
Мазмундук көрсөткүч
- Неге токтунуу жана майда бөлүктөр пластик рециклингинин токтунуу бирдиктерине кыйынчылык түзөт
- Пластикти кайра иштетүүнүн грануляциялык бирдигин тозолорду минималдуу өндүрүү үчүн оптималдаштыруу
- Пластикти кайра иштетүүдөгү грануляциялык бирдиктер үчүн интегралдуу чачыранды контролдук чечимдери
-
ЖЧК
- Пластикти кайра иштетүүчү грануляциялык бирдиктерде тозойлордун пайда болушу негизинен кандай проблема туудурат?
- Тозойлор менен чачырангандарды минималдаш үчүн гранулятордун орнотмолорун кандай оптималдош керек?
- Износко байланышкан чачырангандарды алдын алуу үчүн кандай техникалык караштар колдонулат?
- Пластикти грануляциялоочу бирдиктерде тозойлорду контролдоочу системалар кандай иштейт?
- Ийледирилген өткөрүү чекиттери негизинен коопсуздук үчүн негизги мааниге ээ болот?