
 EN


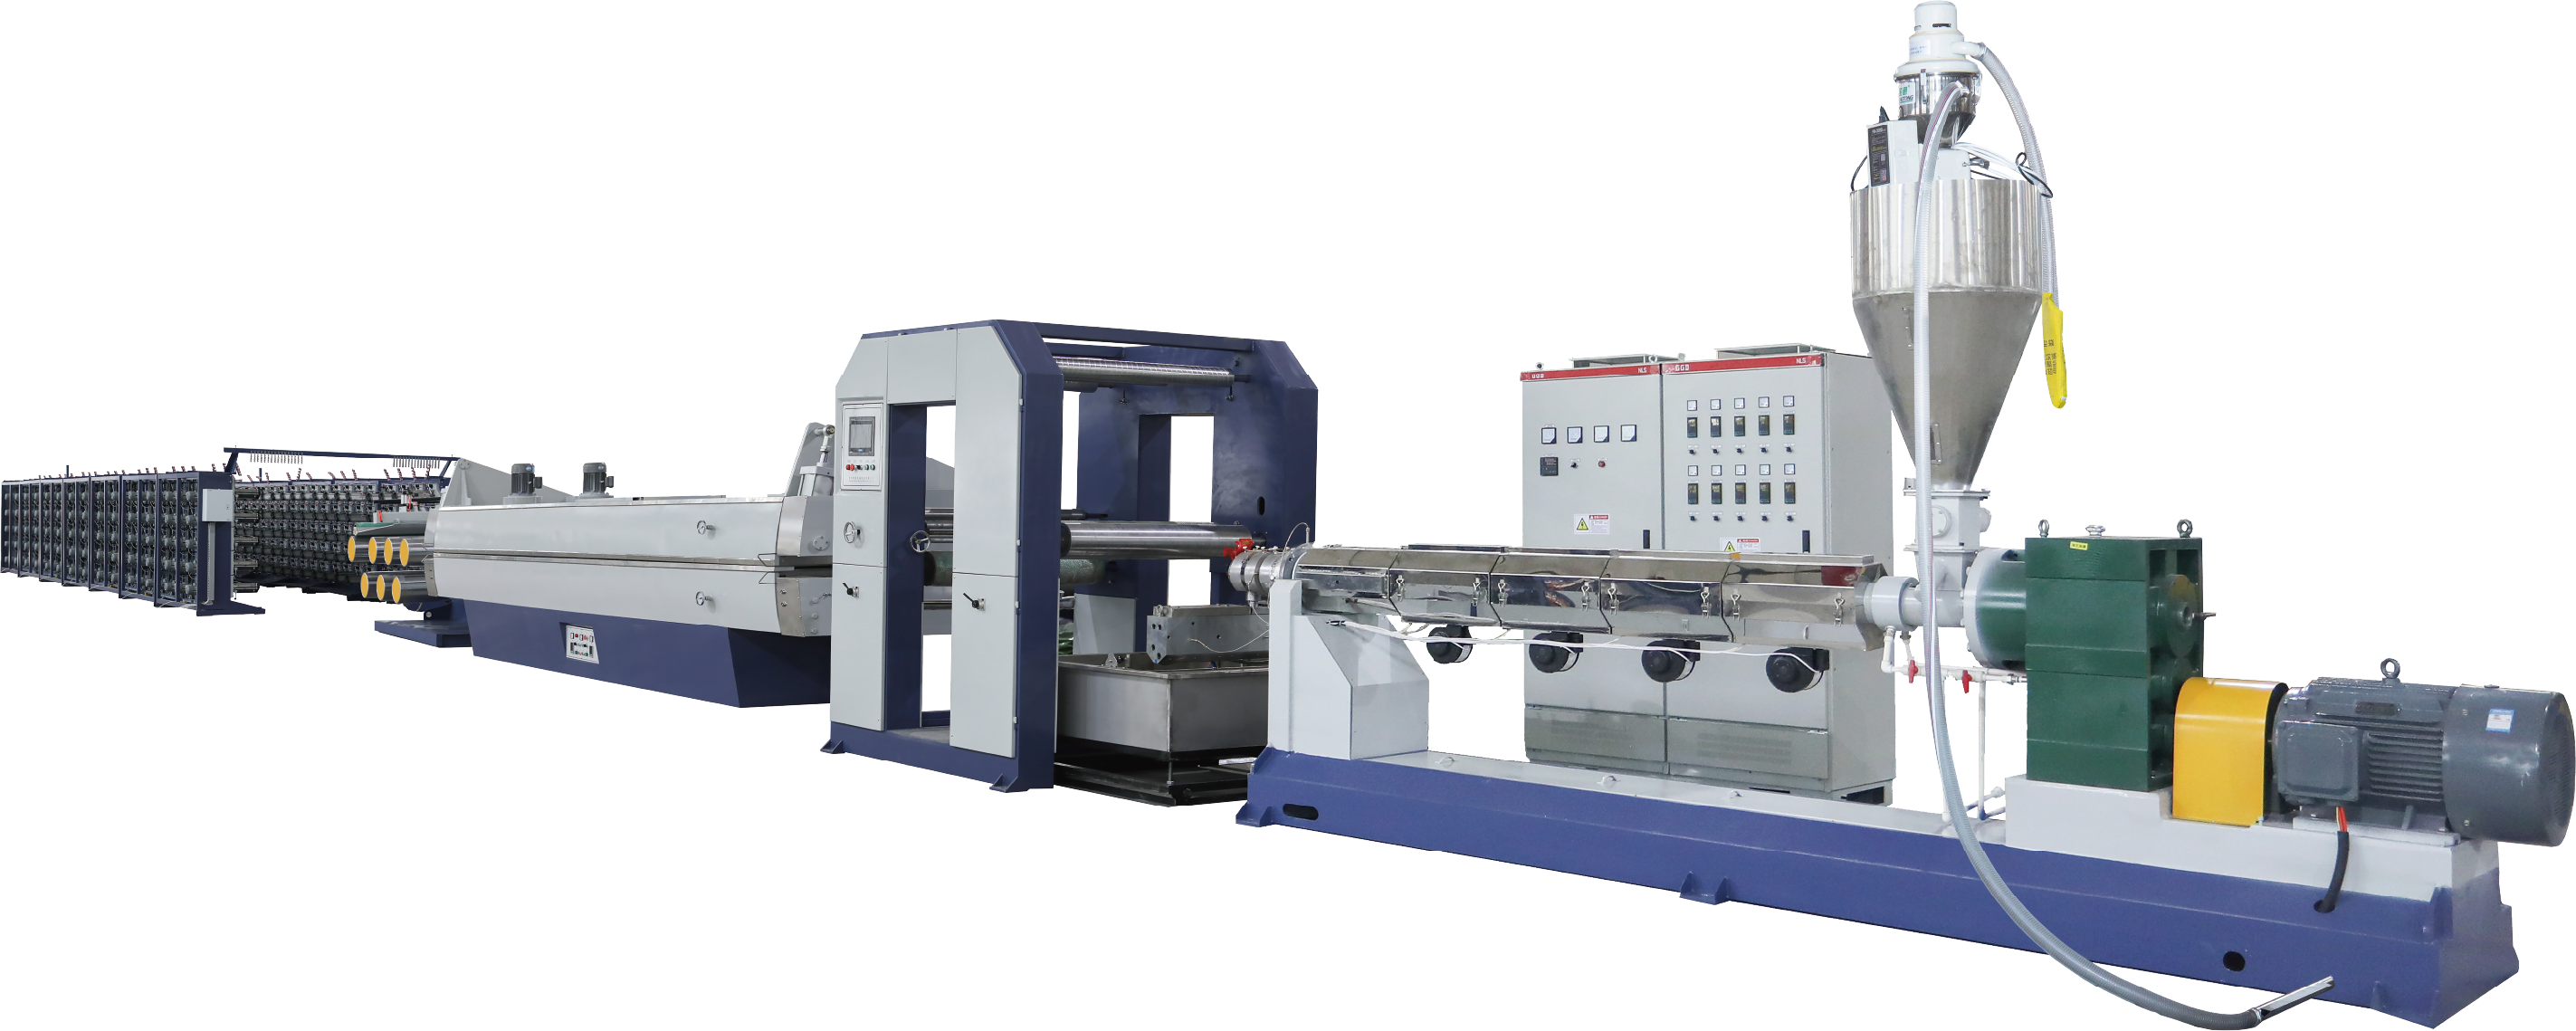
Pourquoi la poussière et les fines constituent-elles un défi pour les unités de granulation dans le recyclage du plastique
Origines de la poussière et des fines spécifiques au broyage et à la granulation de plastiques post-consommation
Les flux de plastiques post-consommation introduisent des contaminants—étiquettes en papier, adhésifs, terre et résidus alimentaires—qui se fragmentent en fines particules lors de la découpe à grande vitesse. Dans l’unité de granulation, l’interaction mécanique entre les couteaux du rotor et les couteaux fixes du lit génère intrinsèquement des micro-particules, même dans des conditions optimales. Les polymères cassants, tels que les éclats de bouteilles en PET, sont particulièrement sujets à la formation de poussière. Des lames émoussées ou mal alignées aggravent le problème en déchirant plutôt que couper, tandis que des ouvertures de tamis trop larges permettent à des fragments partiellement découpés de recirculer et de se désintégrer davantage. Des vitesses excessives du rotor augmentent le frottement et la chaleur, provoquant une fragilisation thermique qui accroît la génération de poussière. De même, des débits d’alimentation irréguliers—qu’ils soient soudains ou insuffisants—perturbent l’équilibre de la chambre de coupe, entraînant une granulométrie variable et une augmentation des fines. Collectivement, ces facteurs font de l’unité de granulation une source principale de poussière aéroportée et de particules sous-dimensionnées.
Conséquences sur la longévité des équipements, la sécurité des opérateurs et la qualité de l’extrusion en aval
L’accumulation de poussières accélère l’usure des roulements et des joints, provoquant des arrêts imprévus et des réparations coûteuses. Les particules fines peuvent obstruer les canaux de refroidissement et se déposer sur les composants électriques, augmentant les risques de surchauffe et de courts-circuits. À forte concentration, la poussière plastique en suspension dans l’air constitue un danger d’explosion par poussières combustibles ; une exposition prolongée des opérateurs peut causer des irritations respiratoires. En aval, les fines perturbent l’extrusion : une alimentation irrégulière entraîne des fluctuations du débit de fusion et une instabilité de pression, nuisant à la constance du produit. Les fines agissent également comme sites de nucléation pour la dégradation thermique, contribuant à l’apparition de points noirs et à des faiblesses structurelles dans les granulés ou les pièces moulées. Même des quantités infimes peuvent altérer la clarté optique du PET recyclé — rendant un contrôle précis des fines indispensable pour les applications à haute valeur ajoutée.
Optimiser votre unité de granulation pour le recyclage plastique afin de minimiser la génération de fines
Paramètres critiques : vitesse du rotor, taille de l’écran et réglage du débit d’alimentation pour les flux de PET, de HDPE et de PP
L’optimisation des paramètres du granulateur constitue la base de la réduction des fines. Pour le PET, maintenez la vitesse périphérique du rotor entre 20 et 25 m/s afin de limiter la dégradation thermique et la formation de poussière ; le PEHD et le PP supportent un cisaillement plus élevé, ce qui permet d’utiliser des vitesses comprises entre 25 et 30 m/s sans générer excessivement de fines. Le choix de la grille doit correspondre au comportement du polymère : une grille de 10 mm empêche le sur-broyage du PET, tandis qu’une grille de 8 mm équilibre uniformité et débit pour le PEHD et le PP. Le débit d’alimentation doit rester stable : une surcharge provoque une découpe irrégulière et augmente la génération de fines. Des données d’usine provenant de recycleurs de premier plan indiquent qu’un réglage coordonné de ces paramètres peut réduire la production de poussière jusqu’à 40 % en fonctionnement continu. Il est essentiel de noter que la vitesse du rotor et l’ouverture de la grille interagissent pour influencer le temps de séjour des particules ; associer des vitesses élevées à des ouvertures réduites augmente la recirculation et la formation de fines, aussi les ajustements doivent-ils être validés par une surveillance en temps réel de la sortie — et non par des hypothèses théoriques.
Bonnes pratiques d’entretien pour prévenir les fines induites par l’usure (par exemple, alignement des lames, intégrité des tamis)
L’entretien préventif constitue la mesure de protection la plus efficace contre les fines liées à l’usure. Des lames émoussées déchirent plutôt que couper, produisant des bords irréguliers et de la poussière. L’alignement et l’affûtage des lames doivent être vérifiés toutes les 200 heures de fonctionnement ; un simple désalignement peut accroître le volume de poussière de 15 % ou plus. L’intégrité des tamis est tout aussi critique : des tamis usés ou déformés laissent passer des particules trop grosses, ce qui entraîne un broyage répété inutile et une génération secondaire de fines. Remplacez sans délai les tamis endommagés et nettoyez régulièrement la chambre de coupe afin d’éviter les accumulations qui entravent l’écoulement des particules. Le respect constant de ce protocole garantit une distribution uniforme de la taille des particules, réduit la poussière en suspension dans l’air et soutient à la fois la qualité du produit et la sécurité au travail.
Solutions intégrées de maîtrise de la poussière pour les unités de granulation destinées au recyclage des plastiques
Capots d’aspiration, cyclones et filtres à cartouche adaptés aux profils de poussières de granulés plastiques
Une maîtrise efficace des poussières commence à la source. Des capots d’aspiration placés de façon stratégique—dans la chambre de coupe, au niveau du déchargement du tamis et aux points de transfert des convoyeurs—aspirent directement les fines en suspension dans les conduits avant qu’elles ne se dispersent. Conçus avec des fentes d’entrée à haute vitesse, ces capots maximisent l’efficacité de captation sans perturber l’écoulement des matériaux. Un séparateur cyclonique élimine ensuite la majeure partie des particules plus grosses (10 à 50 microns) par force centrifuge, réduisant ainsi fortement la charge imposée à la filtration de stade final. Un filtre à cartouche en aval, doté d’un média revêtu de PTFE, retient les poussières submicroniques courantes dans les regrind PET et HDPE—garantissant une rétention hautement efficace sans colmatage rapide. Les conceptions modulaires des systèmes permettent une personnalisation adaptée à la distribution granulométrique spécifique et à la charge de poussière de chaque matière première. La surveillance de la pression différentielle fournit des indications exploitables sur l’état des filtres, permettant un remplacement opportun et le maintien d’une performance constante de captation.
Points de transfert étanches et purge à l’azote pour les zones à haut risque (par exemple, décharge du granulateur, chargement des silos)
L’étanchéité des points de transfert—en particulier entre la décharge du granulateur et les conduites de convoyage pneumatique—est une exigence absolue. Des vannes rotatives étanches conductrices et des goulottes parfaitement ajustées retiennent les fines tout en limitant l’entrée d’oxygène. Dans les zones à haut risque telles que le chargement des silos, où la poussière plastique chargée électrostatiquement peut former des atmosphères explosives, la purge à l’azote réduit la concentration d’oxygène en dessous de la concentration limite d’oxydant (LOC), éliminant ainsi efficacement tout risque d’inflammation. Lorsqu’elle est combinée à des conduits conducteurs mis à la terre et à un raccordement électrique adéquat, cette approche neutralise l’accumulation d’électricité statique et atténue le risque d’explosion. À la décharge du granulateur, une transition étanche intégrée à une aspiration locale permet de capturer immédiatement la poussière générée lors de la découpe—ce qui maintient un environnement sûr et peu poussiéreux autour de l’unité et favorise la conformité aux normes OSHA et NFPA.
Questions fréquentes
Pourquoi la génération de poussière constitue-t-elle un problème dans les unités de granulation pour le recyclage des plastiques ?
La génération de poussière entraîne une usure des équipements, des risques pour la sécurité des opérateurs et des problèmes de qualité dans les procédés d’extrusion. La poussière accumulée peut endommager les machines, nuire aux travailleurs et réduire la qualité des produits recyclés.
Comment optimiser les paramètres du granulateur afin de minimiser la poussière et les fines ?
Des vitesses optimales du rotor, des tailles de tamis adaptées et des débits d’alimentation constants, ajustés au type de polymère, contribuent à réduire la poussière. Des réglages périodiques et une surveillance en temps réel sont essentielles pour assurer l’efficacité.
Quelles pratiques de maintenance permettent d’éviter la production de fines liée à l’usure ?
Des vérifications régulières de l’alignement des lames, le maintien de l’intégrité des tamis et le nettoyage de la chambre de coupe garantissent une distribution cohérente de la taille des particules et limitent la production excessive de fines.
Comment fonctionnent les systèmes de contrôle de la poussière dans les unités de granulation plastique ?
Des systèmes tels que des hottes d’extraction à la source, des cyclones et des filtres à cartouche éliminent la poussière en suspension à divers points du procédé de granulation. Des conceptions modulaires permettent une personnalisation selon les profils de particules.
Pourquoi les points de transfert étanches sont-ils importants pour la sécurité ?
Les points de transfert étanches contiennent la poussière et empêchent l’entrée d’oxygène, réduisant ainsi les risques d’accumulation d’électricité statique, de combustion et d’explosion. Ils contribuent également au respect des normes de sécurité telles que celles de l’OSHA et de la NFPA.
Table des matières
- Pourquoi la poussière et les fines constituent-elles un défi pour les unités de granulation dans le recyclage du plastique
- Optimiser votre unité de granulation pour le recyclage plastique afin de minimiser la génération de fines
- Solutions intégrées de maîtrise de la poussière pour les unités de granulation destinées au recyclage des plastiques
-
Questions fréquentes
- Pourquoi la génération de poussière constitue-t-elle un problème dans les unités de granulation pour le recyclage des plastiques ?
- Comment optimiser les paramètres du granulateur afin de minimiser la poussière et les fines ?
- Quelles pratiques de maintenance permettent d’éviter la production de fines liée à l’usure ?
- Comment fonctionnent les systèmes de contrôle de la poussière dans les unités de granulation plastique ?
- Pourquoi les points de transfert étanches sont-ils importants pour la sécurité ?