 ×

Podstawowe testy fizyczne i wydajnościowe dla wytłoczniny z monofilamentu. Integralność fizyczna monofilamentu bezpośrednio decyduje o jego przydatności do wymagających zastosowań. W nowoczesnej maszynie do wytłaczania monofilamentu systematyczne testowanie podstawowych właściwości fizycznych...
Zobacz więcej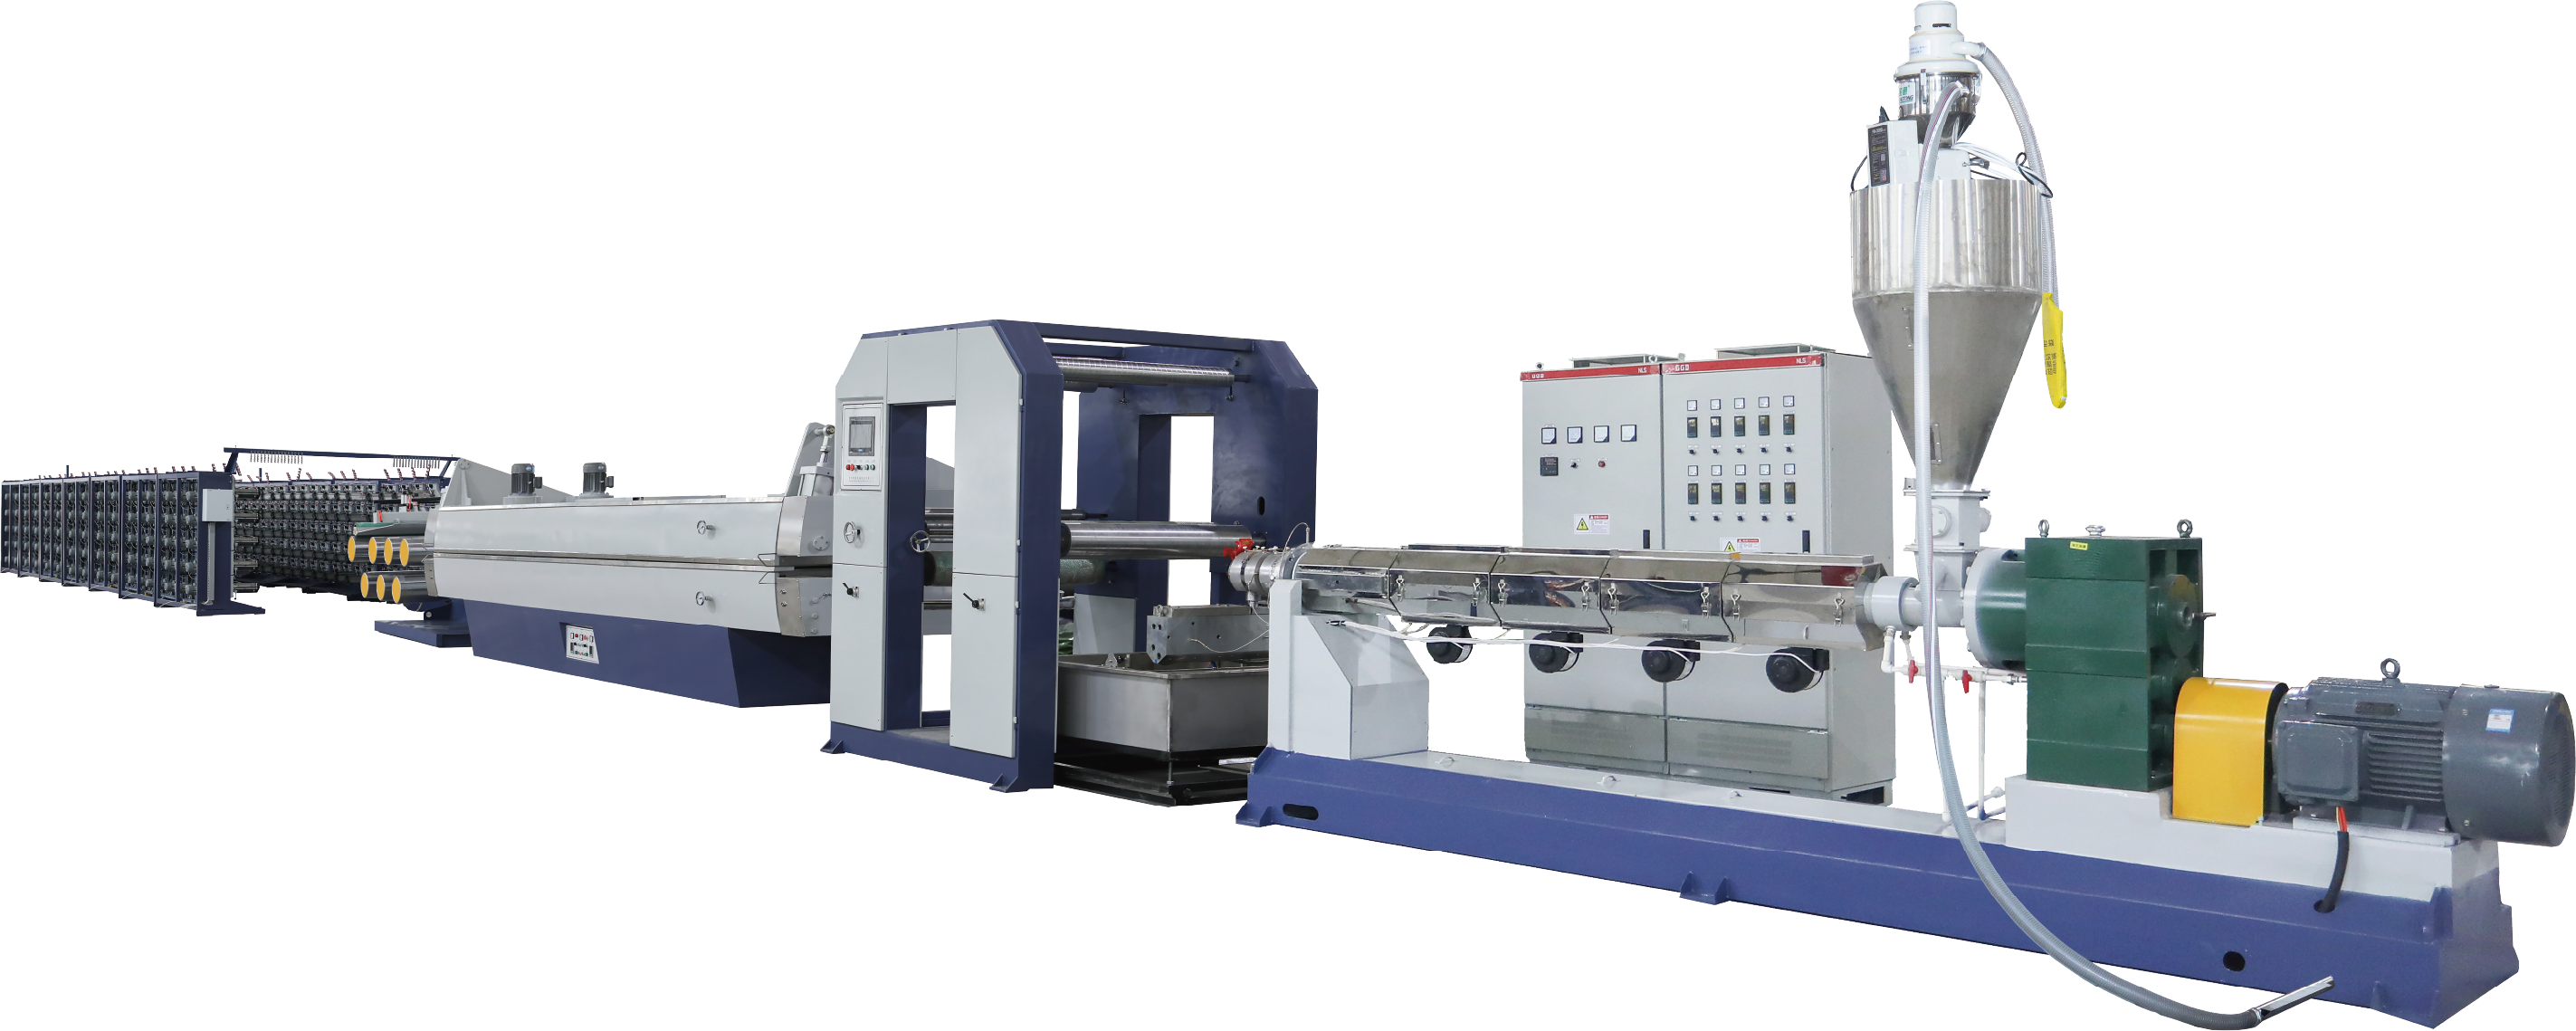
Dlaczego pył i drobne frakcje stanowią wyzwanie dla jednostek do granulacji tworzyw sztucznych przeznaczonych do recyklingu. Źródła pyłu i drobnych frakcji charakterystyczne dla mielenia i granulacji tworzyw sztucznych pochodzących od konsumentów. Strumienie tworzyw sztucznych pochodzących od konsumentów zawierają zanieczyszczenia — etykiety papierowe, kleje, glebę oraz pozostałości pokarmów...
Zobacz więcej
Główne różnice inżynieryjne: architektura wytłaczania i kontrola procesu Prostota jednowytłaczarkowa kontra współwytłaczanie wielowytłaczarkowe do folii rozciągliwej typu ABA W produkcji folii rozciągliwej metodą wytłaczania dmuchowego architektura wytłaczarek określa zarówno możliwości techniczne, jak i całkowity koszt...
Zobacz więcej
Precyzja maszyny do ekstruzji lin jednowłóknowych: kluczowy czynnik wydajności lin. Kluczowe parametry ekstruzji kształtujące wytrzymałość na rozciąganie oraz skuteczność węzła. Precyzja maszyny do ekstruzji lin jednowłóknowych bezpośrednio określa wytrzymałość na rozciąganie oraz skuteczność węzła.
Zobacz więcej
Jak energooszczędne jednostki granulacyjne do recyklingu tworzyw sztucznych obniżają koszty operacyjne Optymalizacja silników i falowniki częstotliwości do precyzyjnego wykorzystania energii Zastąpienie zbyt dużych, stałoprędkościowych silników silnikami wysokiej sprawności klasy IE4 oraz falownikami częstotliwości...
Zobacz więcej
Podstawy projektowania noży do precyzyjnego cięcia w jednostkach granulacyjnych do recyklingu tworzyw sztucznych. Dobór geometrii pochylenia krawędzi tnącej: złożona vs. kwadratowa vs. radialna dla materiałów wejściowych z tworzyw sztucznych. Geometria pochylenia krawędzi tnącej określa sposób, w jaki jednostka granulacyjna przecina materiały wejściowe z tworzyw sztucznych—bezpośrednio wpływa...
Zobacz więcej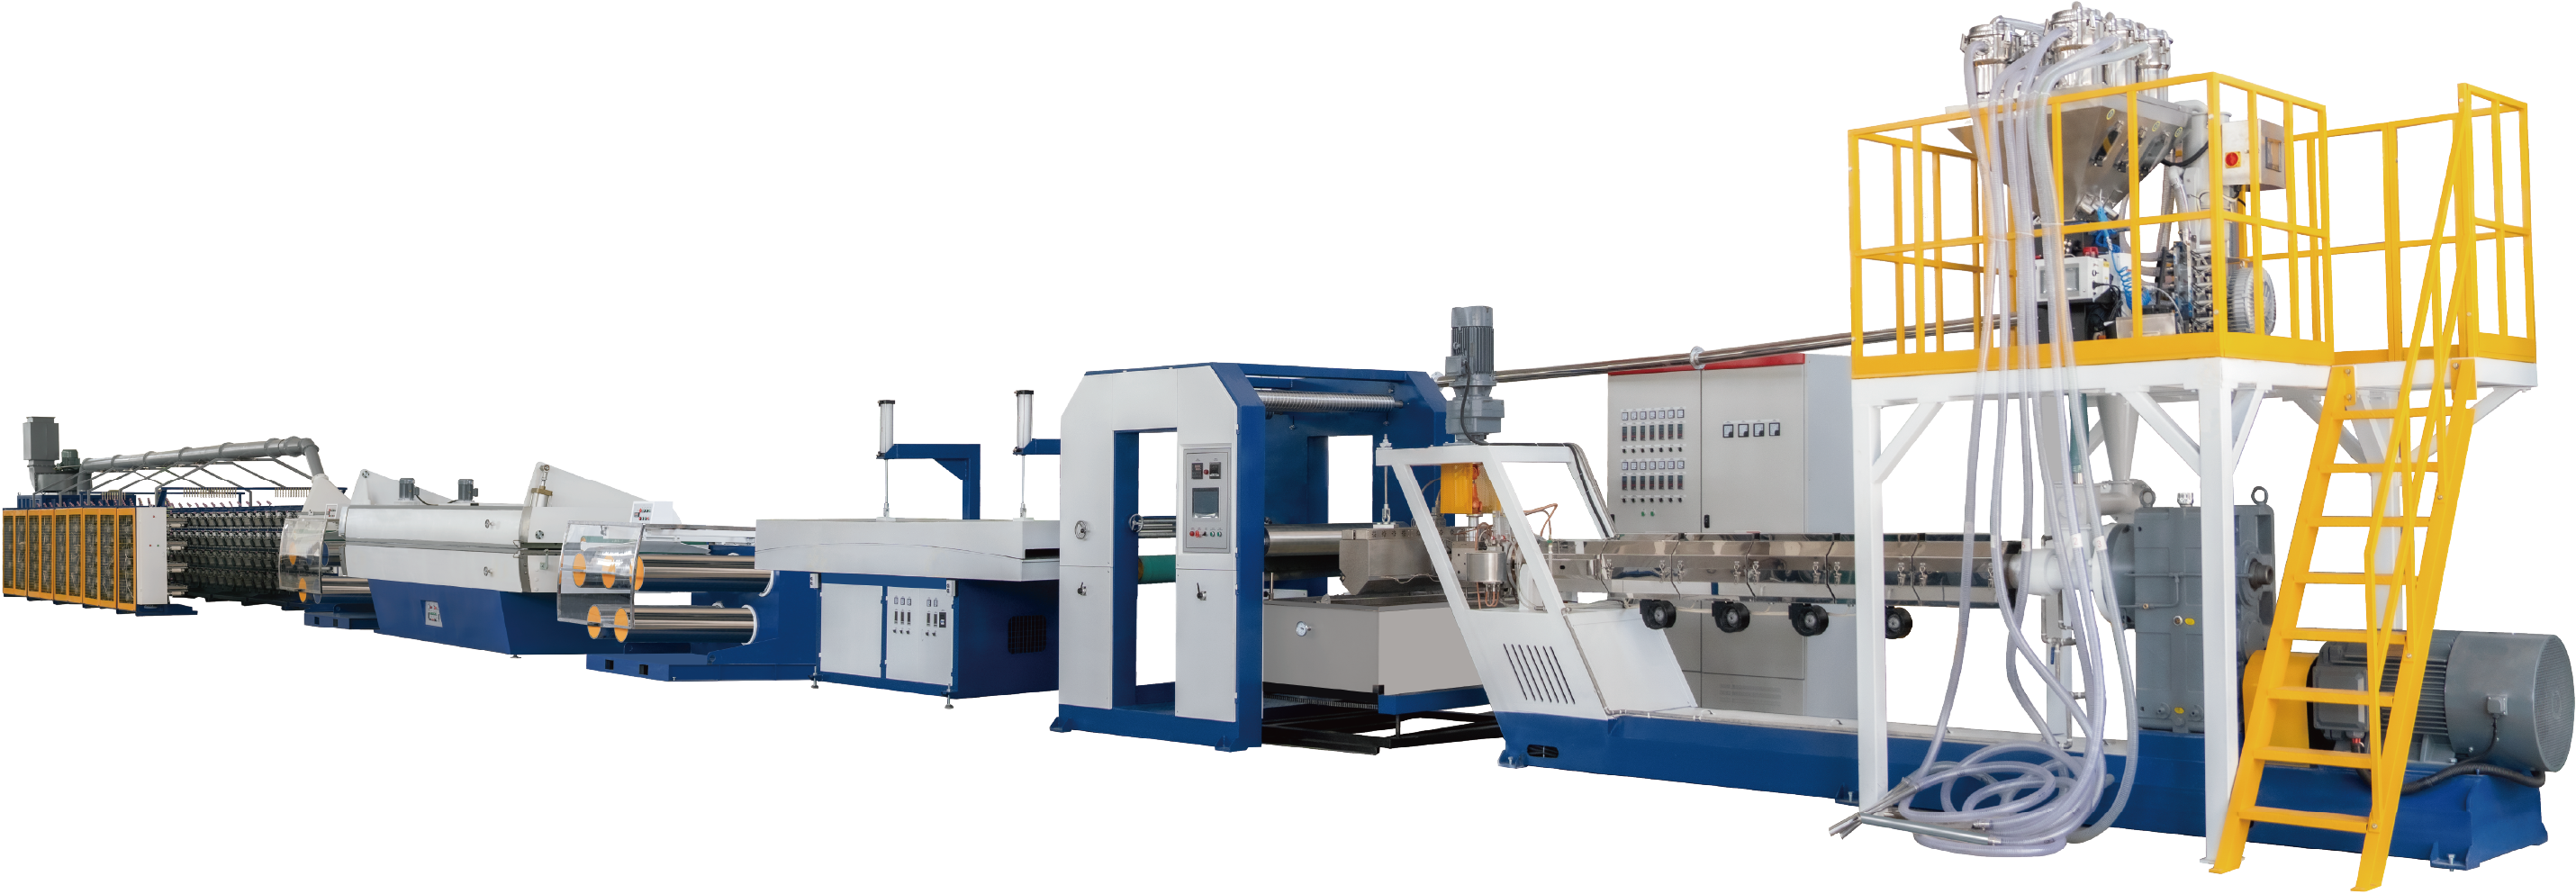
Dopasowanie wydajności maszyny do wytłaczania folii rozciągliwej do obecnych i przyszłych celów produkcyjnych. Dopasowanie dziennej wydajności produkcyjnej do przepustowości maszyny (kg/godz.). Wybór odpowiedniego systemu maszyn do wytłaczania folii rozciągliwej zaczyna się od dokładnego obliczenia wymaganej wydajności...
Zobacz więcej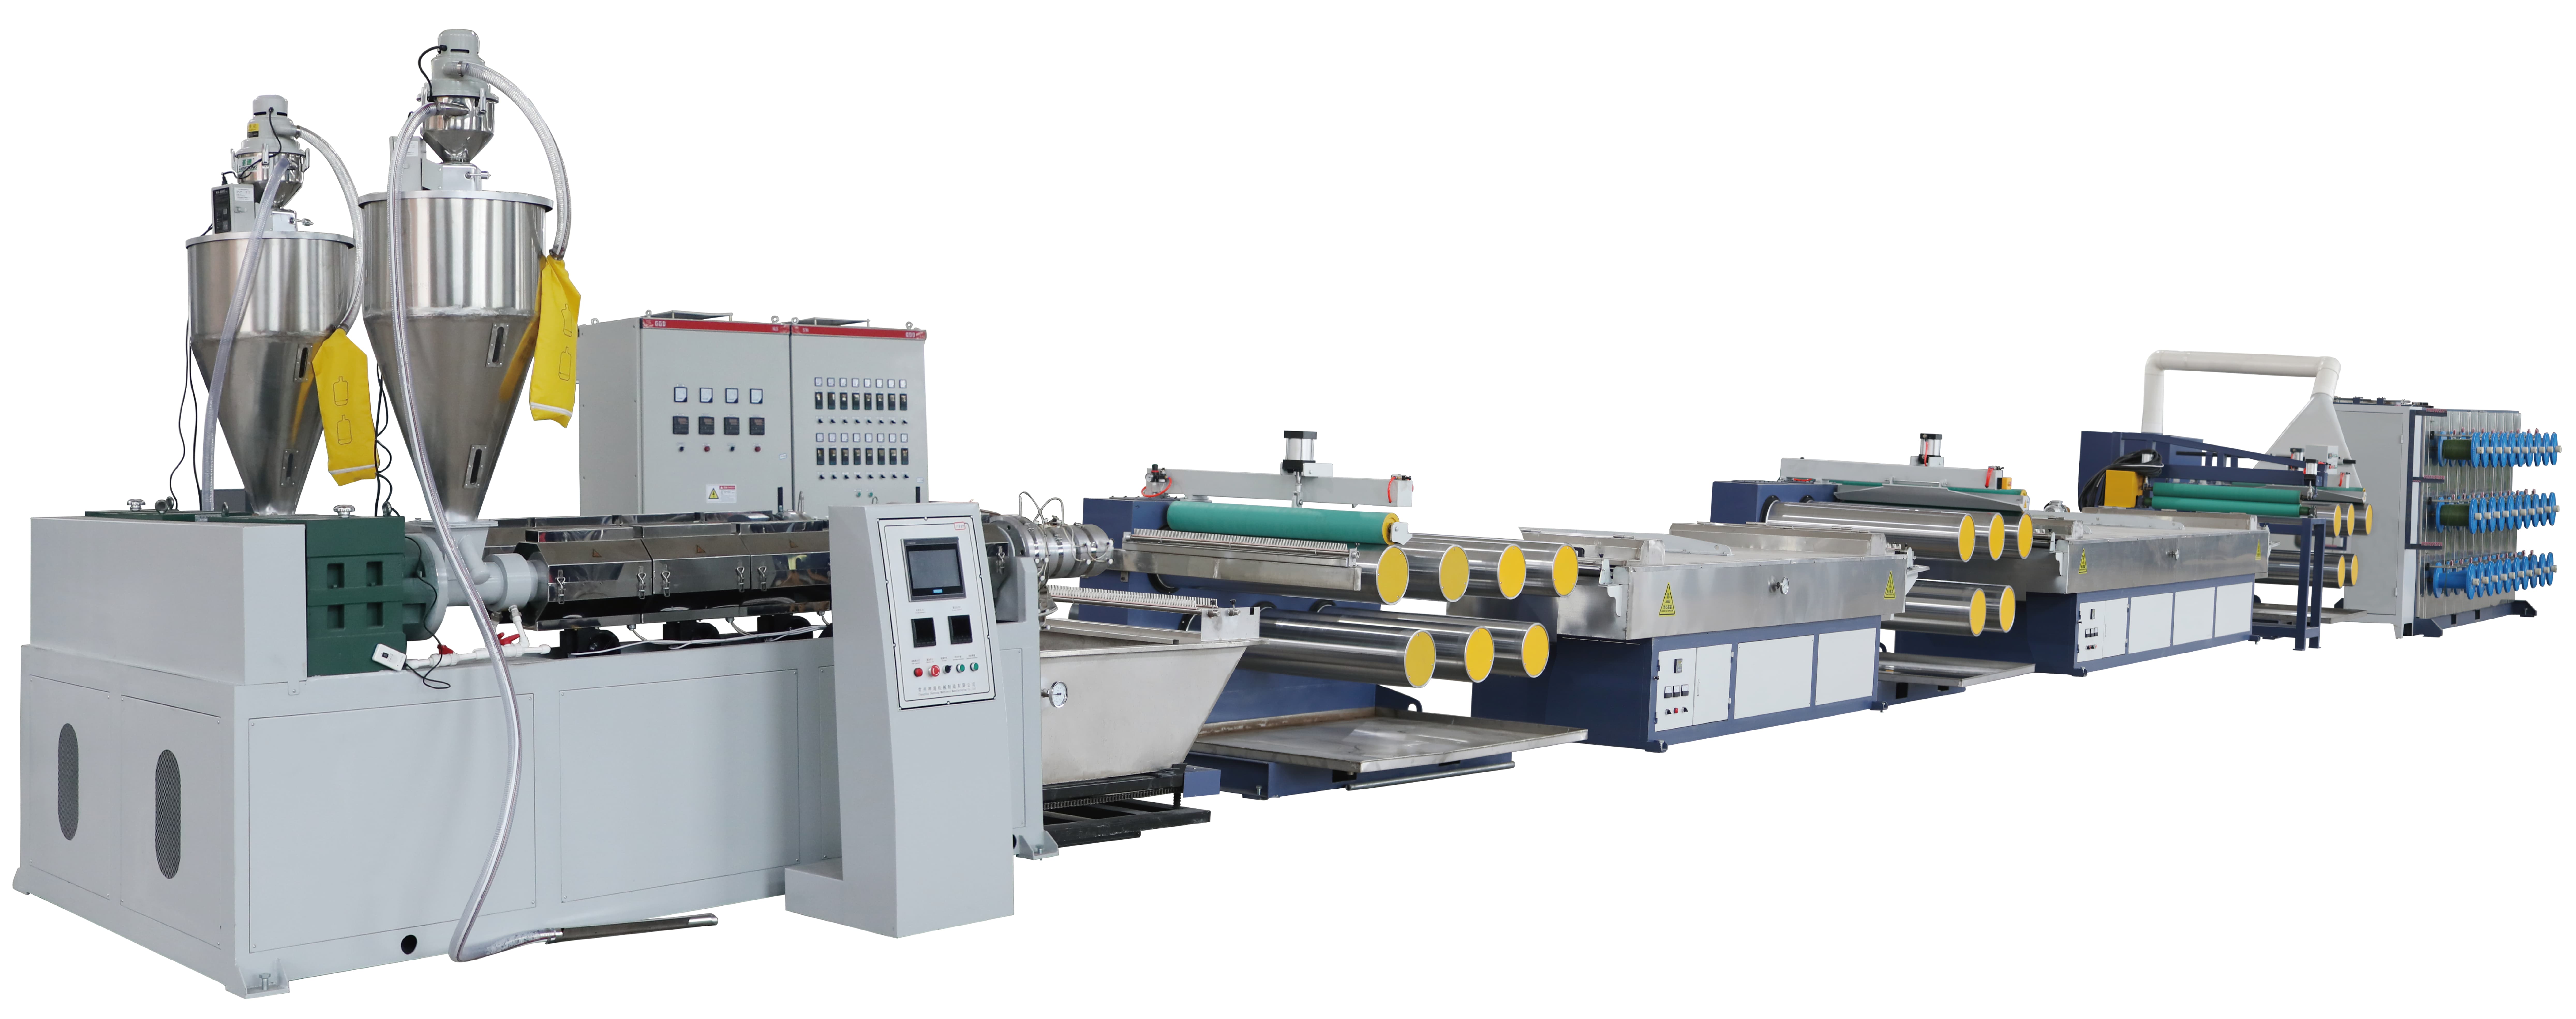
Dlaczego jednostki do granulacji tworzyw sztucznych przeznaczone do recyklingu są kluczowe dla produkcji cyklicznej Wyzwanie globalnych odpadów z tworzyw sztucznych oraz konieczność recyklingu w linii produkcyjnej Globalna ilość generowanych odpadów z tworzyw sztucznych przekracza 400 milionów ton rocznie, przy czym mniej niż 10% z nich jest skutecznie przetwarzanych ponownie...
Zobacz więcej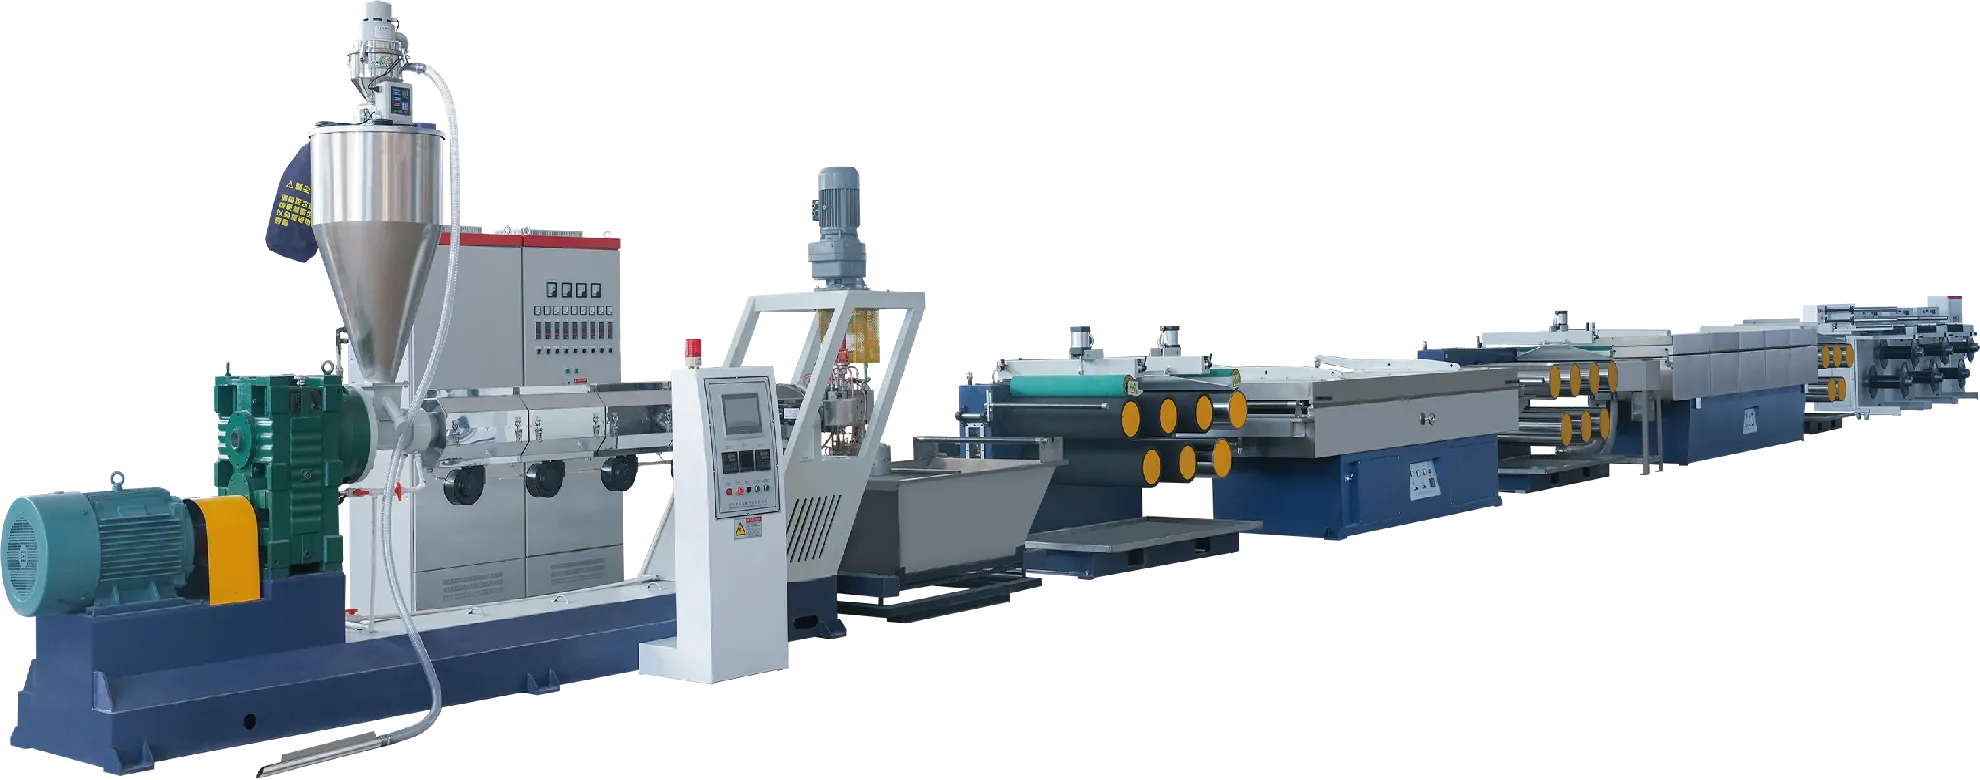
Optymalizacja działania jednostki do granulacji odpadów plastikowych – Uzyskanie spójnej wydajności z jednostki do granulacji odpadów plastikowych wymaga metodycznego podejścia do kontroli procesu. Operatorzy muszą dostosować ustawienia mechaniczne do właściwości materiału...
Zobacz więcej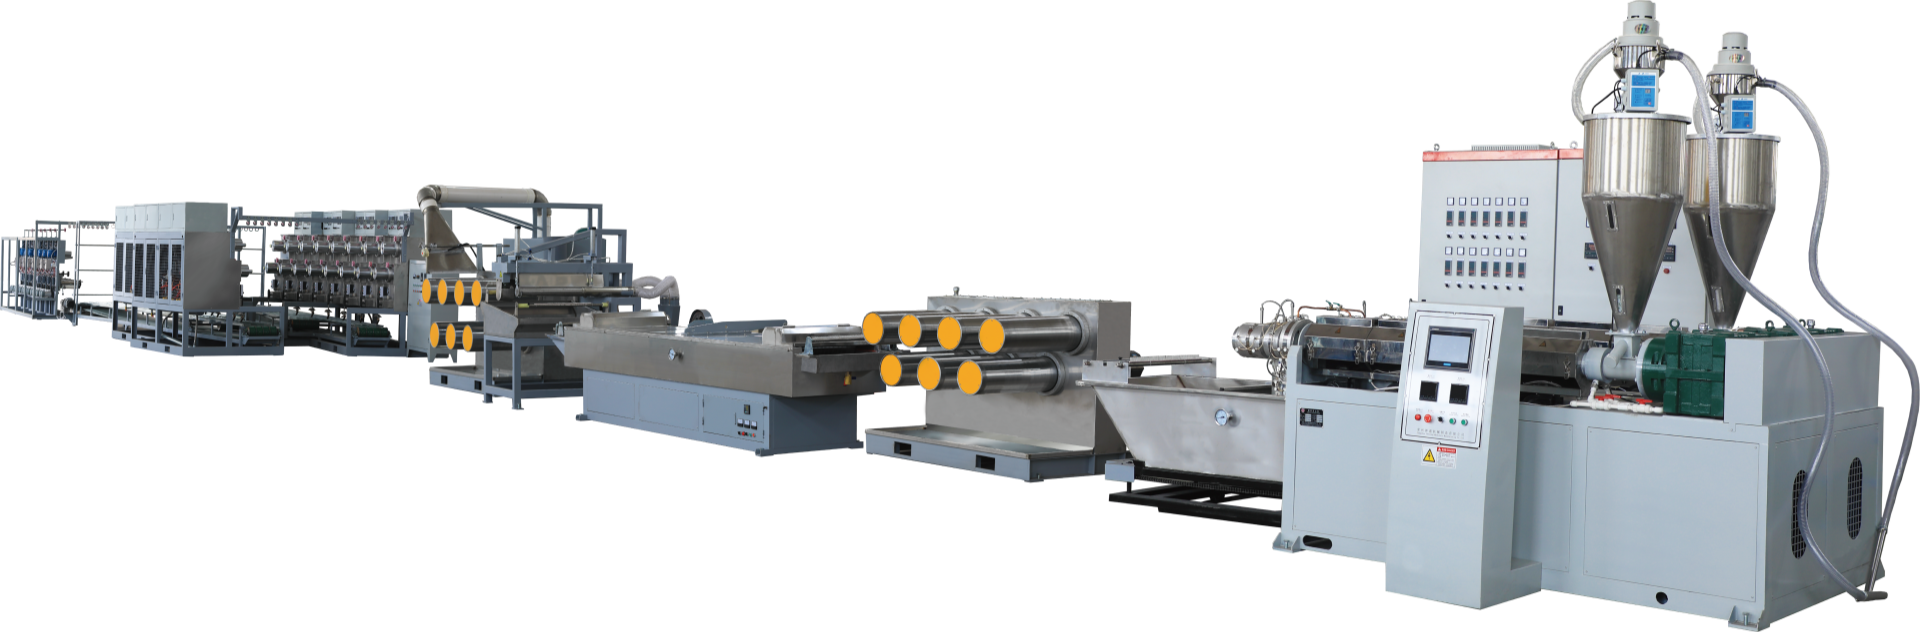
Skuteczne rozwiązania inżynierii akustycznej dla jednostek granulacyjnych do recyklingu tworzyw sztucznych. Skuteczna inżynieria akustyczna bezpośrednio skupia się na źródłach hałasu wewnątrz jednostki granulacyjnej do recyklingu tworzyw sztucznych. Trzy podstawowe modyfikacje konstrukcyjne — geometria wirnika, izolowane obudowy, ...
Zobacz więcej
Podstawy zachowania materiałów: Jak LLDPE, LDPE i HDPE zachowują się w procesie wytłaczania folii dmuchanej. Wytrzymałość stopu, wskaźnik płynności (MI) i stabilność bańki: Dlaczego LLDPE wyróżnia się w zastosowaniach folii rozciągalnej. Stabilność bańki w produkcji folii rozciągalnej na maszynach do wytłaczania folii dmuchanej zależy od m...
Zobacz więcej
Optymalizacja parametrów procesu jednostki do granulacji odpadów plastycznych — dokładne dostosowanie jednostki do granulacji odpadów plastycznych jest kluczowe dla przekształcenia łusek pochodzących z odpadów po spożyciu w spójne, wysokiej jakości granulki. Poniższe trzy obszary sterowania mają bezpośredni wpływ na...
Zobacz więcej
JIANGSU ST MACHINERY MANUFACTURING CO., LTD oferuje linie do ekstruzji plastiku przeznaczone do opakowań tkaninowych, geotekstyliów i zastosowań przemysłowych. Energooszczędne systemy certyfikowane ISO z ponad 30-letnim doświadczeniem w precyzyjnym inżynierii. Niestandardowe rozwiązania wspierane technicznie 24/7.
58 Nan Zhong Dong Road, Nanxin Street, Heqiao Town, Yixing City, Wuxi City, Jiangsu Province
Prawa autorskie © JIANGSU ST MACHINERY MANUFACTURING CO., LTD POLITYKA PRYWATNOŚCI

 EN

