 ×
Główne przyczyny przerwania filamentu w maszynach do ekstruzji monofilamentuPrzerwanie filamentu w maszynie do ekstruzji monofilamentu prawie zawsze wynika z dwóch wzajemnie powiązanych obszarów: wad materiałowych charakterystycznych dla polimeru oraz awarii systemu sterowania...
Zobacz więcej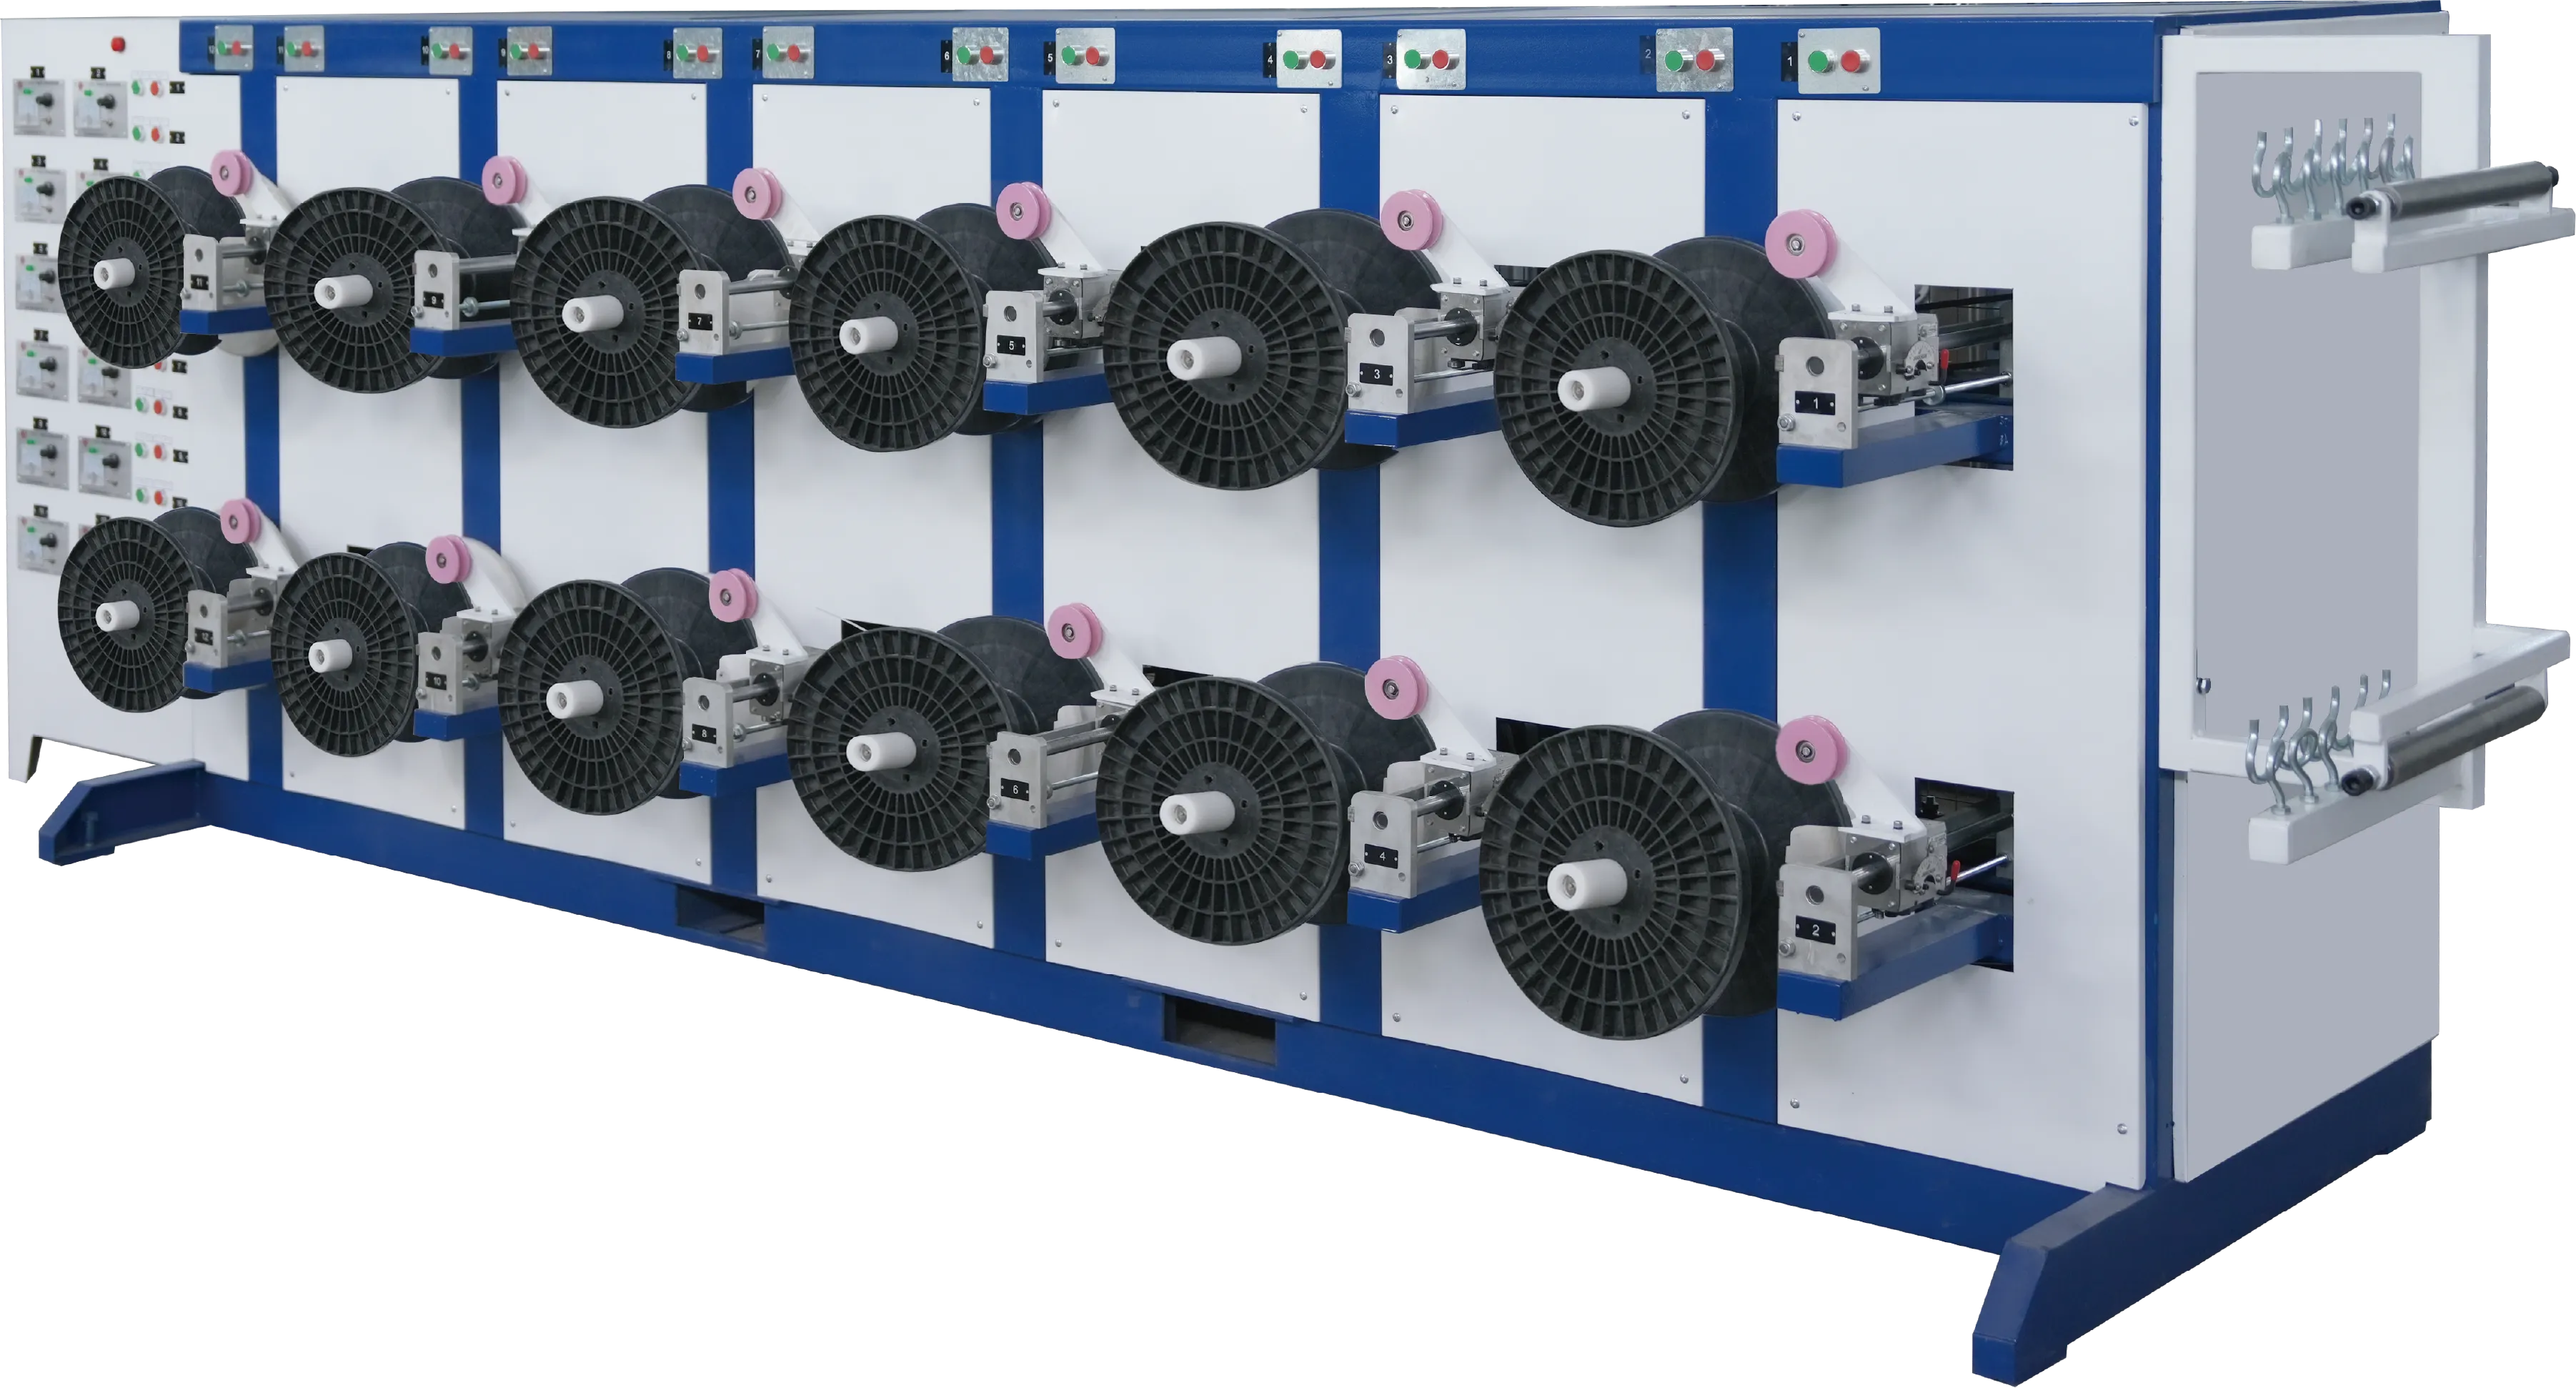
Awarie systemu regulacji napięcia w maszynach do wytłaczania żyłek jednowarstwowych. Główne przyczyny niestabilnego napięcia powodującego przerwanie żyłki. Niestabilne napięcie w maszynie do wytłaczania żyłek jednowarstwowych najczęściej wynika z fluktuacji lepkości masy topionej – spowodowanych zmiennością...
Zobacz więcej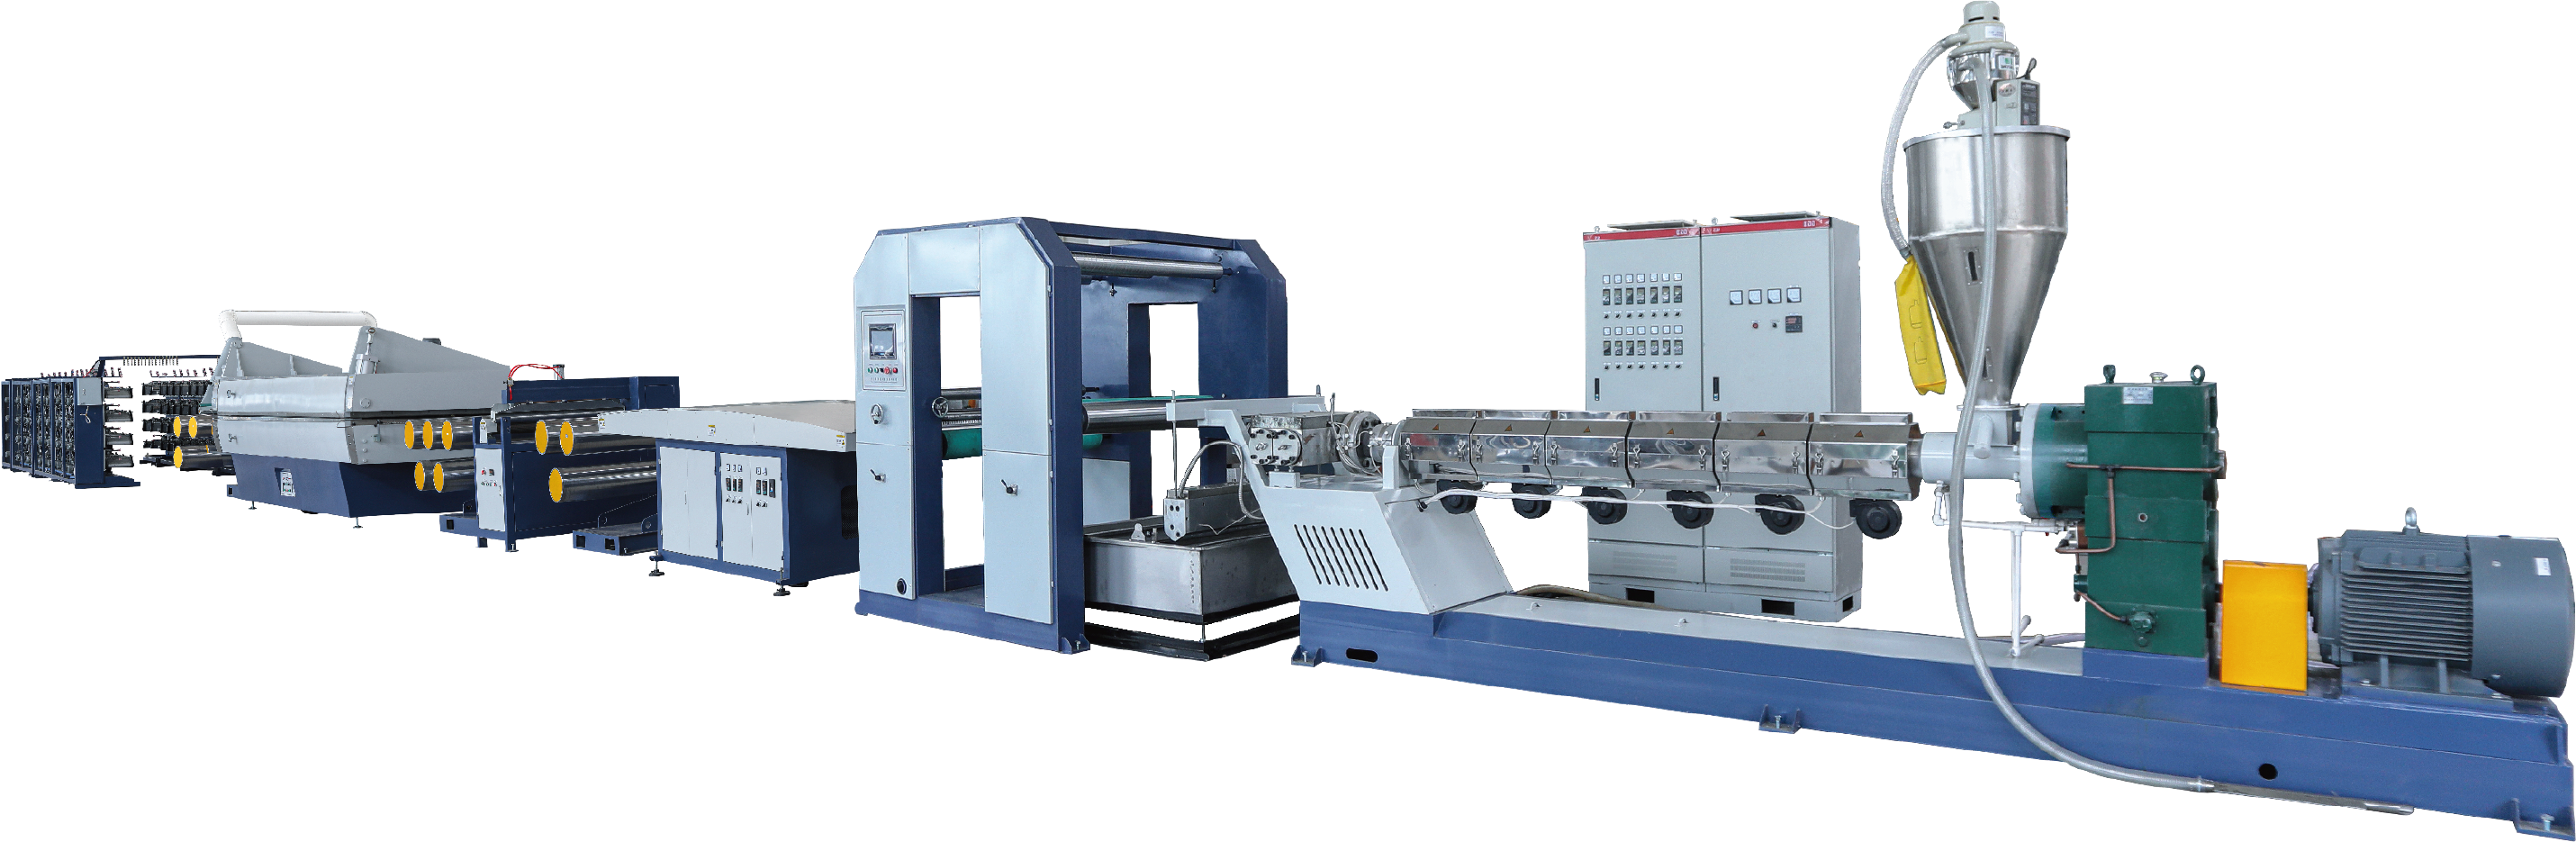
Ograniczenia standardowych granulatorów w zastosowaniach specjalizowanychStandardowe granulatory są zaprojektowane do przetwarzania jednorodnych, czystych strumieni tworzyw sztucznych – i nie radzą sobie w środowiskach produkcyjnych specjalizowanych. Gdy są stosowane do mieszanych lub silnie zanieczyszczonych surowców wejściowych, to...
Zobacz więcej
Jak maszyny do ekstruzji monofilamentu umożliwiają produkcję wydajnych żyłek wędkarskich Maszyny do ekstruzji monofilamentu produkują żyłki wędkarskie, na które polegają profesjonalni wędkarze i przemysłowe statki poławiające. Poprzez stopienie granulek polimerowych i przepchnięcie ich przez...
Zobacz więcej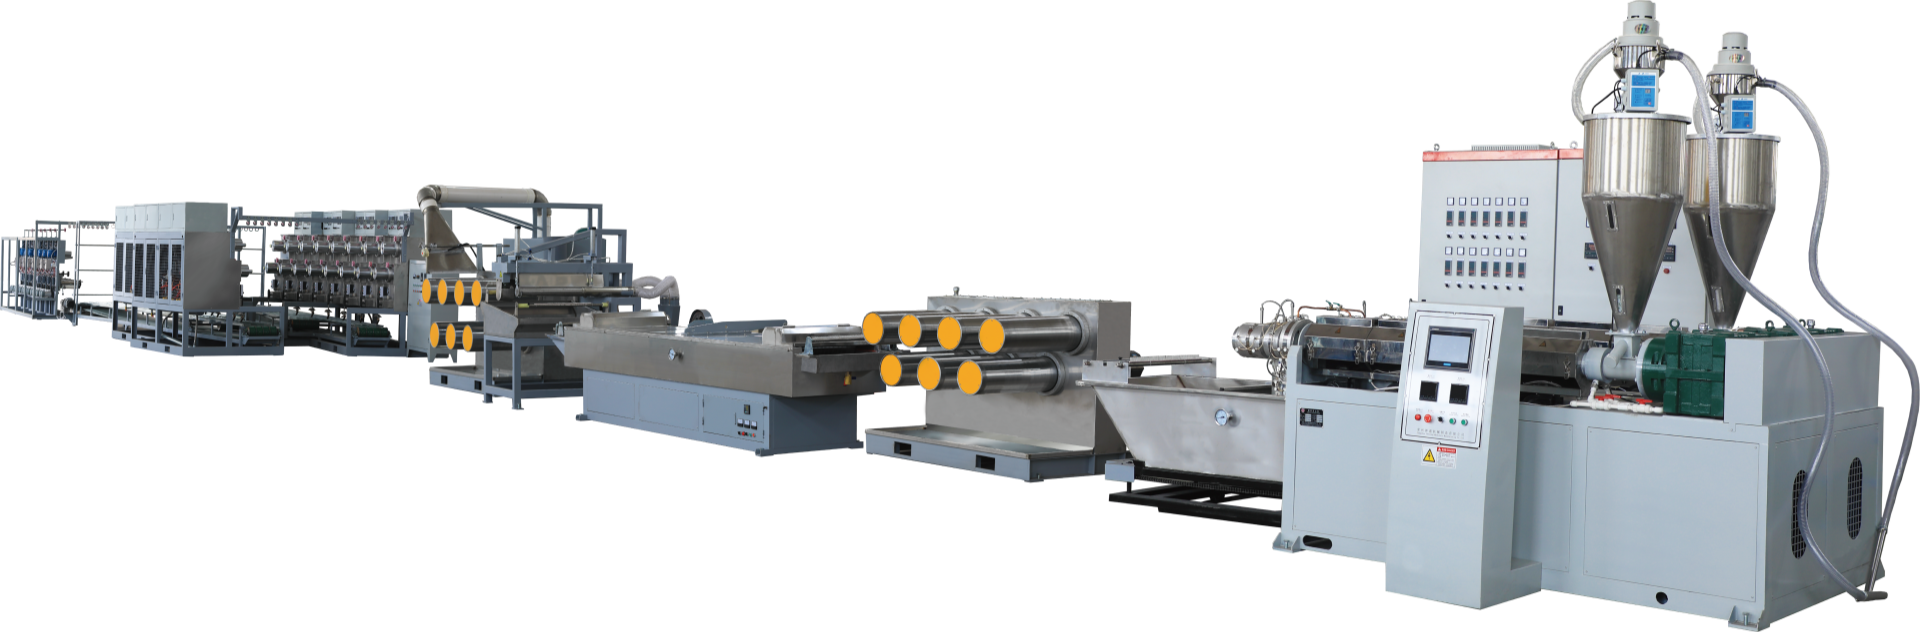
Zrozumienie punktu cięcia oraz jego bezpośredniego wpływu na jakość granulatu Co to jest punkt cięcia? Powiązanie otworu sita z wymaganym rozmiarem cząstek Granulat punkt cięcia to dokładny rozmiar otworu sita, przy którym następuje rozdzielenie akceptowalnych granulatów od nadmiernie...
Zobacz więcej
W jaki sposób jednostki do granulacji tworzyw sztucznych przeznaczonych do recyklingu przekształcają odpady w spójny surowiec wtórny (PCR) Podstawowe zasady działania: redukcja rozmiaru, usuwanie zanieczyszczeń oraz kontrola jednolitości ziaren Współczesna jednostka do granulacji tworzyw sztucznych przeznaczonych do recyklingu wykonuje trzy kluczowe etapy przetwarzania odpadów w celu uzyskania...
Zobacz więcej
Maszyny do opasowywania monofilamentem: katalizator wydajności dla linii pakujących o wysokiej prędkości. Wąskie gardła w przypadku ręcznego i konwencjonalnego opasowywania: dlaczego przepustowość ulega obniżeniu. Ręczne opasowywanie jest główną przyczyną spowolnienia linii — każdy wiązek wymaga udziału operatora, który...
Zobacz więcej
Rozpoznawanie odpowiedniego momentu na uaktualnienie maszyny do wytłaczania monofilamentów — sygnały wskazujące, że maszyna do wytłaczania monofilamentów działa powyżej wytrzymywalnej zdolności produkcyjnej. Maszyna do wytłaczania monofilamentów sygnalizuje przeciążenie poprzez kilka obserwowalnych, wzajemnie powiązanych...
Zobacz więcej
Wyzwalanie silnika i awarie uruchamiania w jednostkach granulacyjnych do recyklingu tworzyw sztucznych. Operatorzy napotykający nieoczekiwane wyłączenia silnika podczas uruchamiania lub pracy powinni najpierw sprawdzić integralność zasilania oraz dokonać wizualnej kontroli przewodów i połączeń pod kątem ewentualnych uszkodzeń...
Zobacz więcej
Jak jednostki granulacyjne do recyklingu tworzyw sztucznych przekształcają skrap w wysokiej jakości regrind. Podstawowe mechanizmy działania: redukcja rozmiaru, kontrola sita oraz jednolitość cząstek. Jednostka granulacyjna do recyklingu tworzyw sztucznych przekształca skrap w wysokiej jakości regrind za pomocą trzech kluczowych etapów...
Zobacz więcej
Dobór typu granulatora w zależności od charakterystyki skrapu i wymagań integracyjnych. Skrap sztywny, foliowy lub zanieczyszczony: jak rodzaj materiału determinuje architekturę granulatora. Właściwości fizyczne skrapu z tworzyw sztucznych bezpośrednio określają konstrukcję wewnętrzną granulatora...
Zobacz więcej
Precyzyjna kontrola napięcia: eliminowanie zmienności w działaniu linii produkcyjnej folii opakowaniowej. Luka wynikająca z obsługi ręcznej: jak interwencja człowieka powoduje dryf napięcia i niestabilność położenia. Ręczne regulacje napięcia wprowadzają nieuniknioną zmienność — operatorzy...
Zobacz więcej
JIANGSU ST MACHINERY MANUFACTURING CO., LTD oferuje linie do ekstruzji plastiku przeznaczone do opakowań tkaninowych, geotekstyliów i zastosowań przemysłowych. Energooszczędne systemy certyfikowane ISO z ponad 30-letnim doświadczeniem w precyzyjnym inżynierii. Niestandardowe rozwiązania wspierane technicznie 24/7.
58 Nan Zhong Dong Road, Nanxin Street, Heqiao Town, Yixing City, Wuxi City, Jiangsu Province
Prawa autorskie © JIANGSU ST MACHINERY MANUFACTURING CO., LTD POLITYKA PRYWATNOŚCI

 EN

