 ×

Základní fyzikální a výkonové zkoušky monofilamentu – výstup Fyzická integrita monofilamentu přímo určuje jeho vhodnost pro náročné aplikace. Na moderním stroji pro extruzi monofilamentu se provádí systematické zkoušky základních fyzikálních...
Zobrazit více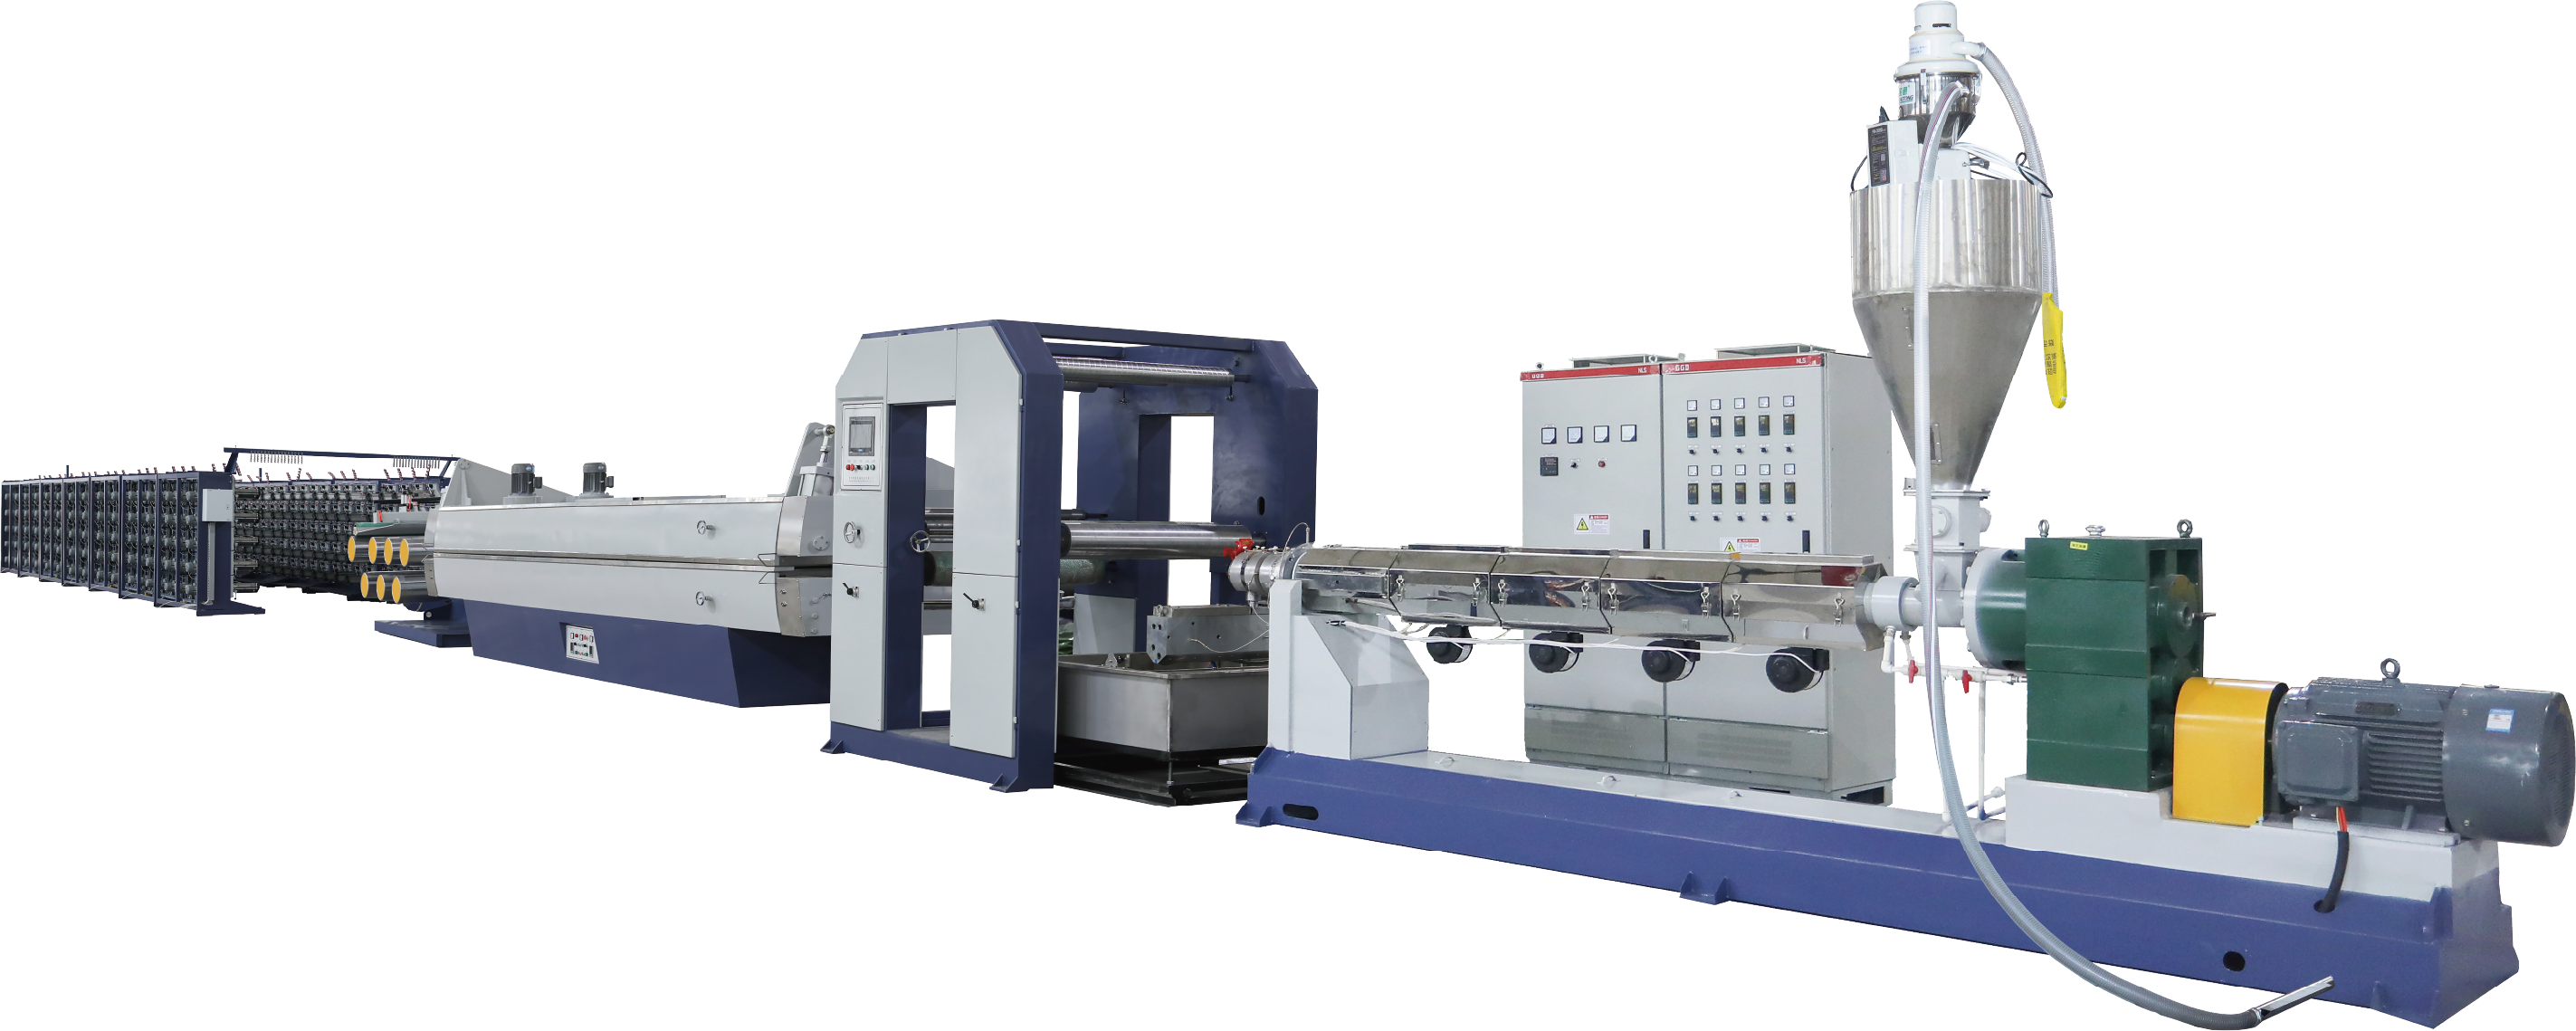
Proč způsobují prach a jemné částice problémy jednotkám pro granulaci plastového odpaduZdroje prachu a jemných částic specifické pro sekundární drcení a granulaci plastůPlastové proudy po spotřebě obsahují kontaminanty – papírové štítky, lepidla, půdu a zbytky potravin...
Zobrazit více
Základní inženýrské rozdíly: extruzní architektura a řízení procesuJednoduchost jednošnekové extruze versus koextruze s více šnekovými extrudery pro ABA stretchovací fóliePři výrobě blow-fólií pro stretchování určuje architektura extruzního zařízení jak jeho možnosti, tak celkové náklady...
Zobrazit více
Přesnost stroje pro výrobu monofilamentních šňůr: klíčový faktor výkonnosti šňůr. Zásadní parametry extruze ovlivňující pevnost v tahu a účinnost uzlového uchycení. Přesnost stroje pro výrobu monofilamentních šňůr přímo určuje pevnost v tahu a...
Zobrazit více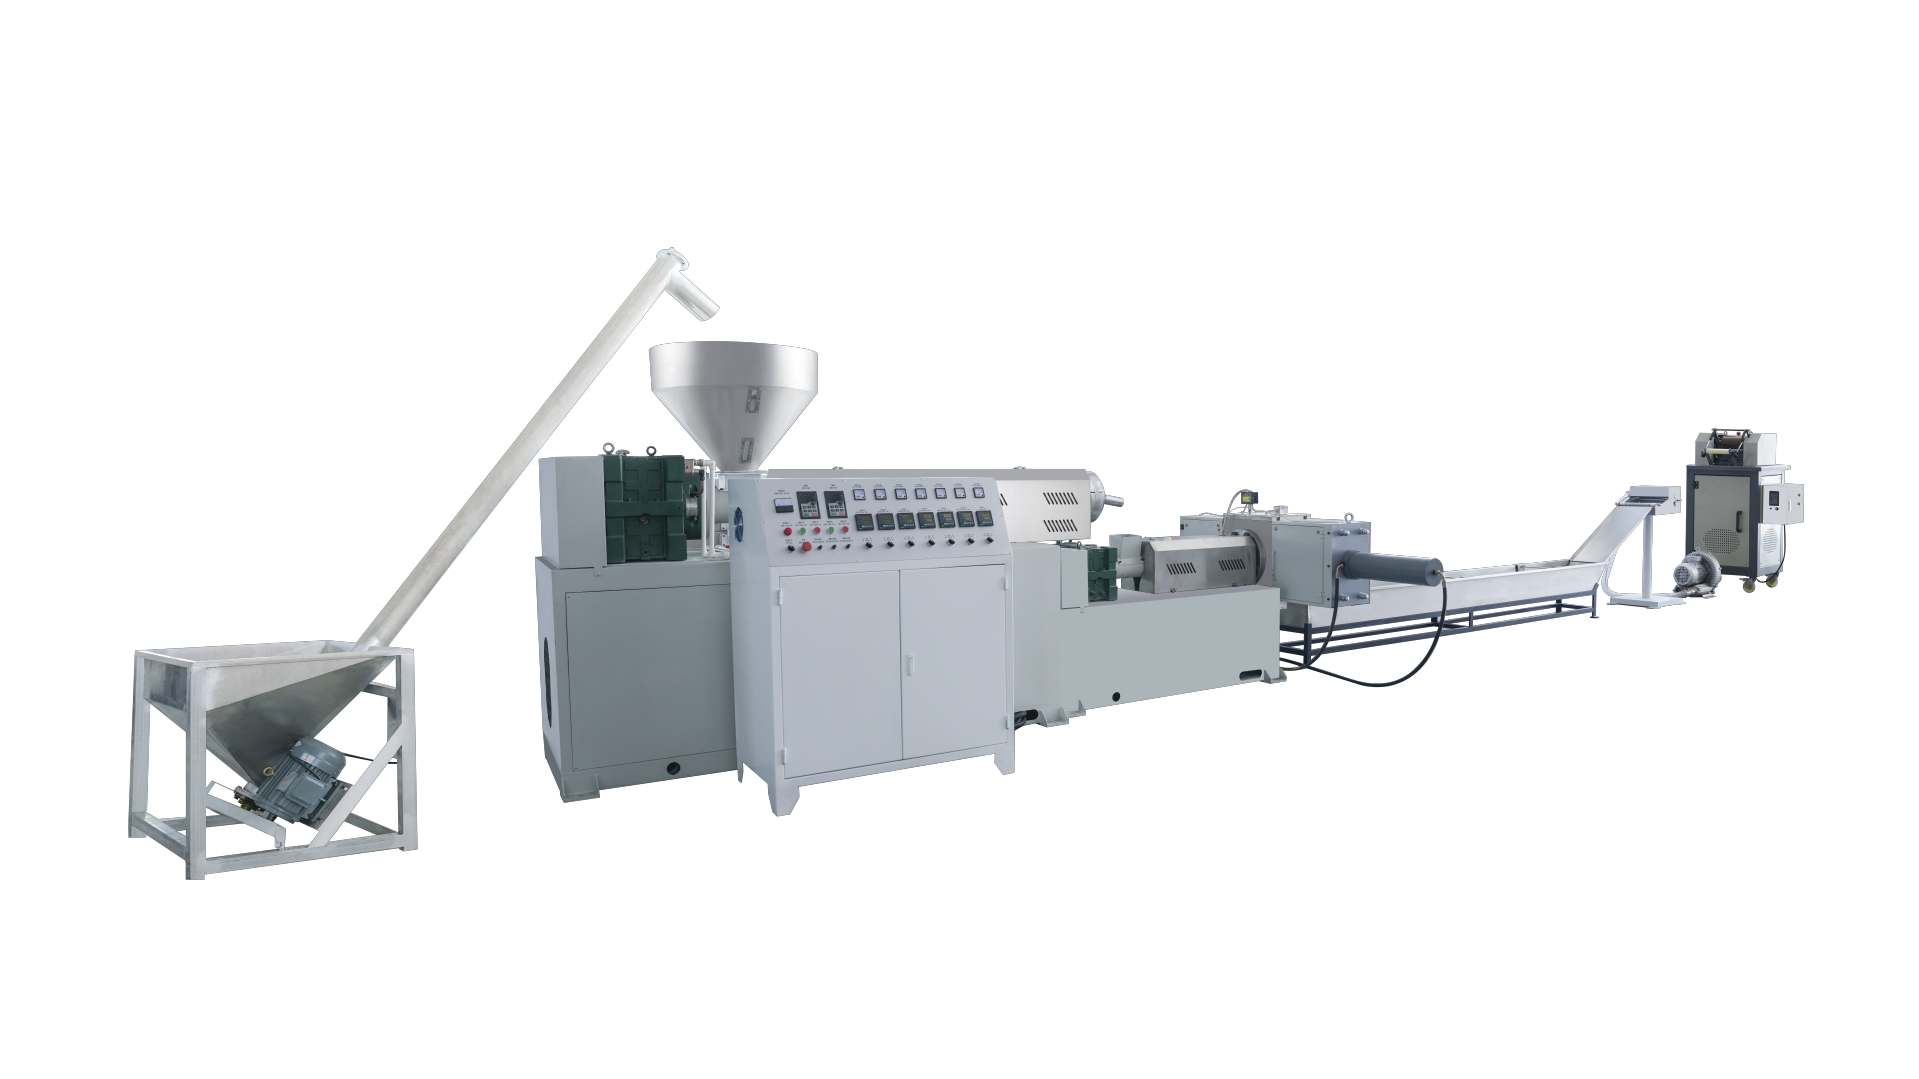
Jak úsporné jednotky pro granulaci plastů při recyklaci snižují provozní náklady Optimalizace motoru a frekvenční měniče pro přesné využití energie Nahrazení příliš velkých motorů se stálou rychlostí vysoce účinnými motory třídy IE4 a frekvenčními měniči...
Zobrazit více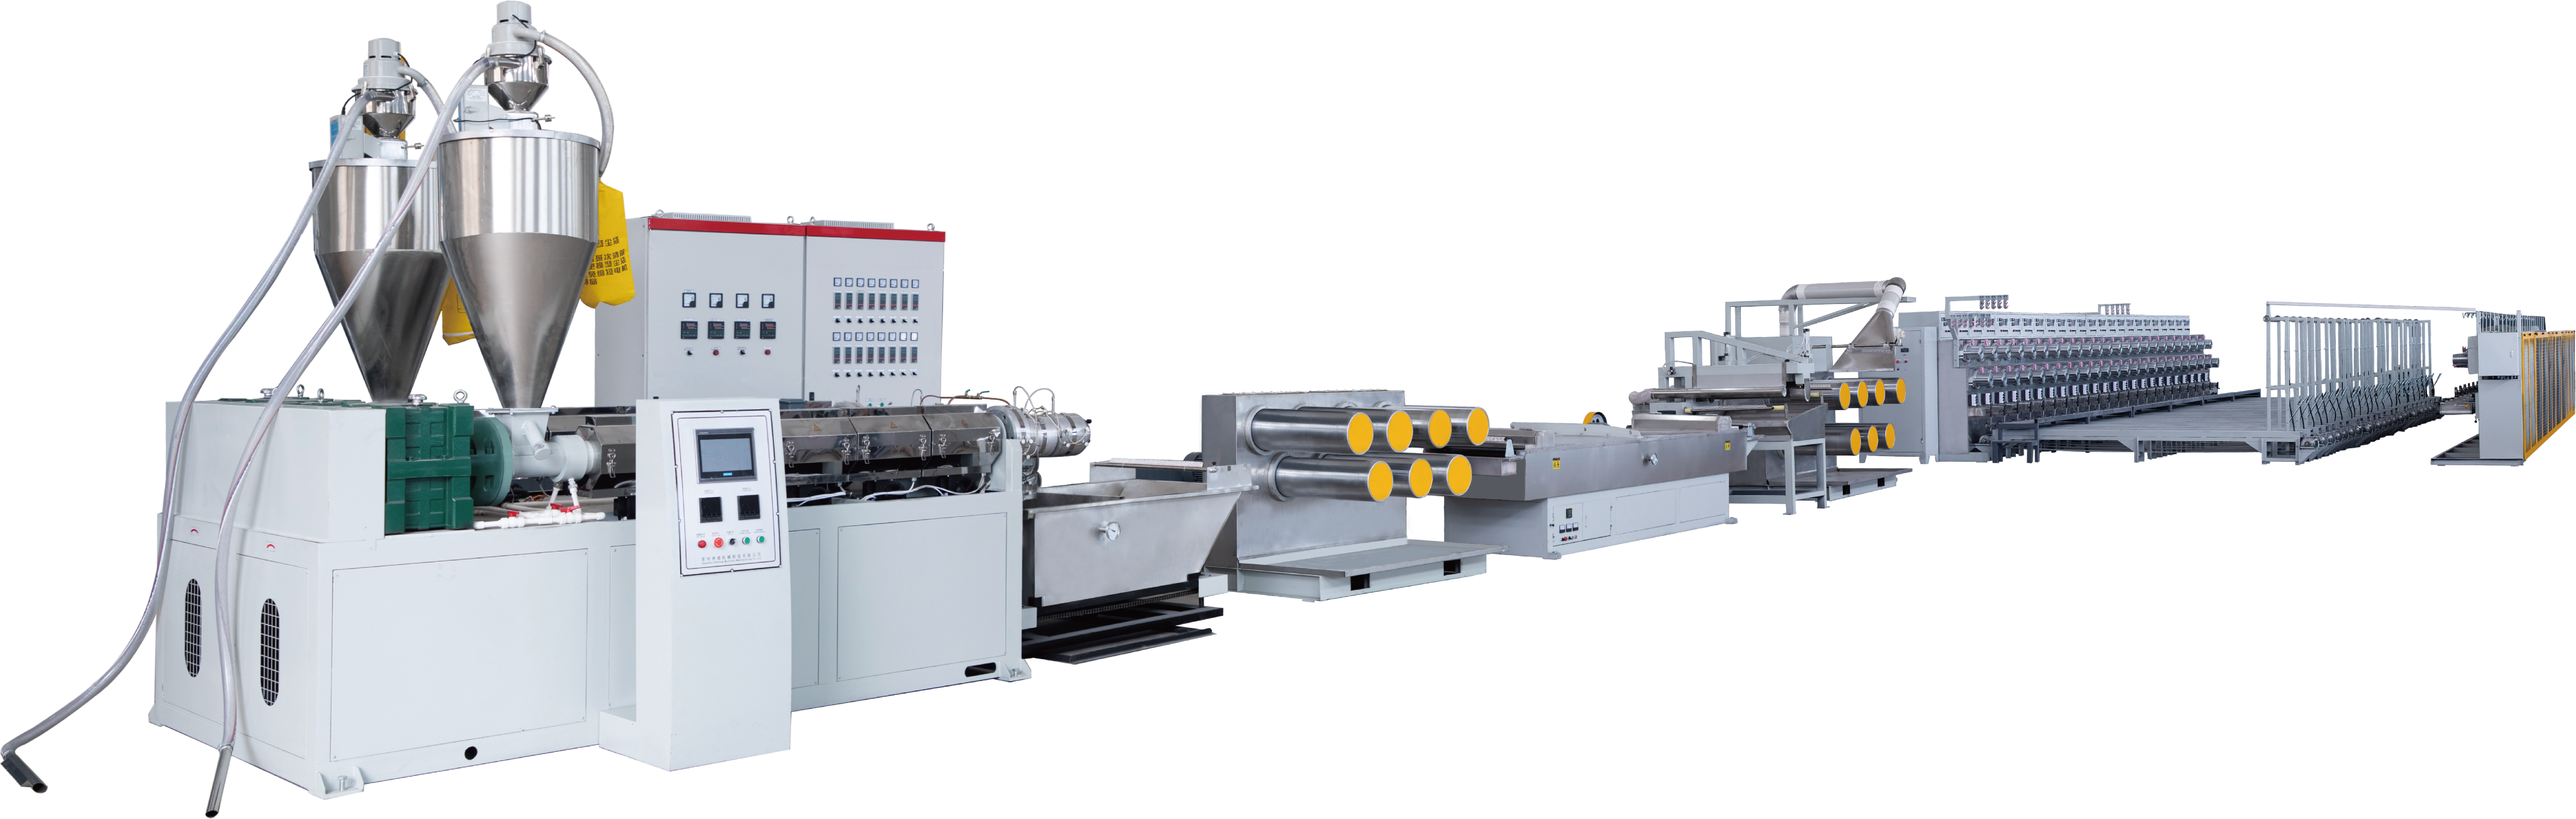
Základy návrhu nožů pro přesné řezání v jednotkách pro granulaci plastůVýběr geometrie sečné plochy: složená vs. čtvercová vs. radiální pro plastové surovinyGeometrie sečné plochy určuje, jak jednotka pro granulaci stříhá plastovou surovinu – přímo ovlivňuje...
Zobrazit více
Ujistěte se, že kapacita stroje pro výrobu fólie metodou vyfukování odpovídá současným i budoucím výrobním cílům. Přizpůsobte denní výrobní cíle průtoku stroje (kg/h). Výběr správního systému stroje pro výrobu fólie metodou vyfukování začíná přesným výpočtem požadovaného průtoku...
Zobrazit více
Proč jsou jednotky pro granulaci plastového odpadu klíčové pro uzavřený výrobní cyklus. Globální výzva spojená s plastovým odpadem a nutnost recyklace přímo ve výrobním procesu. Celosvětová produkce plastového odpadu přesahuje 400 milionů tun ročně, z nichž méně než 10 % je účinně recyklováno...
Zobrazit více
Optimalizace provozu jednotky pro granulaci plastů při recyklaci: Dosahování stálého výstupu z jednotky pro granulaci plastů při recyklaci vyžaduje systematický přístup k řízení procesu. Obsluha musí vyvážit mechanická nastavení s vlastnostmi materiálu ...
Zobrazit více
Akustické inženýrské řešení pro jednotky pro granulaci recyklovaného plastu. Účinné akustické inženýrství přímo cílí na zdroje hluku uvnitř jednotky pro granulaci recyklovaného plastu. Tři základní konstrukční úpravy – geometrie rotoru, izolované kryty, ...
Zobrazit více
Základy chování materiálů: Jak se LLDPE, LDPE a HDPE chovají při výrobě fólie vyfukováním – pevnost taveniny, index tavivosti (MI) a stabilita bubliny: Proč je LLDPE výborný pro aplikace natáhovacích fólií – stabilita bubliny při výrobě natáhovacích fólií na strojích pro vyfukování závisí na...
Zobrazit více
Optimalizace procesních parametrů jednotky pro granulaci plastového odpadu Jemné doladění jednotky pro granulaci plastového odpadu je nezbytné pro přeměnu třísek po spotřebě na konzistentní a vysoce hodnotné pelety. Následující tři oblasti řízení přímo určují...
Zobrazit více
JIANGSU ST MACHINERY MANUFACTURING CO., LTD dodává extrudery pro výrobu tkaných obalů, geotextilií a průmyslové aplikace. Energeticky úsporné systémy s certifikací ISO a více než 30letou zkušeností v přesném inženýrství. Individuální řešení s technickou podporou 24/7.
58 Nan Zhong Dong Road, Nanxin Street, Heqiao Town, Yixing City, Wuxi City, Jiangsu Province
Vlastnictví JIANGSU ST MACHINERY MANUFACTURING CO., LTD Zásady ochrany soukromí

 EN

