
Основные физические и эксплуатационные испытания для мононити. Физическая целостность мононити напрямую определяет её пригодность для требовательных применений. На современной экструзионной машине для мононити систематически тестируются основные физические...
Показать больше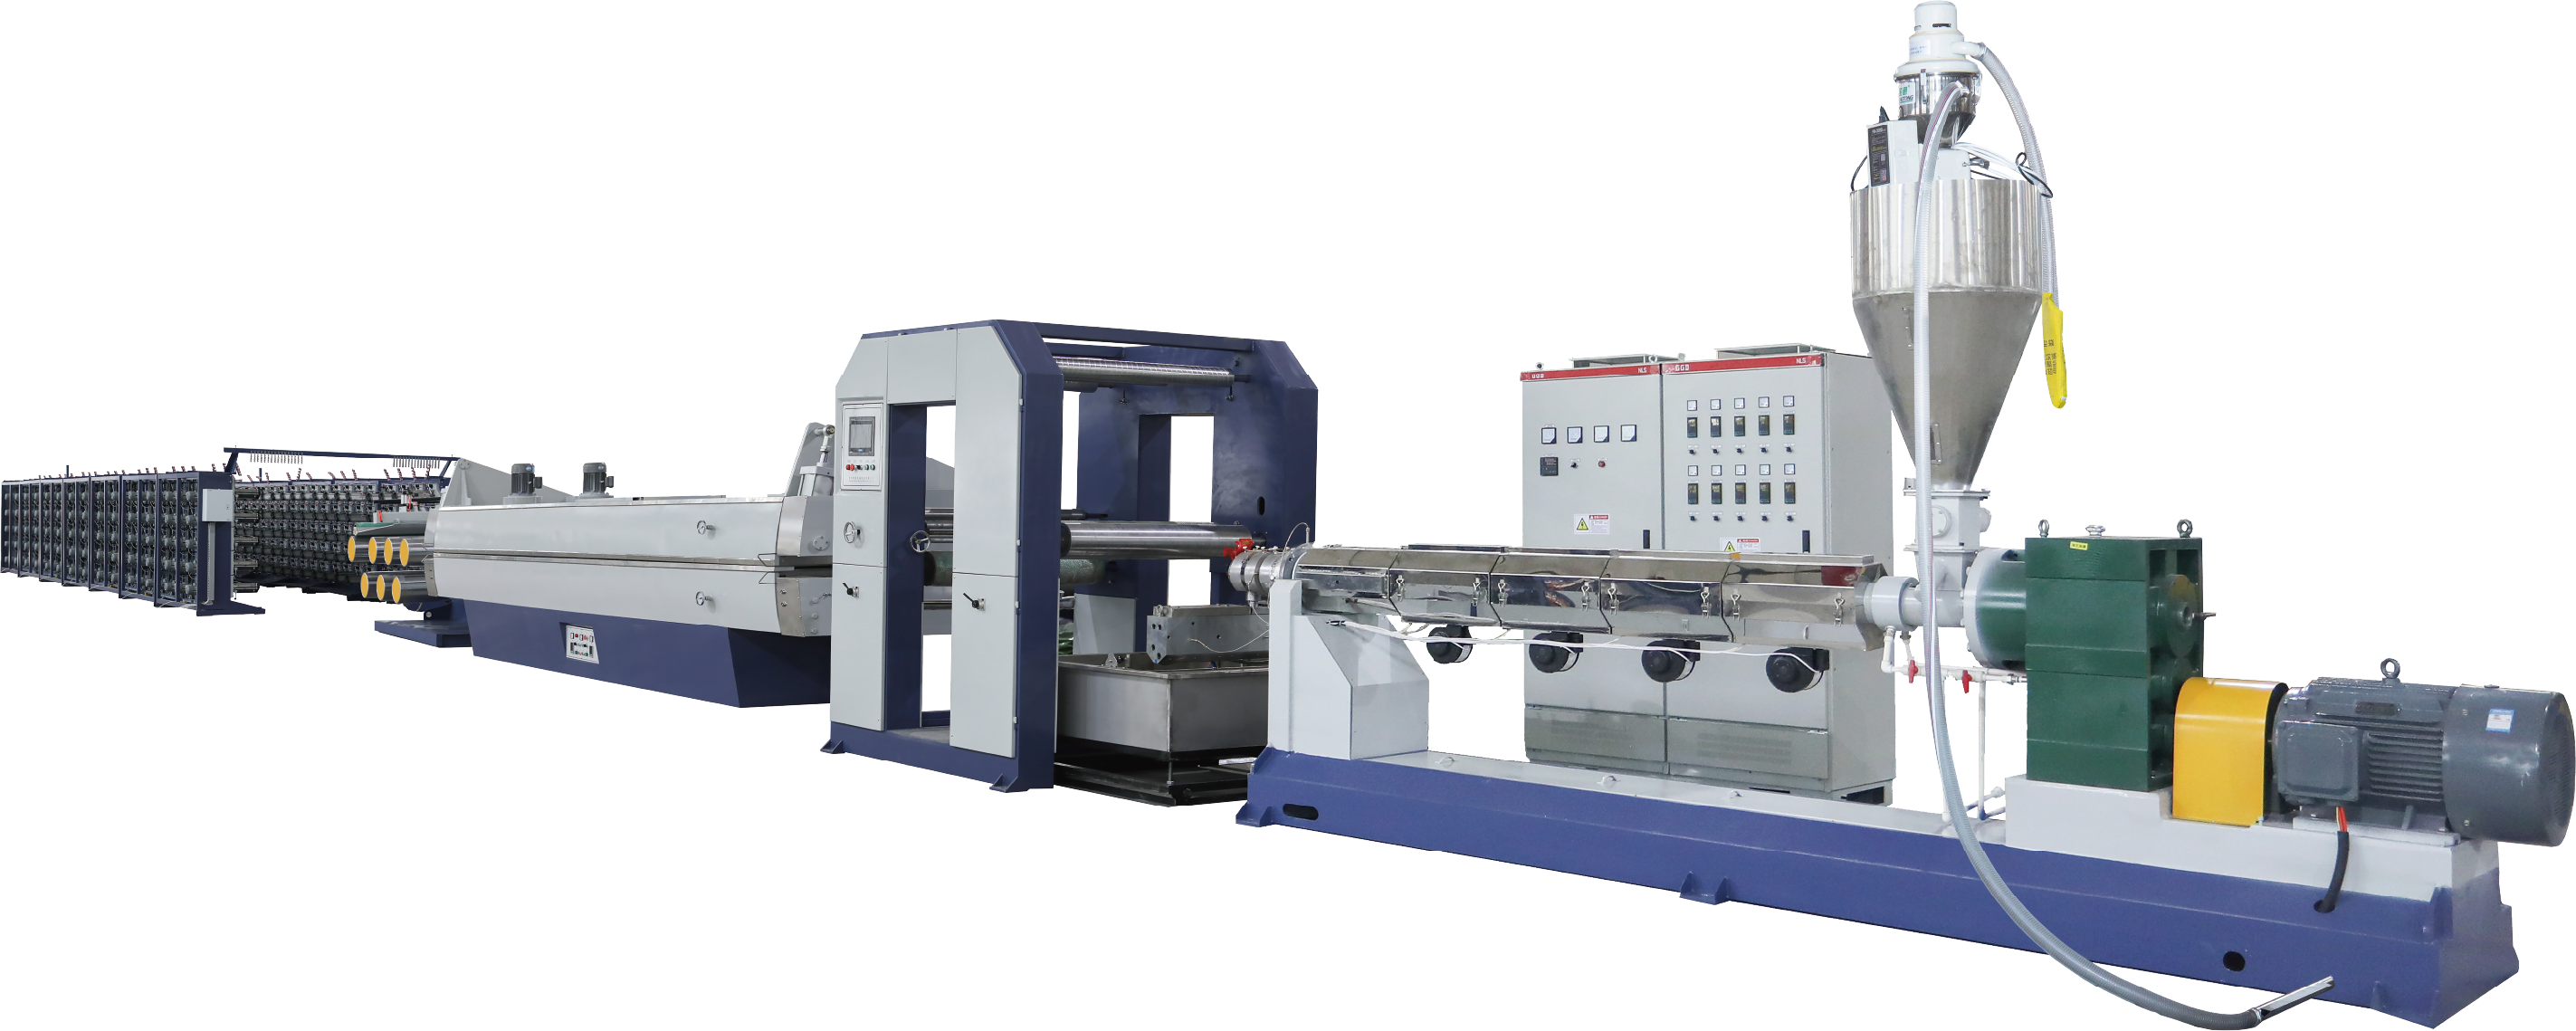
Почему пыль и мелкие фракции создают трудности для установок грануляции при переработке пластика. Источники пыли и мелких фракций, характерные для измельчения и грануляции пластиков после потребления. Потоки пластиков после потребления содержат загрязнители — бумажные этикетки, клеевые составы, почву и остатки пищи...
Показать больше
Ключевые инженерные различия: экструзионная архитектура и контроль процесса. Простота одноканальной экструзии по сравнению с многоканальной коэкструзией для растяжимой плёнки типа ABA. При производстве растяжимой плёнки методом надувного формования архитектура экструдера определяет как функциональные возможности, так и общую стоимость...
Показать больше
Точность экструзионного станка для мононитей: ключевой фактор производительности. Критические параметры экструзии, определяющие прочность на разрыв и эффективность узлового захвата. Точность экструзионного станка для мононитей напрямую определяет прочность на разрыв и...
Показать больше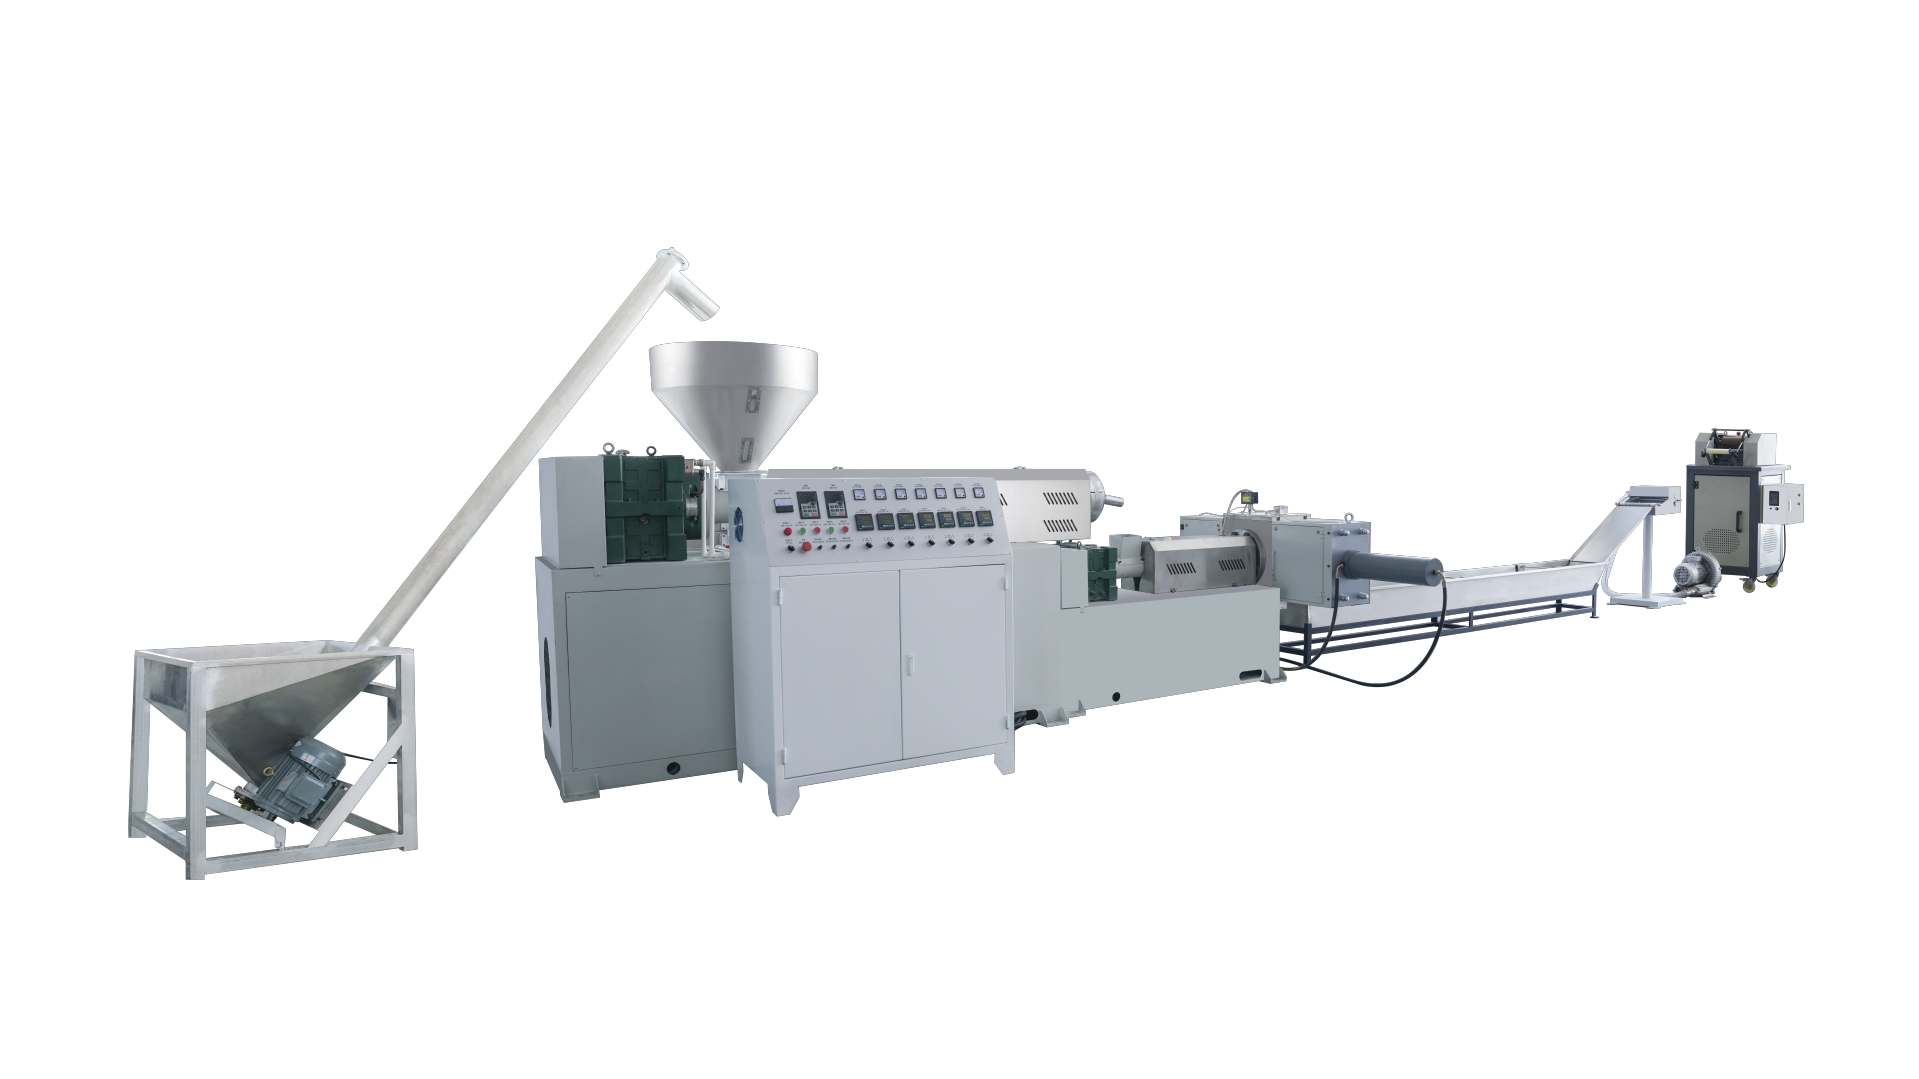
Как энергоэффективные установки для грануляции пластиковых отходов снижают эксплуатационные расходы. Оптимизация электродвигателей и использование частотно-регулируемых приводов для точного расхода энергии. Замена избыточных двигателей с фиксированной скоростью на высокоэффективные двигатели класса IE4 и частотно-регулируемые приводы...
Показать больше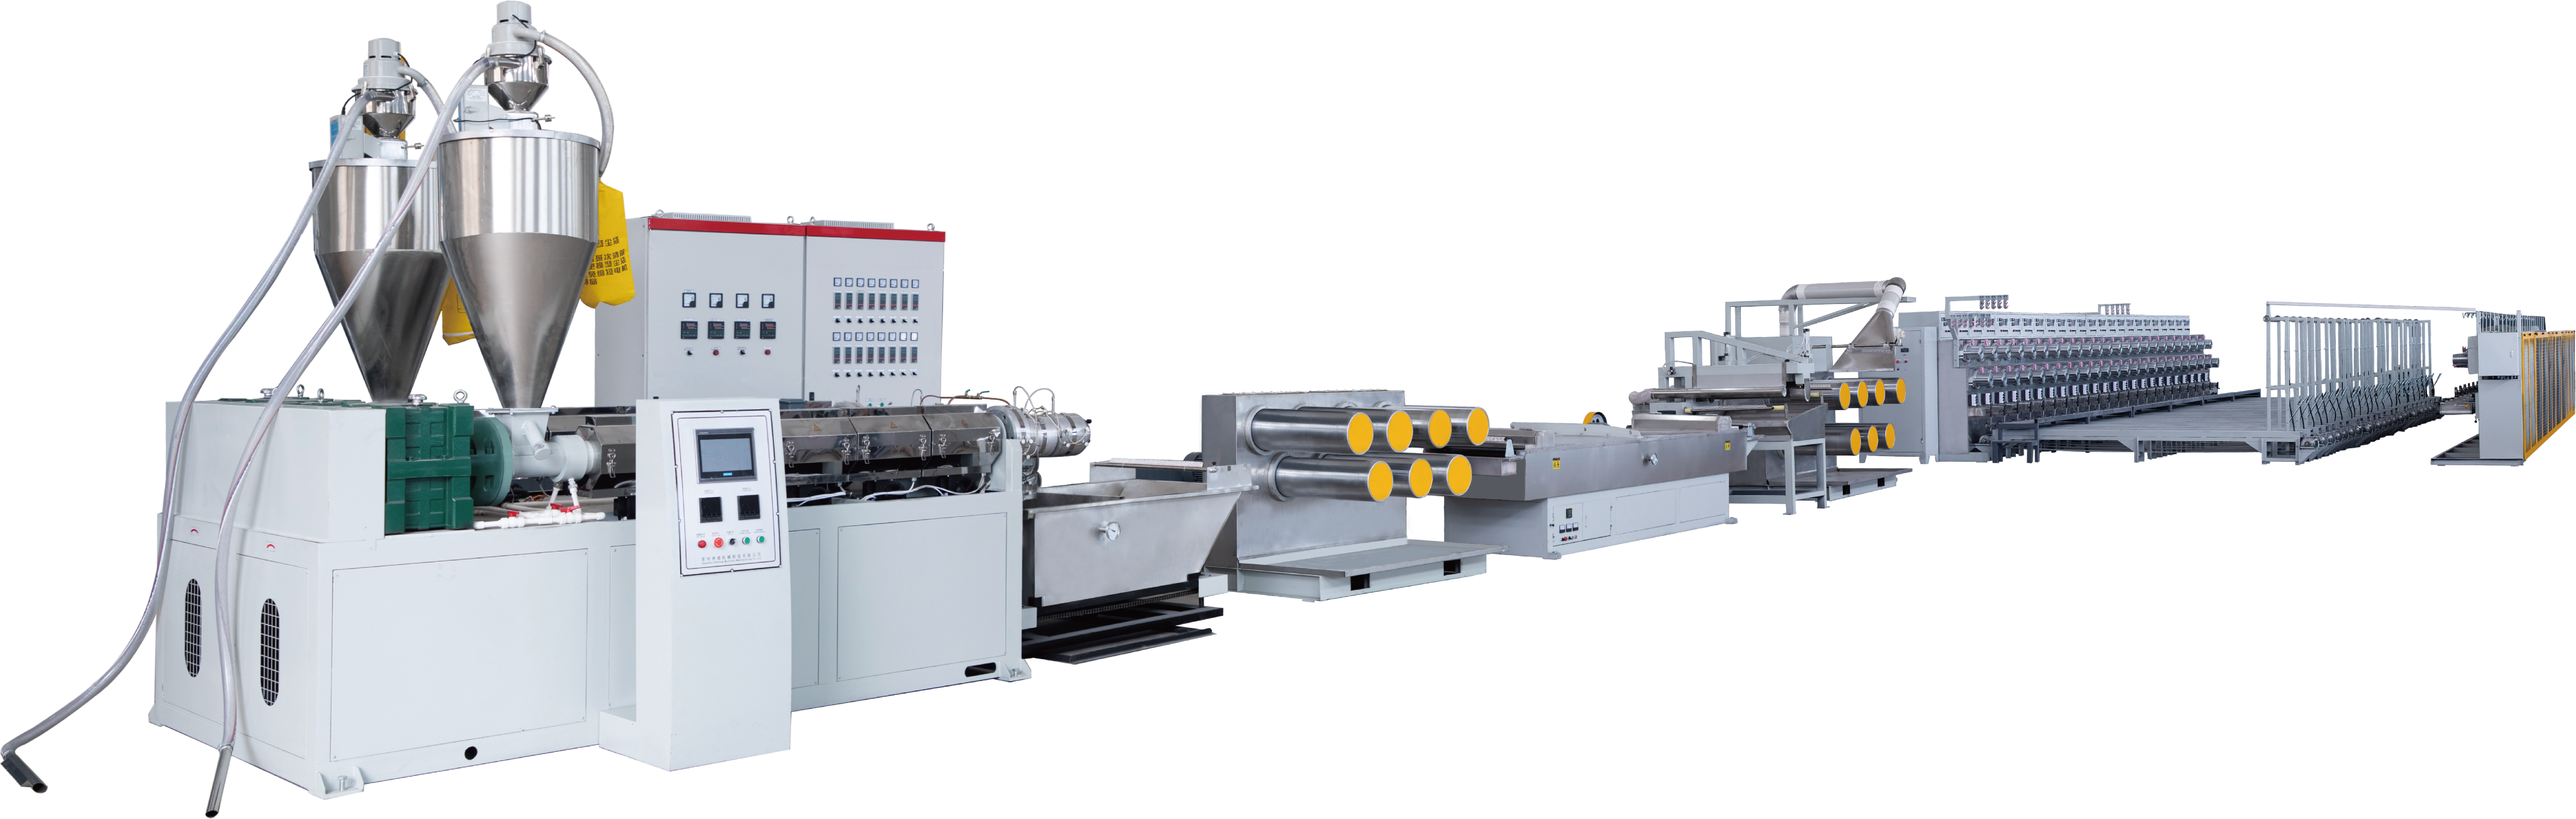
Основы проектирования ножей для точной резки в установках грануляции пластиковых отходовВыбор геометрии фаски: составная, квадратная или радиальная — в зависимости от типа перерабатываемого пластика. Геометрия фаски определяет, каким образом установка грануляции разрезает пластиковое сырьё — напрямую...
Показать больше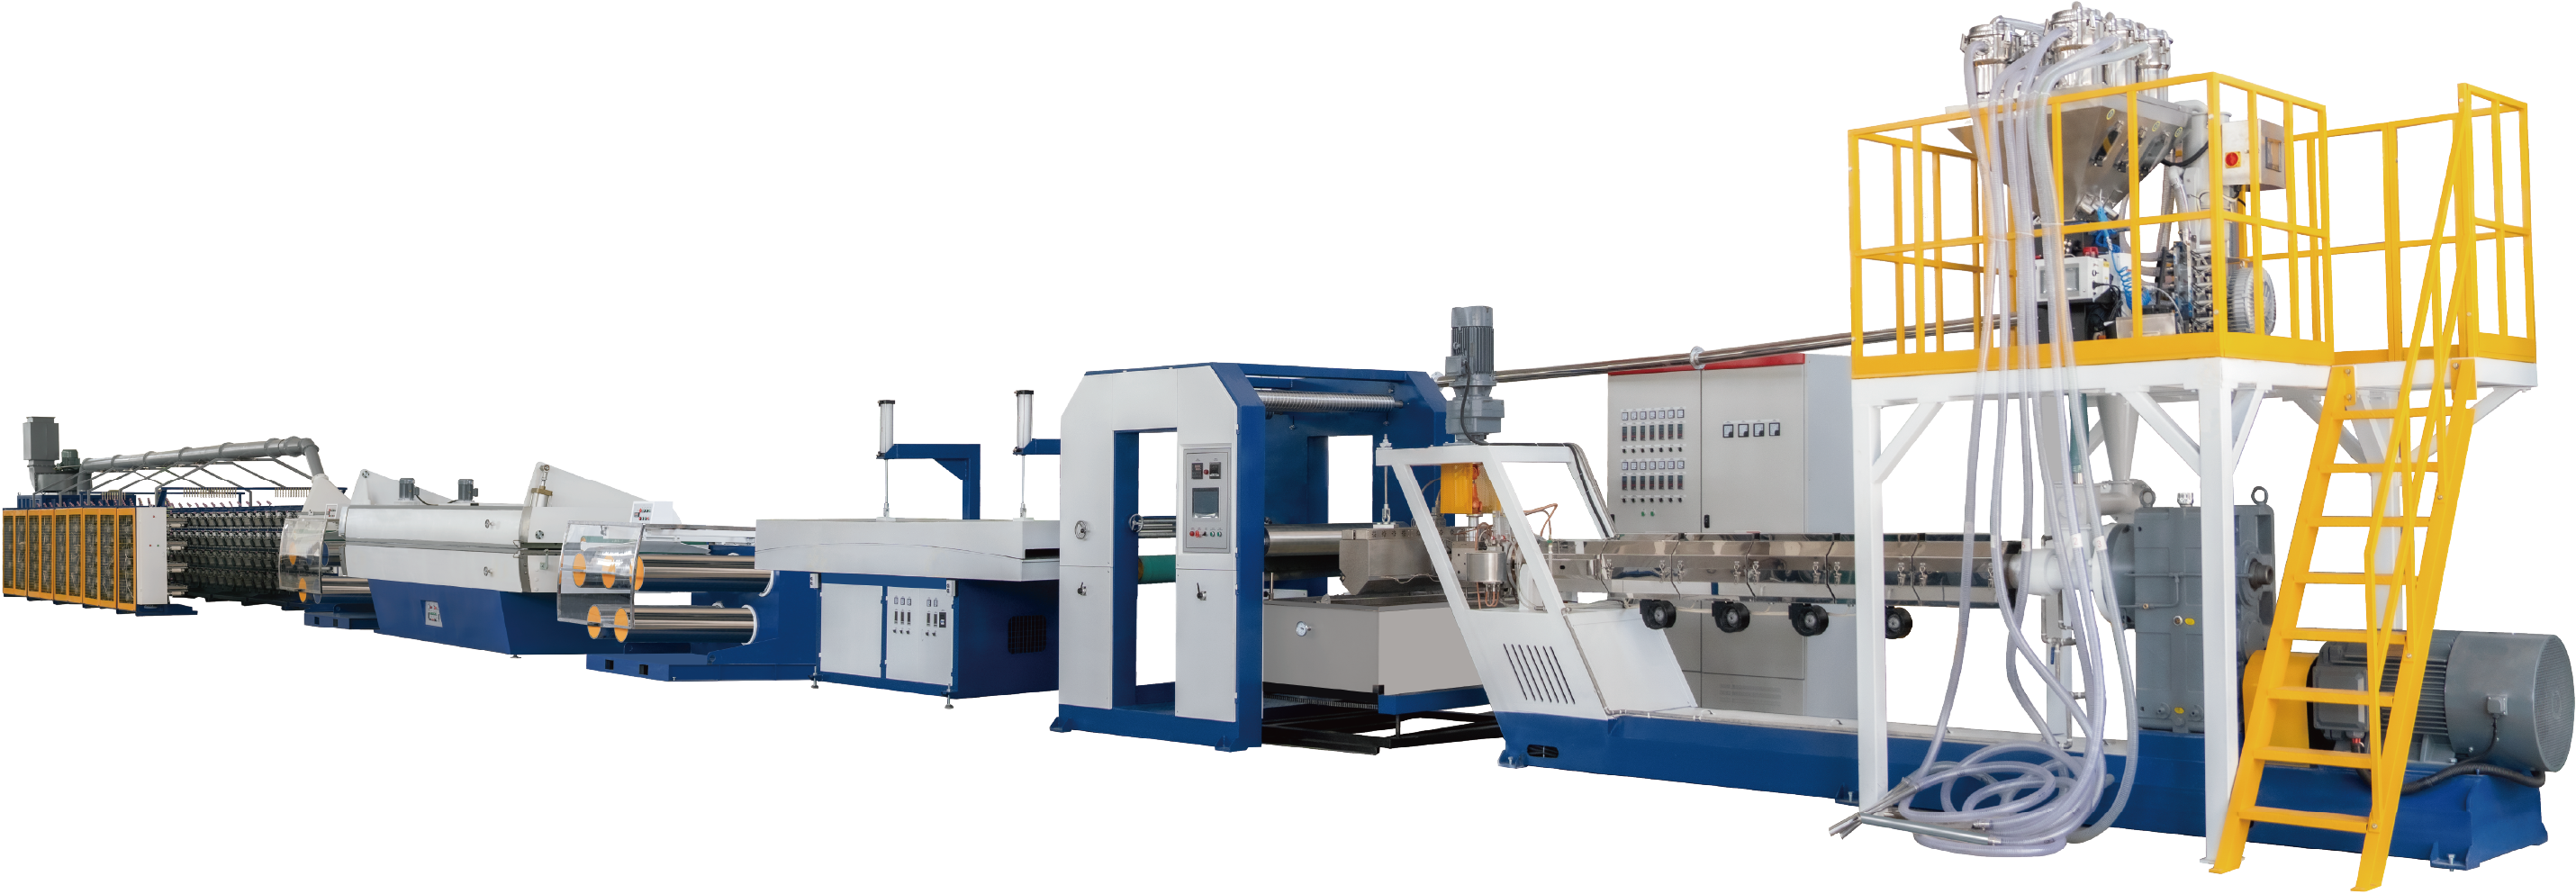
Согласование производственной мощности аппарата для производства стретч-пленки методом надувания с текущими и будущими целями по объему выпуска. Соотнесение ежедневных производственных целей с пропускной способностью аппарата (кг/ч). Выбор подходящей системы аппарата для производства стретч-пленки методом надувания начинается с точного расчета требуемой пропускной способности...
Показать больше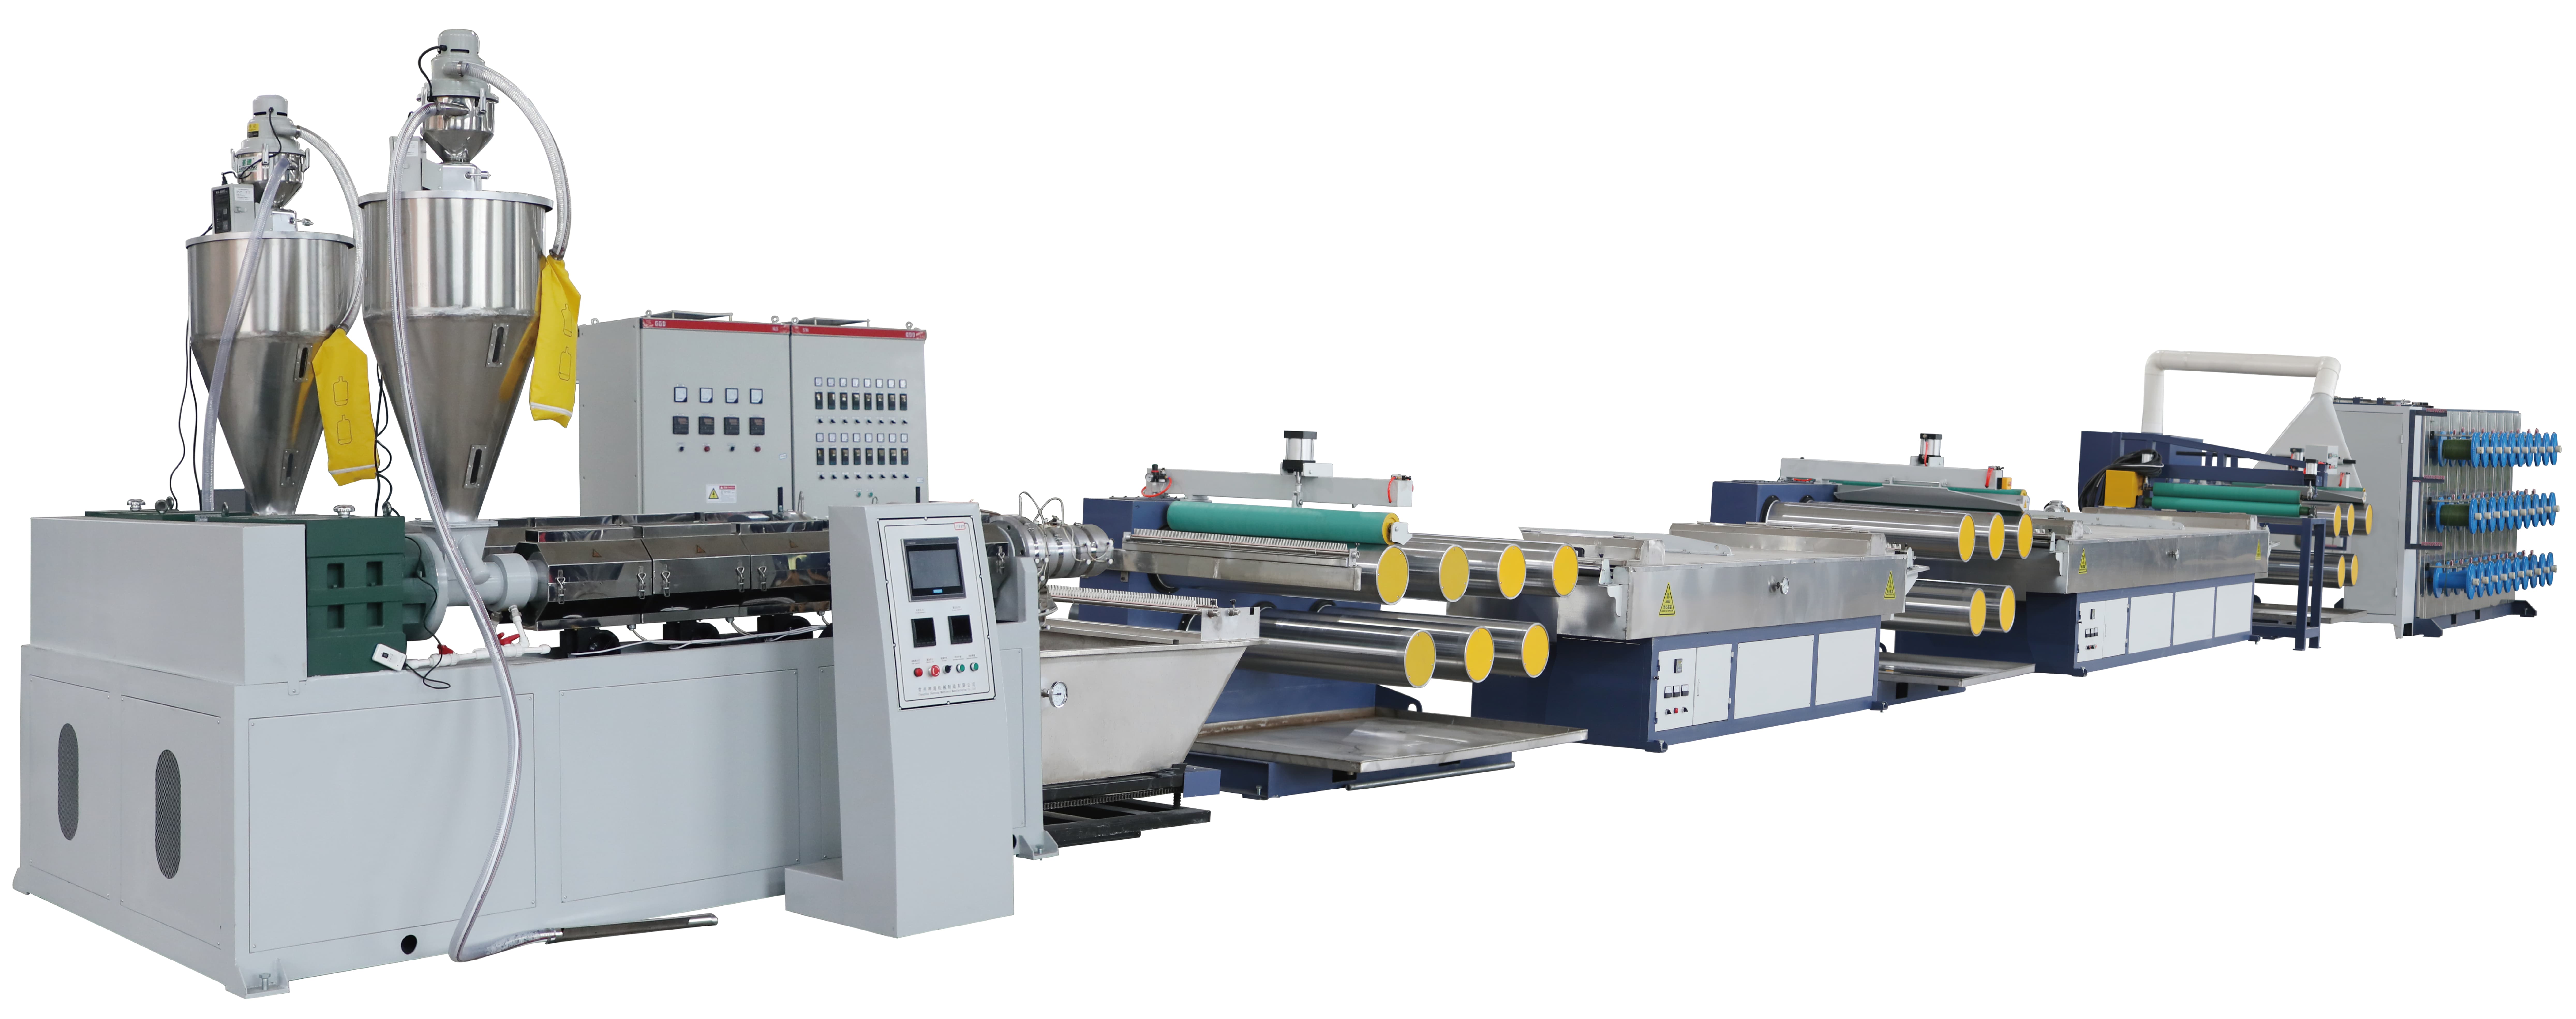
Почему установки для грануляции пластиковых отходов критически важны для замкнутого производства. Глобальная проблема пластиковых отходов и необходимость интегрированной переработки. Ежегодный глобальный объём образования пластиковых отходов превышает 400 млн тонн, при этом менее 10 % эффективно перерабатывается...
Показать больше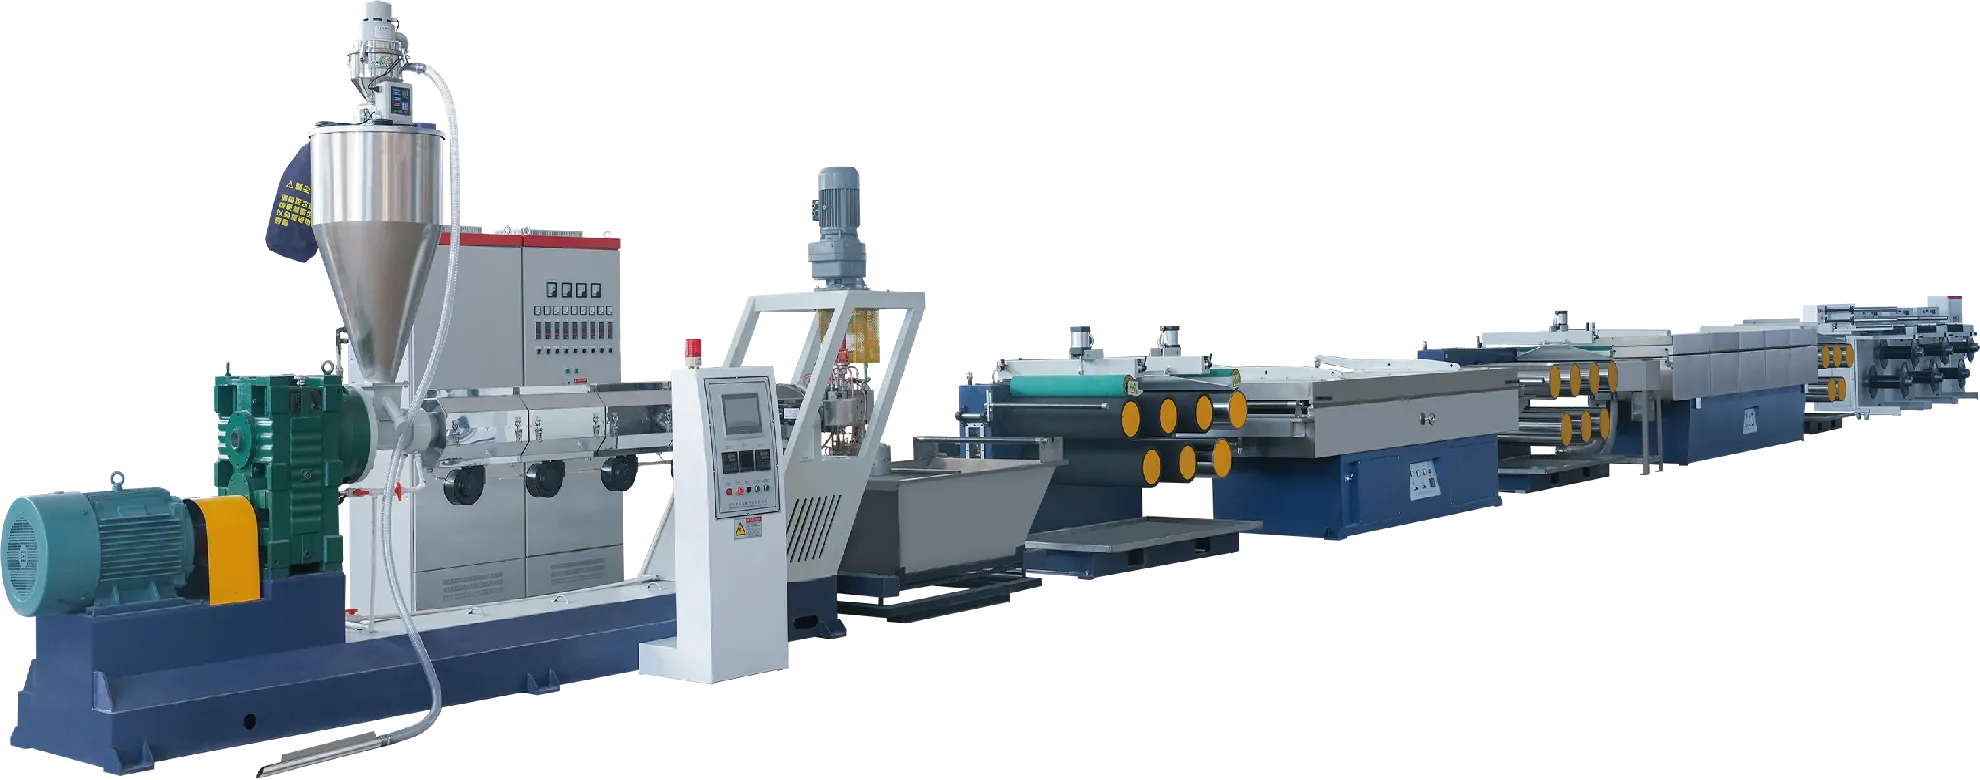
Оптимизация работы установки для грануляции пластиковых отходов. Достижение стабильного выхода продукции от установки для грануляции пластиковых отходов требует системного подхода к управлению процессом. Операторы должны соблюдать баланс между механическими настройками и характеристиками перерабатываемого материала ...
Показать больше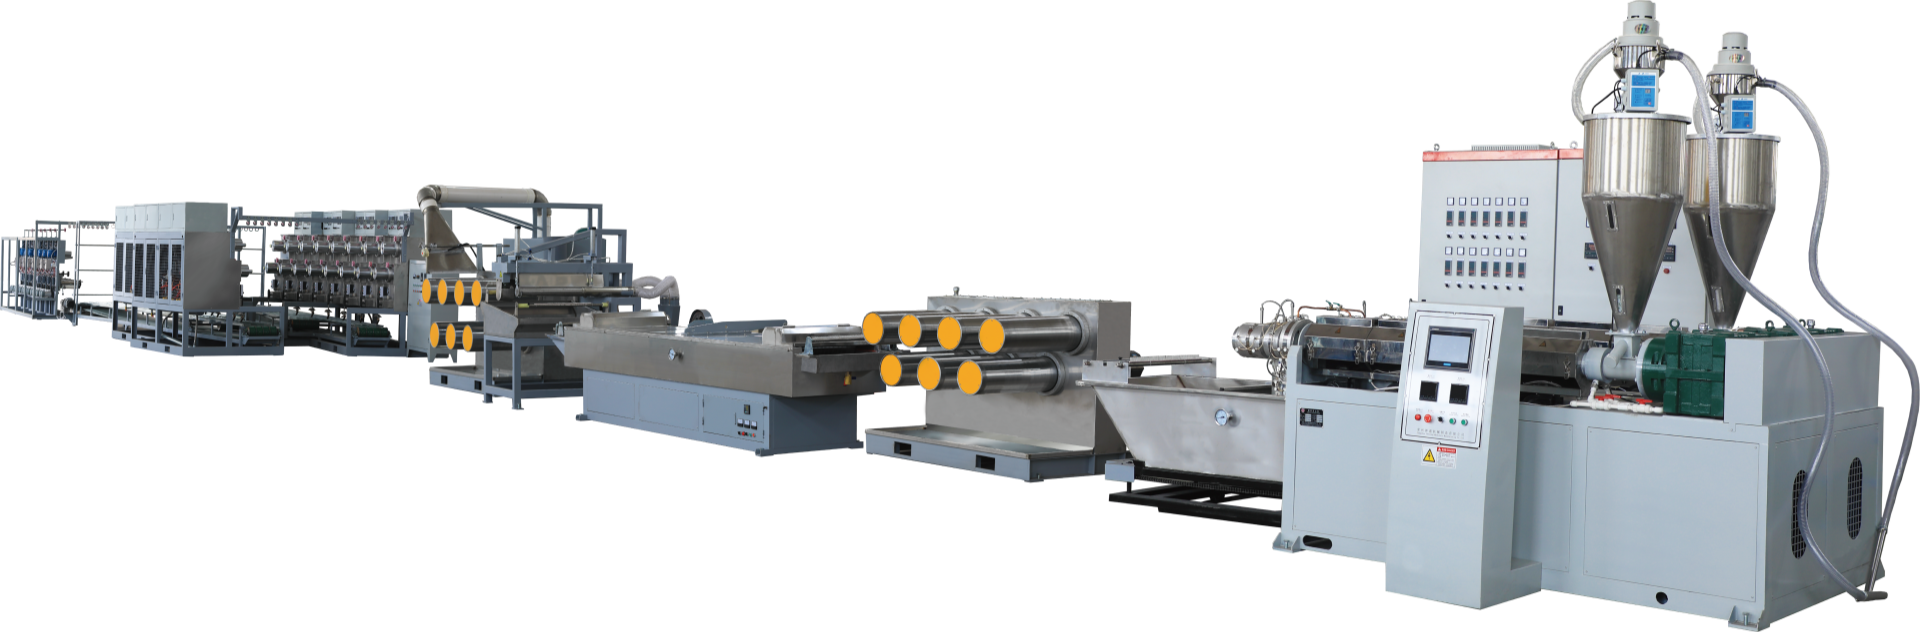
Акустические инженерные решения для установок грануляции пластиковых отходов Эффективная акустическая инженерия напрямую воздействует на источники шума внутри установки грануляции пластиковых отходов. Три основных конструктивных модификации — геометрия ротора, теплоизолированные кожухи...
Показать больше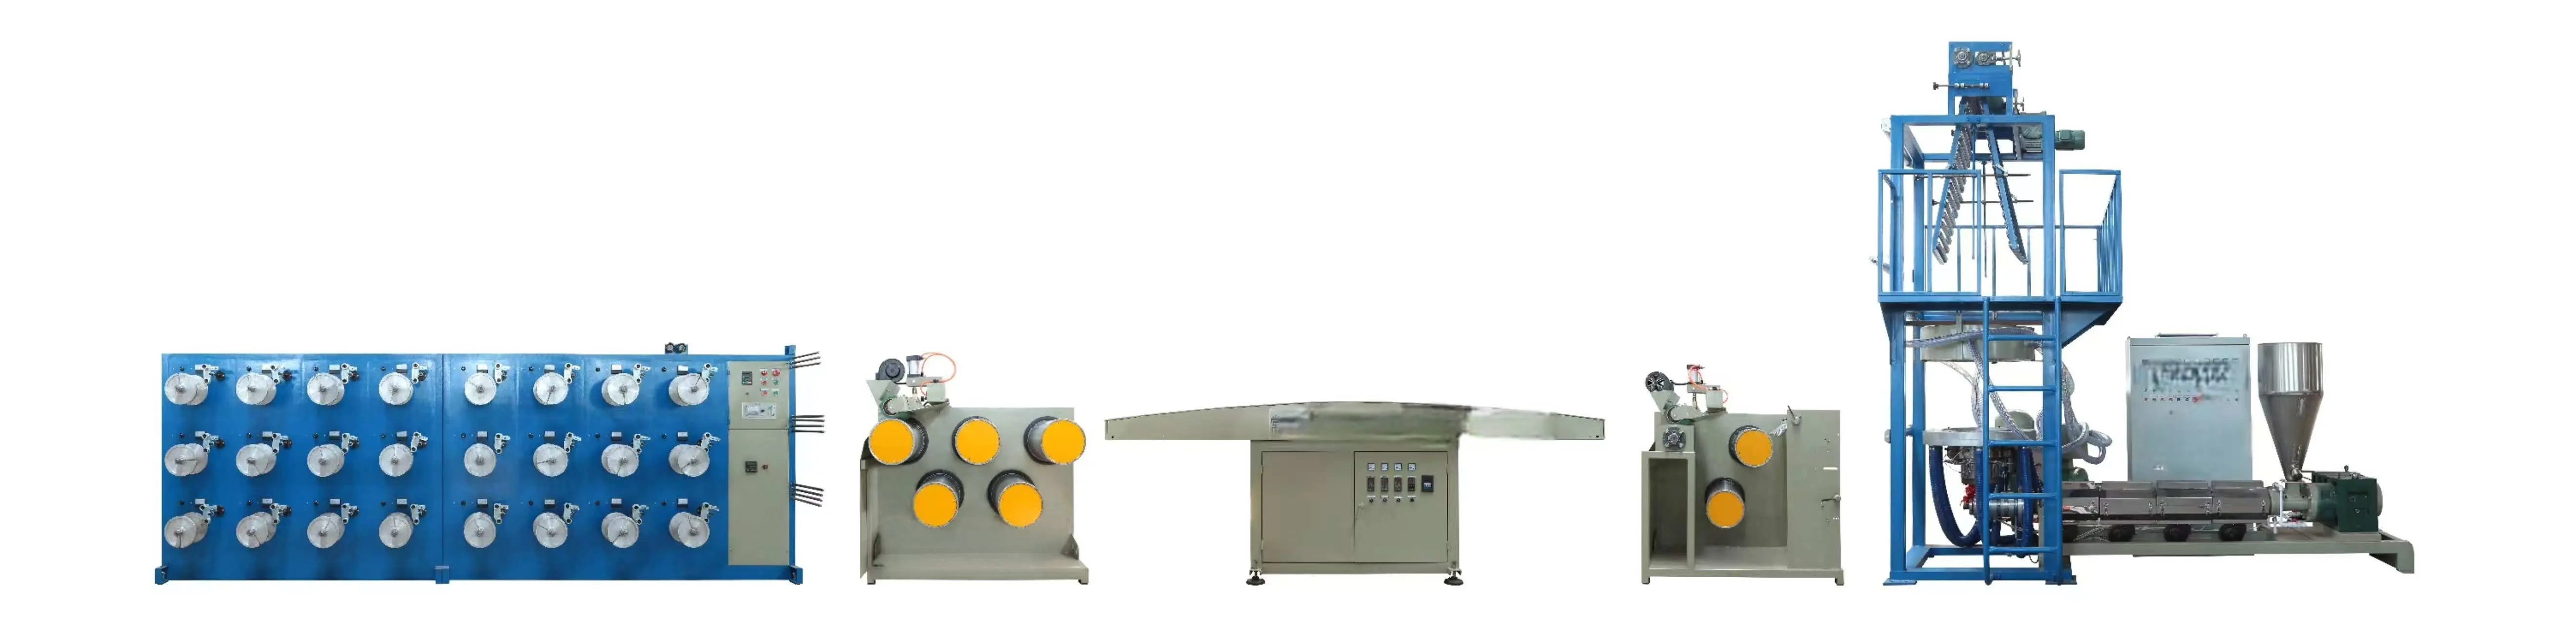
Основы поведения материалов: как LLDPE, LDPE и HDPE ведут себя при экструзии пленки методом надувания. Прочность расплава, индекс текучести расплава (MI) и стабильность пузыря: почему LLDPE превосходит другие материалы в производстве стретч-пленки. Стабильность пузыря при производстве стретч-пленки на надувных экструзионных установках зависит от...
Показать больше
Оптимизация параметров процесса в установке для гранулирования пластмасс. Тонкая настройка установки для гранулирования пластмасс имеет решающее значение для превращения флейков из отходов потребления в однородные высококачественные гранулы. Следующие три области управления напрямую определяют...
Показать больше
JIANGSU ST MACHINERY MANUFACTURING CO., LTD предоставляет линии экструзии пластика для производства тканой упаковки, геотекстиля и промышленного применения. Энергоэффективные системы, сертифицированные по ISO, с более чем 30-летним опытом точного машиностроения. Индивидуальные решения с технической поддержкой 24/7.
ул. Наньчжундун, д. 58, улица Наньсинь, поселок Хэцяо, город Иксин, город Вси, провинция Цзянсу
Copyright © JIANGSU ST MACHINERY MANUFACTURING CO., LTD ПОЛИТИКА КОНФИДЕНЦИАЛЬНОСТИ

 EN

